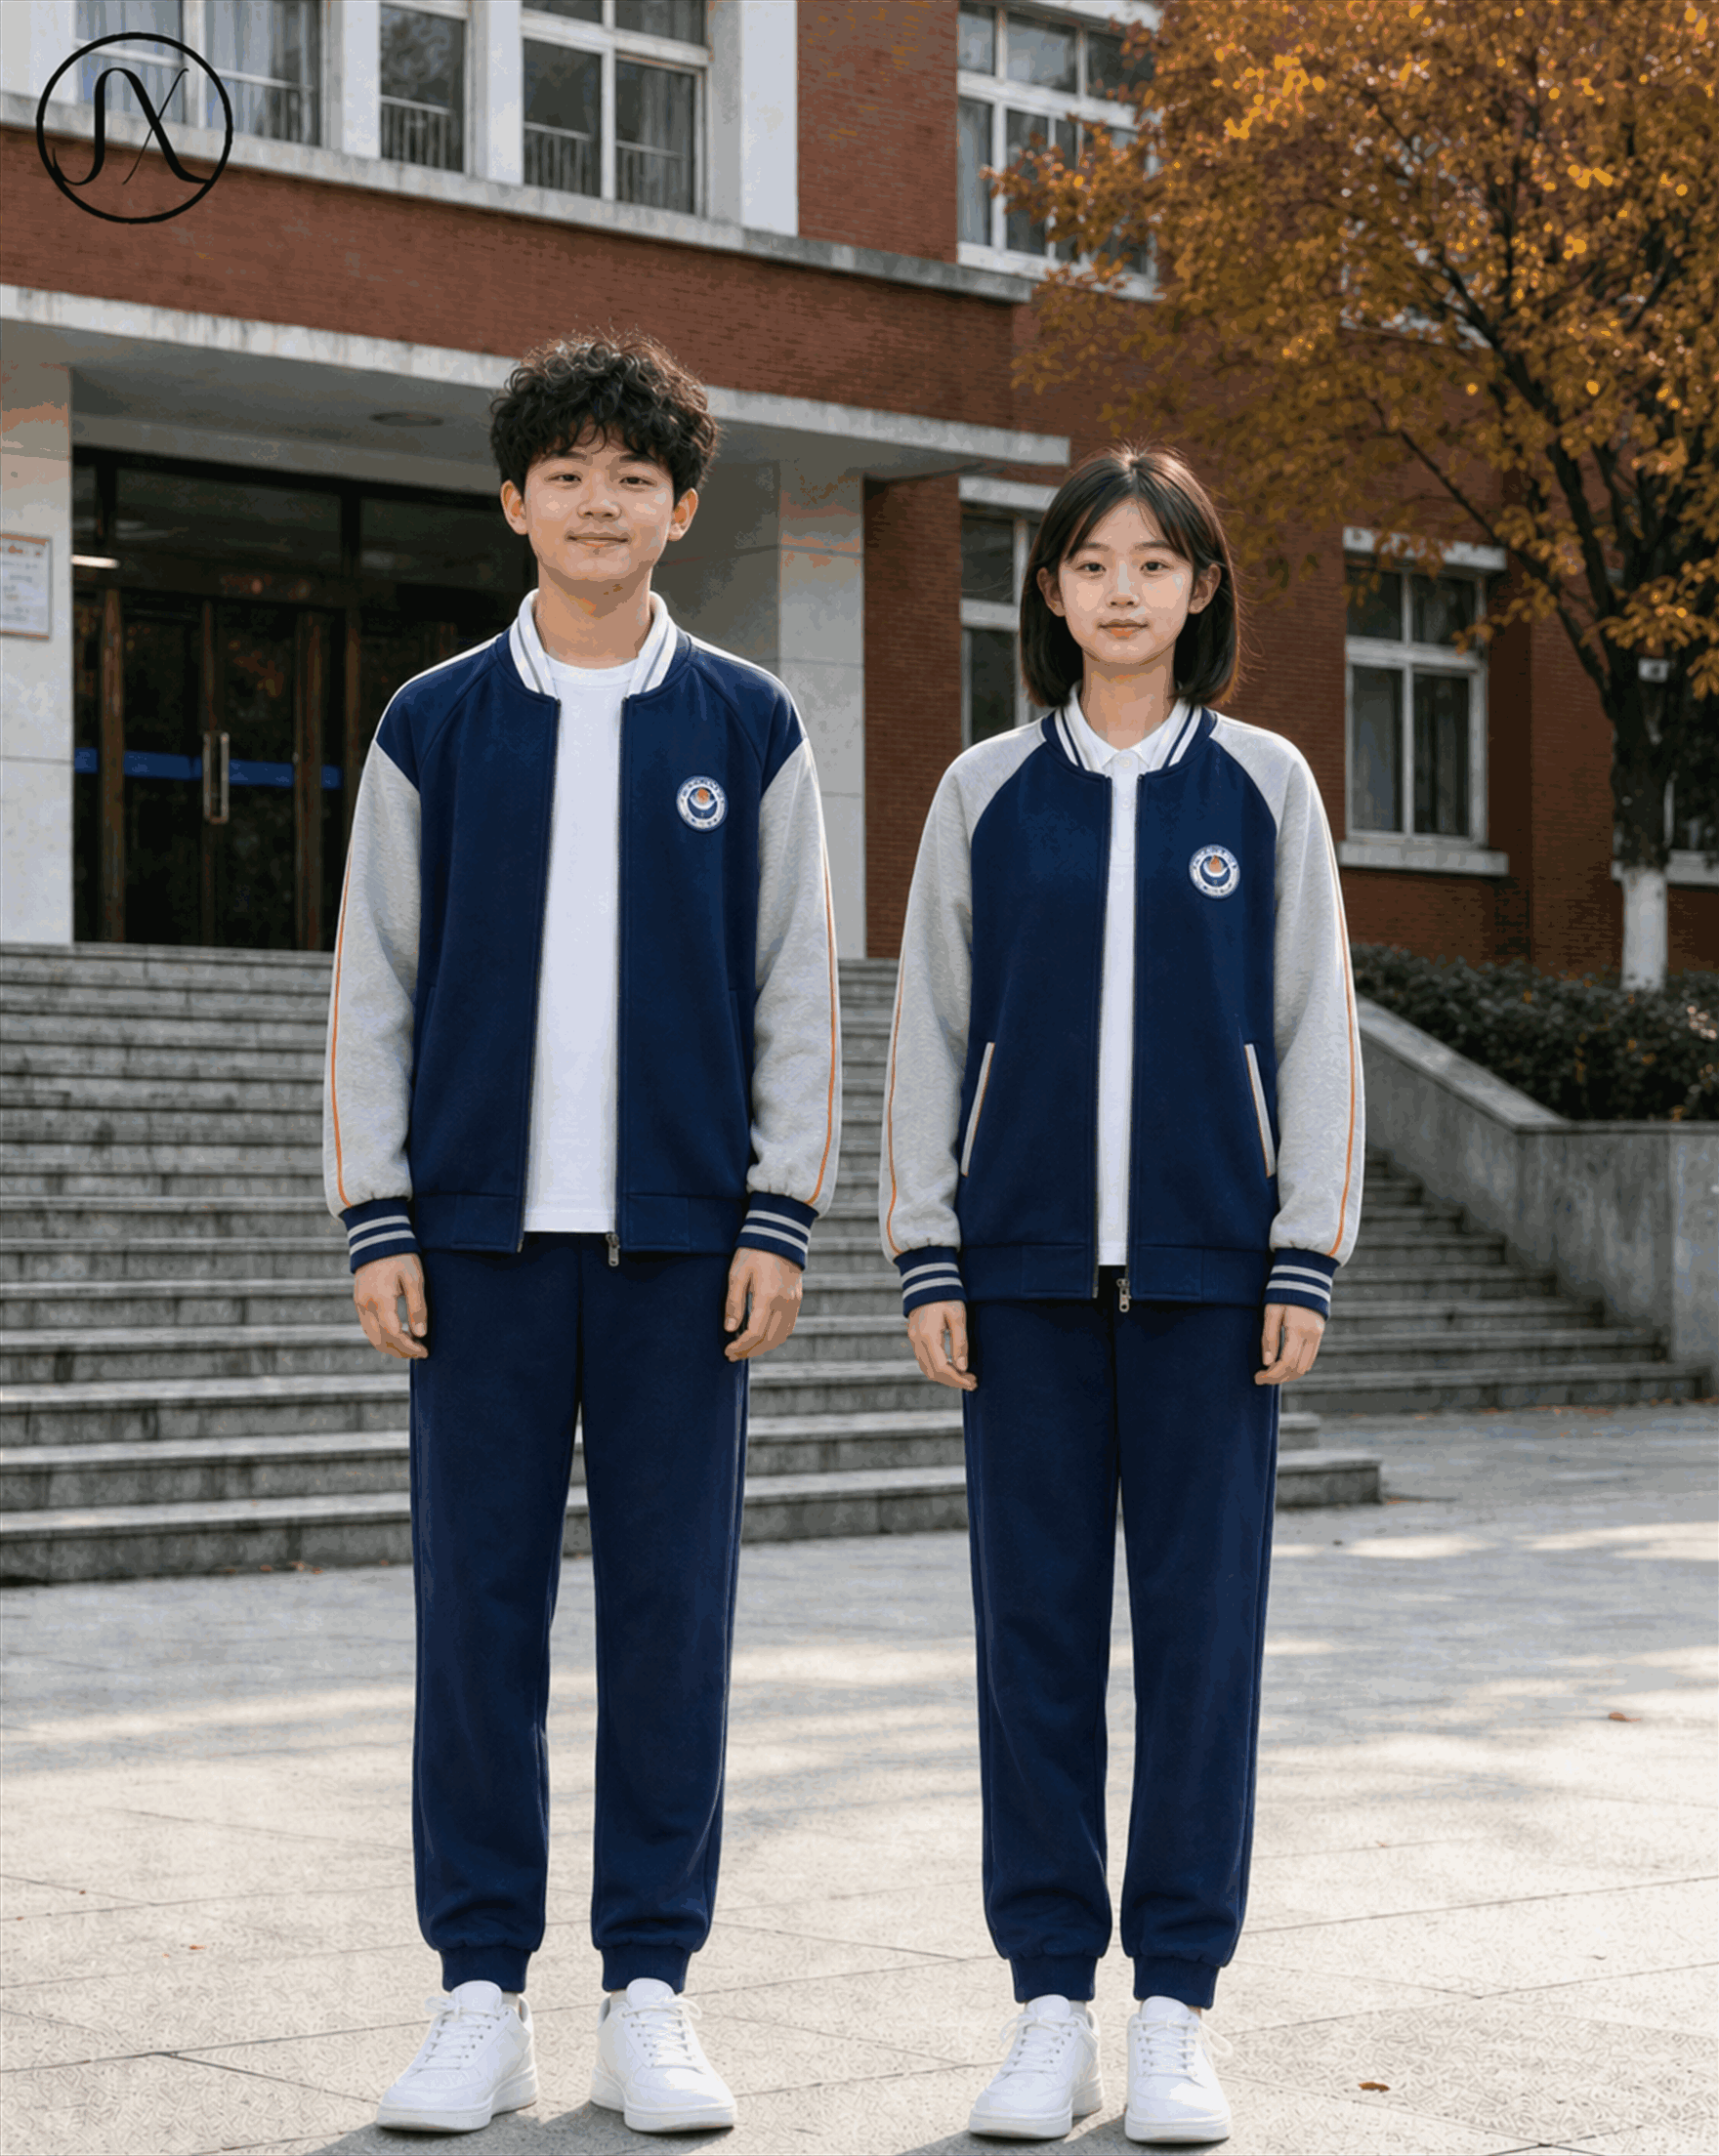
校服作为校园文化的重要载体,其制作质量直接影响学校的品牌形象与社会观感。在众多装饰工艺中,服装 Logo 的刺绣因其精致感和耐用性而被广泛采用。然而,在大规模批量生产中,许多工厂面临着一个共同的难题:如何让成百上千件校服的刺绣 LOGO 边缘收口保持一致清晰?这不仅关乎美观,更直接影响产品的使用寿命和品质口碑。要解决这个问题,必须从图案数字化、辅料选择、机器调试以及后道处理四个维度建立标准化的作业流程。
首先,源头控制是保证边缘清晰的基础。在图案进入绣房之前,必须进行专业的数字化拆分与优化。设计师需要调整针迹密度,避免局部过密导致布料起皱,从而造成边缘不规则。对于大面积填充的色块,应适当增加导针或调整行走路径,减少断针和跳线的风险。更重要的是,设计软件中的“拉拔补偿”参数要精准设置。不同的面料伸缩率不同,如果数值偏差,实际绣出的轮廓就会变形,进而导致后续修边时无法对齐。只有在数字文件阶段就预判了物理形变的可能,才能为批量生产的稳定性打下根基。
其次,辅料的匹配与固定方式直接决定了底布的平整度。在刺绣过程中,支撑物是关键的一环。对于透气性较好的棉质校服面料,建议使用强力可撕衬布,既能防止针孔过大导致的脱丝,又不会在拆除后留下难以清理的残胶;而对于有弹性的混纺面料,则需选用弹力型切割衬。操作时,绷架松紧度的把控极为严格。若绷太紧,面料可能产生拉伸变形,绣完后回缩会导致边缘扭曲;若绷太松,面料晃动则会引发针迹偏移。因此,标准化作业要求每位操作员在装料前进行预拉伸测试,确保衬布张力均匀且无褶皱,这是边缘整齐的第一道防线。
在机台运行方面,硬件状态的维护不容小觑。批量生产意味着长时间的连续运转,绣花针的状态会随时间推移而变化。钝化的针头容易挂住线迹,造成抽丝现象,使得 LOGO 边缘毛糙。建议每更换 5 到 8 个小时的产量,强制检查并更换机针。同时,面线与梭线的张力平衡也是影响边缘形态的核心因素。张力过大容易导致线圈紧绷,将面料拉扯至中心凹陷,边缘显得生硬;张力过小则浮线严重,线头堆积在边缘处。操作员需定期通过试绣片检测线迹松紧,确保每一针都落在预定轨迹上,从源头上杜绝多余线头的产生。
当刺绣完成后的修剪环节,则是决定最终视觉效果的关键步骤。虽然现代多工位电脑绣花机配备了自动剪线功能,但针对复杂的几何形状或多色 LOGO,往往仍需人工二次处理。建议使用尖端锐利的小型尖嘴剪刀,沿边缘内侧约 0.5 毫米处进行精细修剪,切勿剪破底布。对于化纤材质容易产生静电吸灰的特性,还可在修剪后配合使用低温热封工具快速处理线头,利用高温熔断多余纤维,形成光滑的封口。这一过程切忌贪快,必须遵循“先大轮廓后小细节”的原则,逐行清理,确保没有隐形飞丝。
最后,完善的质量检验体系是批量一致性的最后一道保障。不能等到全部出货前才集中检验,而应在生产过程中实行抽检制度。每批次的头十件产品必须经过全检,测量边缘平整度及线头残留情况。同时,成品经过温和的洗涤或蒸汽定型处理后,观察是否有线结散开或缩水的迹象。只有当所有批次的数据均控制在允许误差范围内,才能判定为合格品。
综上所述,校服刺绣 LOGO 批量制作的边缘收口问题,绝非单一工序的偶然结果,而是设计、材料、机械与人工协同作用的综合体现。通过规范化的技术管理,严控每一个生产细节,不仅能大幅提升生产效率,更能让每一套校服都展现出整洁、统一的品牌风貌,真正体现教育机构严谨细致的精神内核。

Copyright © 2024-2026
微信扫码添加我