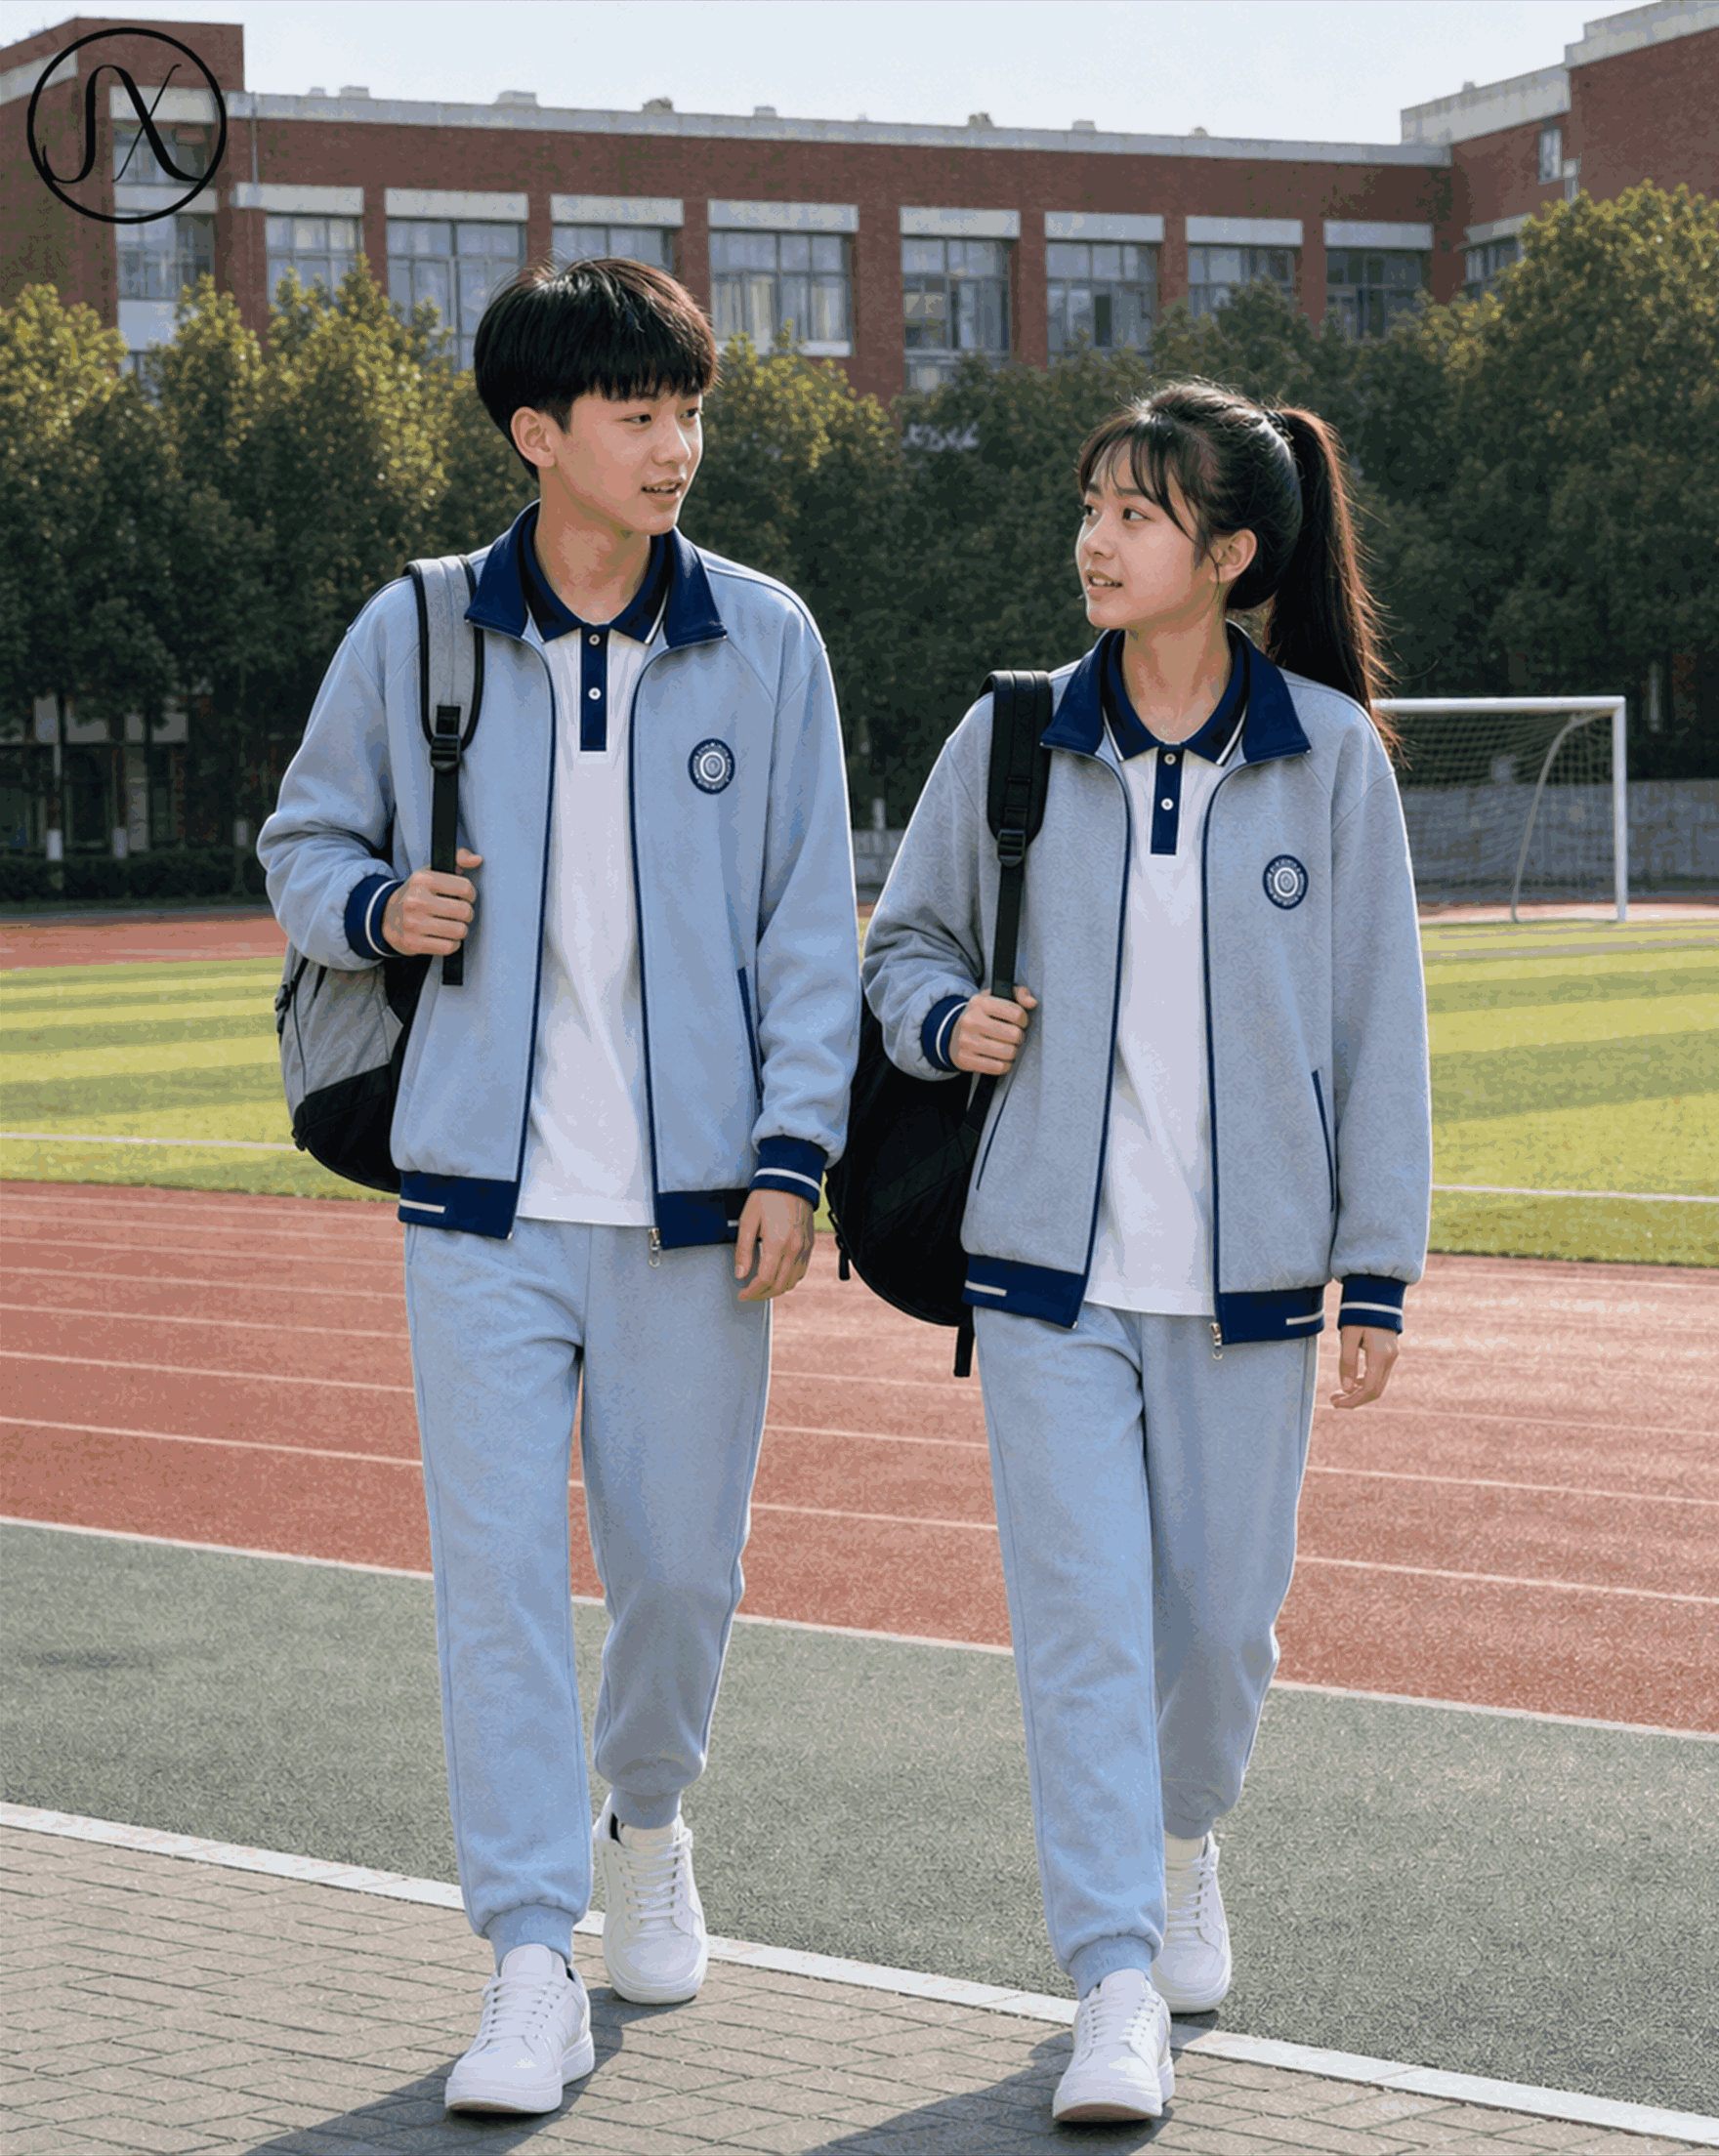
校服作为校园文化的视觉载体,其制作工艺的精细程度直接关乎品牌形象。在大批量印制校服刺绣 LOGO 的过程中,边缘收口环节最为棘手,常出现细节变形、断线频发等质量问题。这不仅增加了返工成本,更影响了成品的质感。要彻底解决这一难题,需要从数字化设计、物料选择、设备调试及过程管控四个维度构建严密的工艺流程。
首先一步是优化数字化刺绣方案。许多变形问题源于设计图纸未做针对性调整。当 LOGO 边缘存在锐角或极细线条时,高密度的缎纹针法会在转角处产生堆积,导致面料扭曲。工程师在设计软件中应自动调整转角处的针路密度,必要时引入填充针替代部分表层面料拉拽针迹,以分散物理应力。同时,必须在程序代码中预设稳固的引线与收尾针,利用机械自动剪线代替人工操作,消除人为拉扯带来的线头松动风险。对于多色拼接图案,合理规划色块顺序,避免频繁换色导致的跳线张力不均。
其次,基底材料的稳定性决定成败。校服面料种类繁多,棉、涤或混纺材质的伸缩率各不相同。在批量生产前,必须根据面料特性选择合适的衬布。对于易变形的软性面料,强烈推荐使用强力背胶定型衬或水溶衬。背胶衬能在绷架夹持瞬间固化面料形态,提供如同硬板般的支撑力,确保针脚落位精准。绷架作业时,操作人员需掌握“外紧内松”的技巧,先固定周边,再微调中心,使面料处于水平受压状态。切忌过度拉伸面料,否则一旦松开绷架,回弹力会造成明显的波浪形边缘变形。
在设备参数设定方面,断线的主要诱因通常是针线配合不当与温度过高。高速运转的针杆会产生大量摩擦热,若线材耐热性不足极易熔断。建议使用表面光滑度极高的专用绣花机针,并搭配优质涤纶长丝线,其抗拉力远高于普通棉线。上下线张力的平衡是关键,面线过紧会拉断底线,过松则线圈浮起影响外观。建议每批次首件进行张力测试,观察针脚背面是否平整。此外,梭壳内部的旋梭轨道必须每日清理,线屑积聚会直接增加出线阻力,导致断线。一旦发现断线频率异常升高,应立即停机排查针杆温度及旋梭磨损情况。
针对边缘收口的特殊工艺,可采用反向加固技法。即在完成最后一个边缘针迹时,指令机针向下刺入并伴随微小位移,利用下一针的倒钩效应锁紧线尾。这种方法比单纯的剪线更牢固,能有效防止线头脱落或抽丝。对于轮廓复杂的 LOGO,还应检查导引路径,尽量让起收针位置避开视觉焦点区域,并设置合适的跳线长度,缩短空跑距离以减少对边缘的潜在干扰。
最后,建立严格的批量质量监控机制。设备性能会随时间衰减,不能仅凭首件合格就放松警惕。生产线上应配置定时巡检员,每完成五百件便抽取样品进行透视检查,关注背面是否有跳线或积线,正面边缘是否起拱。定期更换磨耗的针头,通常每三千针就需要更换新机针,钝针会增加割伤面料的风险。保持车间温湿度稳定,因为潮湿环境会影响缝线强度。只有将这些细微环节标准化执行,才能实现高质量的规模化生产,让每一枚校徽刺绣都成为校园记忆的完美注脚,展现专业严谨的工匠精神。

Copyright © 2024-2026
微信扫码添加我