
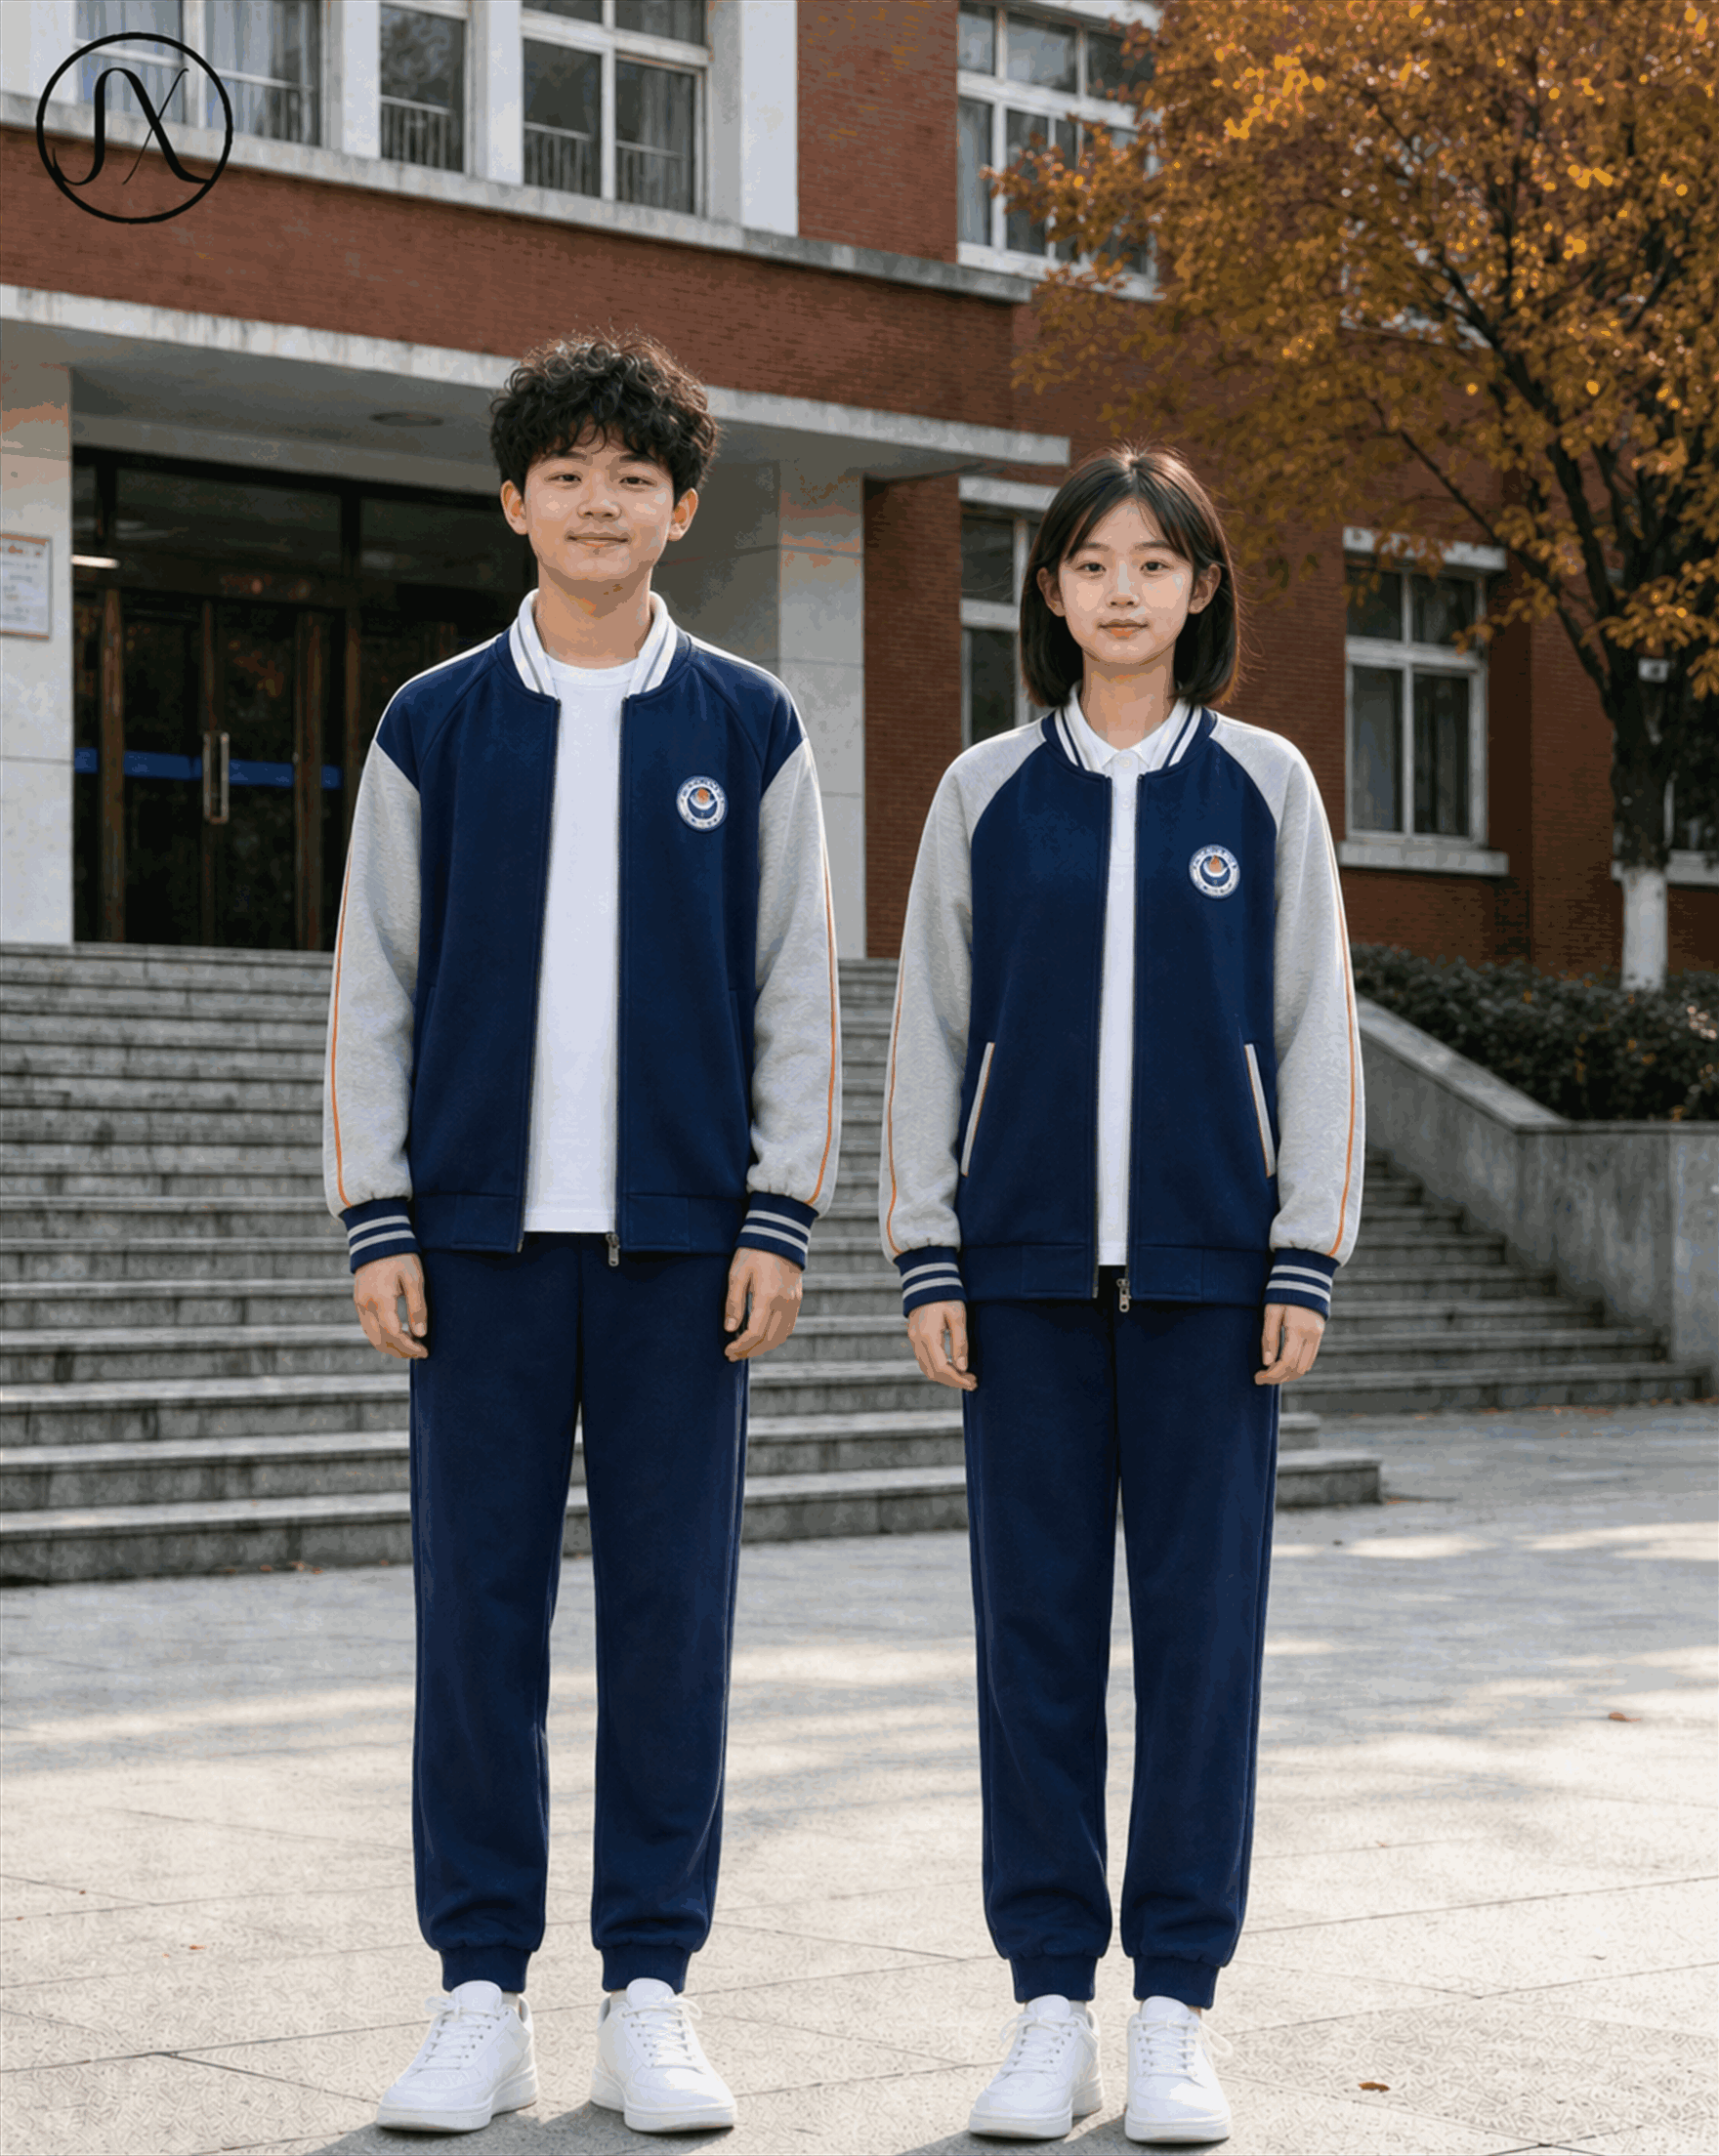
校服作为学生身份的象征,其制作工艺的精细度直接关系到品牌形象与穿着体验。在规模化生产中,刺绣 LOGO 的色彩一致性往往是品控难点,尤其是涉及多批次订单时,不同批次的成品之间常出现肉眼可见的色差。这一问题不仅影响美观,更可能引发投诉。其中,边缘收口的工艺处理虽然看似只是细节,实则对整体视觉色差的呈现有着决定性影响。要有效控制这一环节,需从材料源头、工艺参数、环境标准及流程管理四个维度进行系统性管控。
首道工序在于线材管理的严格锁定。 很多色差并非源自设备,而是线本身的批次差异。生产前必须确认同一款 LOGO 所使用的所有绣线属于同一个染缸批次(Dye Lot),并保留实物样板以备查验。对于长周期项目,若必须开启新卷线,需提前进行小样比对。此外,收口环节通常涉及多次穿线与换色,极易因机器张力变化导致显色差异。建议在生产计划中将特定颜色的收口工艺设定为最高优先级,避免中途频繁更换同色系的细支线,因为同一色系不同批次的丝光程度差异会在边缘反光中暴露无遗。
核心关键在于边缘收口的密度与张力控制。 在刺绣设计中,边缘收口往往采用密集的高密针法来覆盖布料纤维。如果该区域针距过松或张力不稳,底衬布料的颜色容易透出,造成边缘发灰或发白,使整体 LOGO 颜色看起来比实际偏浅;反之,若张力过大导致布面起皱,光影折射改变,又会使颜色显得深沉油腻。因此,针对不同颜色的 LOGO,应建立标准化的“边缘针码库”。例如,深色 LOGO 的边缘需提高覆盖密度以确保遮瑕,浅色 LOGO 则需调整浮线松紧以减少勒痕。每一批次开工前,必须通过调试机台,确保边缘锁边的线迹宽度、角度及松紧度与前一批次完全一致,这是物理层面上消除视觉色差的根本手段。
基底稳固性与后整理同样不可忽视。 校服的布料通常经过洗涤测试,弹性与缩率各异。在边缘收口时,若使用的底衬纸浆硬度与面料不匹配,绣片冷却后回缩不均,会拉扯周围线迹,造成局部颜色挤压感,进而产生批次间的厚度与色差差异。建议统一底衬型号,并在生产大货时预留足够的预缩余量。此外,后期修剪多余的线头是收口的重要组成部分。若线头残留过长且未染色固化,随着时间推移发生氧化变色,也会影响整体视觉效果。因此,要求工厂统一使用专用剪线工具,将线头控制在 1-2 毫米以内,并进行高温定型处理,固定线头颜色。
环境光照与标准样品是判定的标尺。 即使是完美的机器设置,若检测环境光线不同,人眼感知的颜色也会千差万别。为了控制批次间误差,企业应在固定的光源条件下(如 D65 标准日光灯箱)进行首件确认与尾件抽检。必须建立严格的“留样制度”,每个批次都要留存经签字确认的实物色板,作为该批次验收的唯一依据。当发现边缘色泽波动时,首先对比的是标准样品的边缘反光情况,而非单纯依靠电脑屏幕或自然光下的目测。
最后,建立数字化追溯机制。 现代服装刺绣生产应引入 MES 系统,记录每一台机器的当前参数、线程编号及操作人员。一旦发现某批次边缘色差异常,可通过系统快速回溯到当时的线材库存与设备状态。这种数据化管理能大幅缩短排查时间,确保后续批次迅速修正。
综上所述,校服刺绣 LOGO 的边缘收口并非简单的收尾工作,而是连接材料与成品的关键质量控制点。通过严控线材批次、标准化针法张力、统一光照标准以及数字化追溯,企业可以在大规模生产中有效遏制边缘色差,确保每一件校服都呈现出统一、严谨的品牌质感。只有将每一个针脚的收口质量做到极致,才能真正实现高品质的批量制造。
Copyright © 2024-2026
微信扫码添加我