
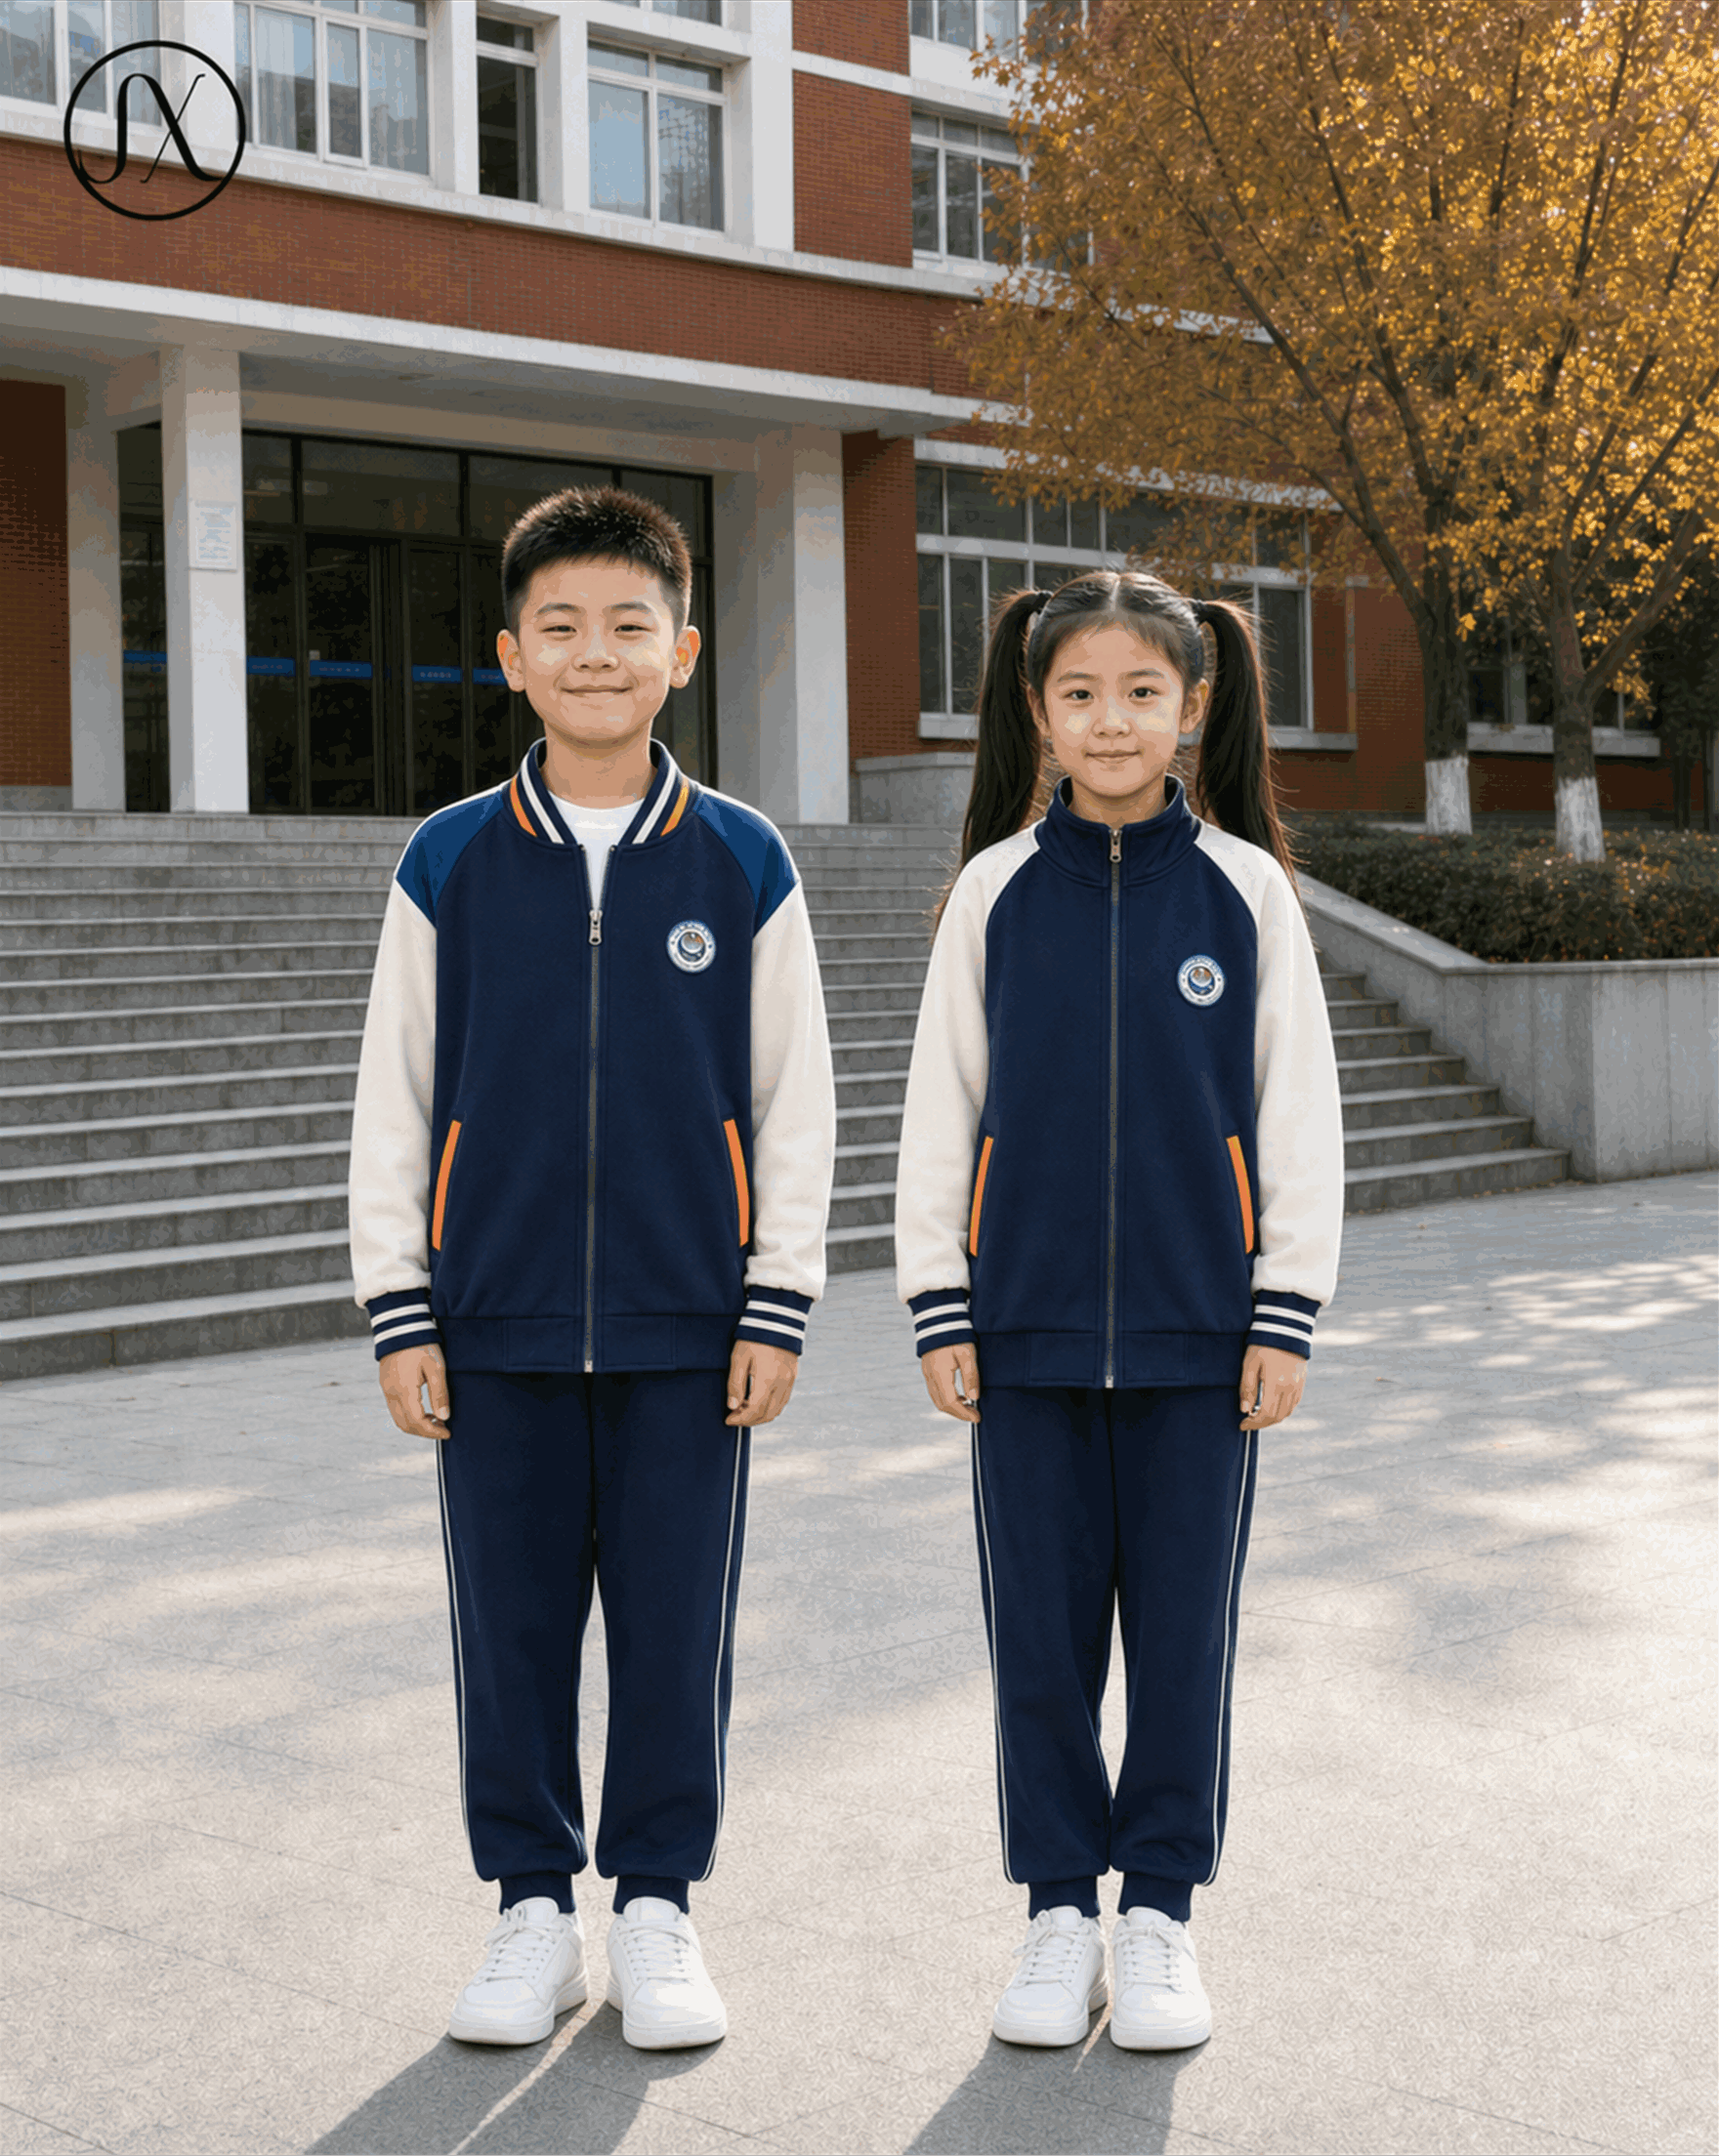
校服作为校园文化的载体,其刺绣 LOGO 的色泽一致性直接关系到学校的整体形象与品牌信誉。在批量生产过程中,尤其是涉及多批次、多颜色变更的场景下,色差控制往往是生产环节中最为棘手的问题。微小的颜色偏差不仅影响美观,更可能引发客户的退货风险。因此,建立一套严谨的换色流程管控体系至关重要,这不仅关乎产品质量,更是对学校信任度的负责体现。
控制色差的第一步并非始于机器,而是始于标准。许多工厂仅凭屏幕显示或口头描述进行配色,这是导致后期色差频发的根本原因。首先,必须摒弃传统的目测比对方式,全面采用国际标准色卡(如潘通色卡)作为色彩基准。每一款校服的刺绣线材都应与具体的潘通号码绑定,确保不同批次的线团来自同一供应商、同一色号甚至同一缸号,以最大限度减少染料批次间的自然差异。对于涤纶线与锦纶线等不同材质的线,由于其对光线的折射率和光泽度存在本质区别,工厂需分别建立专属的打样样本库。此外,在生产前应对新批次进厂的绣线进行抽检,确认无氧化变色、无表面污渍,杜绝因线材物理属性改变带来的视觉误差。
换色过程中的机台调试是技术核心。更换颜色不仅仅是换上线筒,还涉及绣框张力、针迹密度及吃线深度的重新校准。不同颜色的绣线粗细和光泽度可能存在细微差别,直接影响针脚平整度与显色效果。建议在正式批量生产前,先进行小批量试绣,并详细记录关键参数。例如,深色线往往需要较高的压脚压力以保证显色饱满,而浅色线则需防止因张力过大导致的起皱现象。同时,必须注意绣花机的送布牙高度、机针型号需根据面料厚度与线材粗细进行精准匹配。特别需要关注的是机针高速运转产生的热量,过高的温度可能导致线材轻微受热变色或熔化,因此需定期检查机针磨损情况,及时清理机针针槽积存的旧墨渍或油污,避免新旧颜色混杂造成的视觉污染。每次更换工艺参数后,必须停机检查首件样品,确认无误方可量产。
人眼对色彩的判断受环境光影响极大,这是批量生产中容易被忽视的盲点。验收环节必须在标准光源箱内完成,推荐使用 D65 标准 daylight 灯光源,模拟自然日光状态。严禁在不同时间段的光线条件下对比样品,例如上午的自然光与傍晚的人工照明会导致同样的布料呈现出截然不同的颜色感知。生产现场应设置独立的验布区,该区域灯光需保持稳定,亮度均匀,且照度符合纺织行业标准。当出现颜色争议时,所有相关人员应在同一光源、同一角度下进行比对。此外,应避免阳光直射作业区,防止光线变化干扰质检员的判断。标准化的光照环境是判定色差是否在允许公差范围内的客观依据,也是化解纠纷的关键凭证。
建立完善的批次管理制度是实现可追溯性的关键。每个生产订单都应生成唯一的生产批号,记录对应的线材色号、机器编号、操作人员、生产时间及当时的温湿度等环境数据。若在连续生产中中途换色,必须严格执行清机程序,防止残留线段干扰下一批次的底色,并确保剪刀与工具清洁。成品检验不应仅停留在最终环节,建议实施“首件确认制”与“巡检抽检制”。每十米或每小时抽取一件成品,放入标准灯箱与留样的主色调板进行并排比对,利用专业色差仪测量数值,将色差值控制在 Delta E 小于 1.5 的行业标准之内。一旦数据超标,立即停止生产并排查上游环节,形成问题反馈与解决的闭环。
校服刺绣 LOGO 的色差控制是一项复杂的系统工程,它考验着企业的标准化能力与精细化管理水平。通过锁定线材源头、规范机台参数、统一验收环境以及强化流程追溯,企业可以有效降低换色带来的品质波动,实现生产的高效与稳定。只有坚守每一个细节,才能在规模化生产中保持品质的稳定性,交付让客户放心的优质校服产品。这不仅是技术的胜利,更是对教育行业社会责任与品牌价值的庄严承诺。
Copyright © 2024-2026
微信扫码添加我