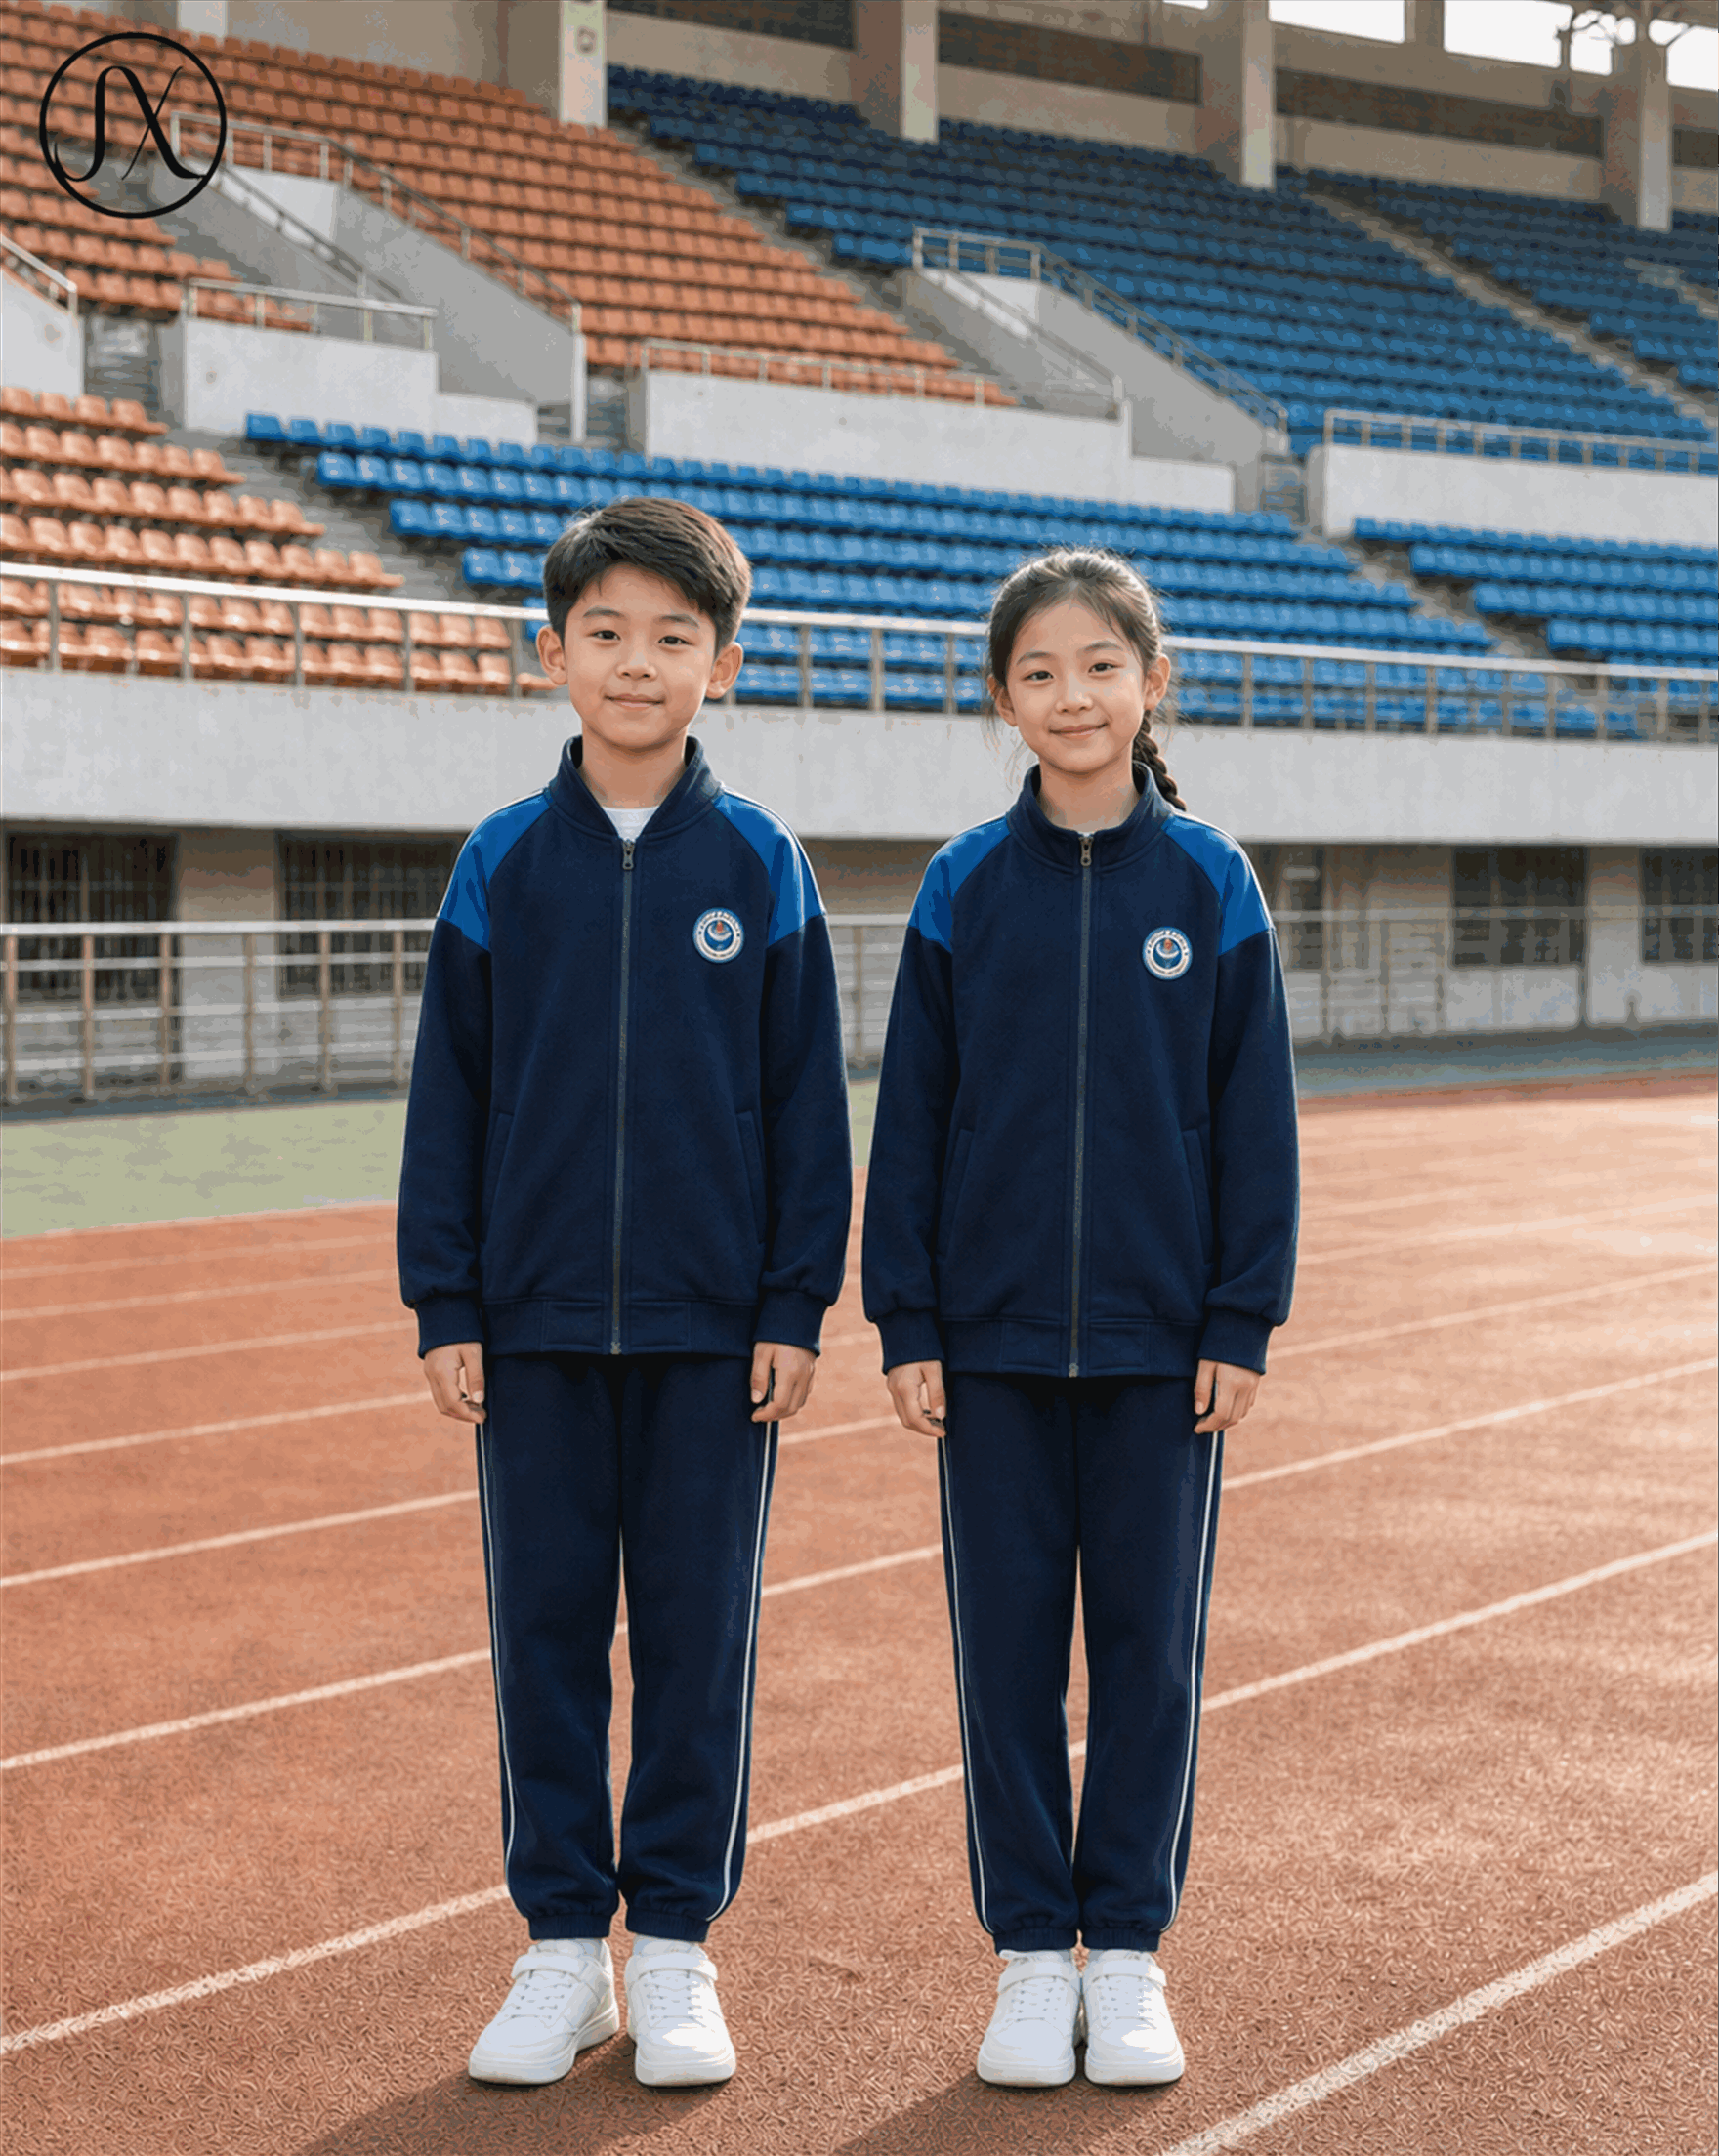
校服作为校园文化的载体,其品质细节直接影响学生的穿着体验与学校的品牌形象。在众多制作工艺中,服装上的刺绣 LOGO 最为醒目,而面对多批次订单或不同季节配色方案时,频繁更换绣线颜色往往会导致色差问题。为了确保大货生产的一致性,建立一套严谨的换色流程及验收标准至关重要。这不仅关乎美学效果,更涉及生产成本控制与交付信誉。
首先,在启动批量生产前,必须确立精确的色彩基准。传统的目视比对极易受环境光线影响,因此需引入专业的光源对色箱,统一采用 D65 标准日光光源进行判定。所有参与生产的绣线批次,必须提供色号对应的潘通色卡或实物样布,并经客户签字封样。针对换色工艺,关键在于确认新旧颜色的差异度。建议设定色差允许范围(ΔE),通常成人制服可控制在 ΔE ≤ 1.5 以内,儿童校服因视觉敏感可要求更严。生产前必须进行首件确认,即在正式机台上试绣一小块样布,经质检人员对比标准样后,方可调整机器参数进入量产。
其次,换色过程中的设备管控是避免质量波动的核心。当更换不同颜色的绣线时,剪线器张力、针杆位置及底线松紧度可能产生微调。每更换一个色号,都应记录相应的机器参数设置,包括转速、密度及跳针频率等数据。对于深色替换浅色,或高反差配色,需特别检查是否有浮线或背面露布现象。此外,绣线的批次内色差同样不可忽视,同一批次的线筒之间可能存在微小差异,因此大货生产中严禁中途混用不同色号的线筒。若遇线断需接续,新线头长度应控制在合理范围内,防止起毛打结影响美观。
再者,制定清晰的大货验收标准是保障最终交付质量的最后一道防线。验收标准应量化为具体指标,而非模糊描述。例如,绣品平整度不应有明显的皱缩,LOGO 图案边缘不得有散针或跳针,单针长度偏差不能超过 0.2 毫米。在外观缺陷分类上,应将“严重瑕疵”与“轻微瑕疵”明确区分。严重瑕疵如 LOGO 变形、缺线超过三针以上、背景布料染色污染等,实行零容忍政策;轻微瑕疵如非正面可见处的线头未修剪干净,则按百分比放宽处理。
关于抽样方法,建议严格遵循国际通用的接收质量限标准。对于校服这类高关注度产品,一般检验水平选择二级,严重缺陷数量为零点零一,主要缺陷数量为二点五。这意味着在随机抽取的样品中,一旦发现一件严重不合格品,整批产品即被判为拒收。同时,验收时需核对水洗标与洗水报告,确认绣线耐洗牢度符合国家标准,防止多次洗涤后出现褪色或晕染。
最后,完善的文档管理是追溯问题的基础。每一批次的换色记录、首件确认书、质检报告均应归档保存。一旦后期出现质量问题,可通过档案迅速定位是哪个色号、哪个工序导致的问题。工厂内部还应定期培训质检员,使其具备识别细微色差的敏锐度。通过与供应商的深度沟通与技术交底,将色彩控制意识贯穿于设计、采购、生产到出货的全链条。只有这样,才能在保证效率的同时,输出高品质的刺绣校服,让学生自信地展现校园风采。

Copyright © 2024-2026
微信扫码添加我