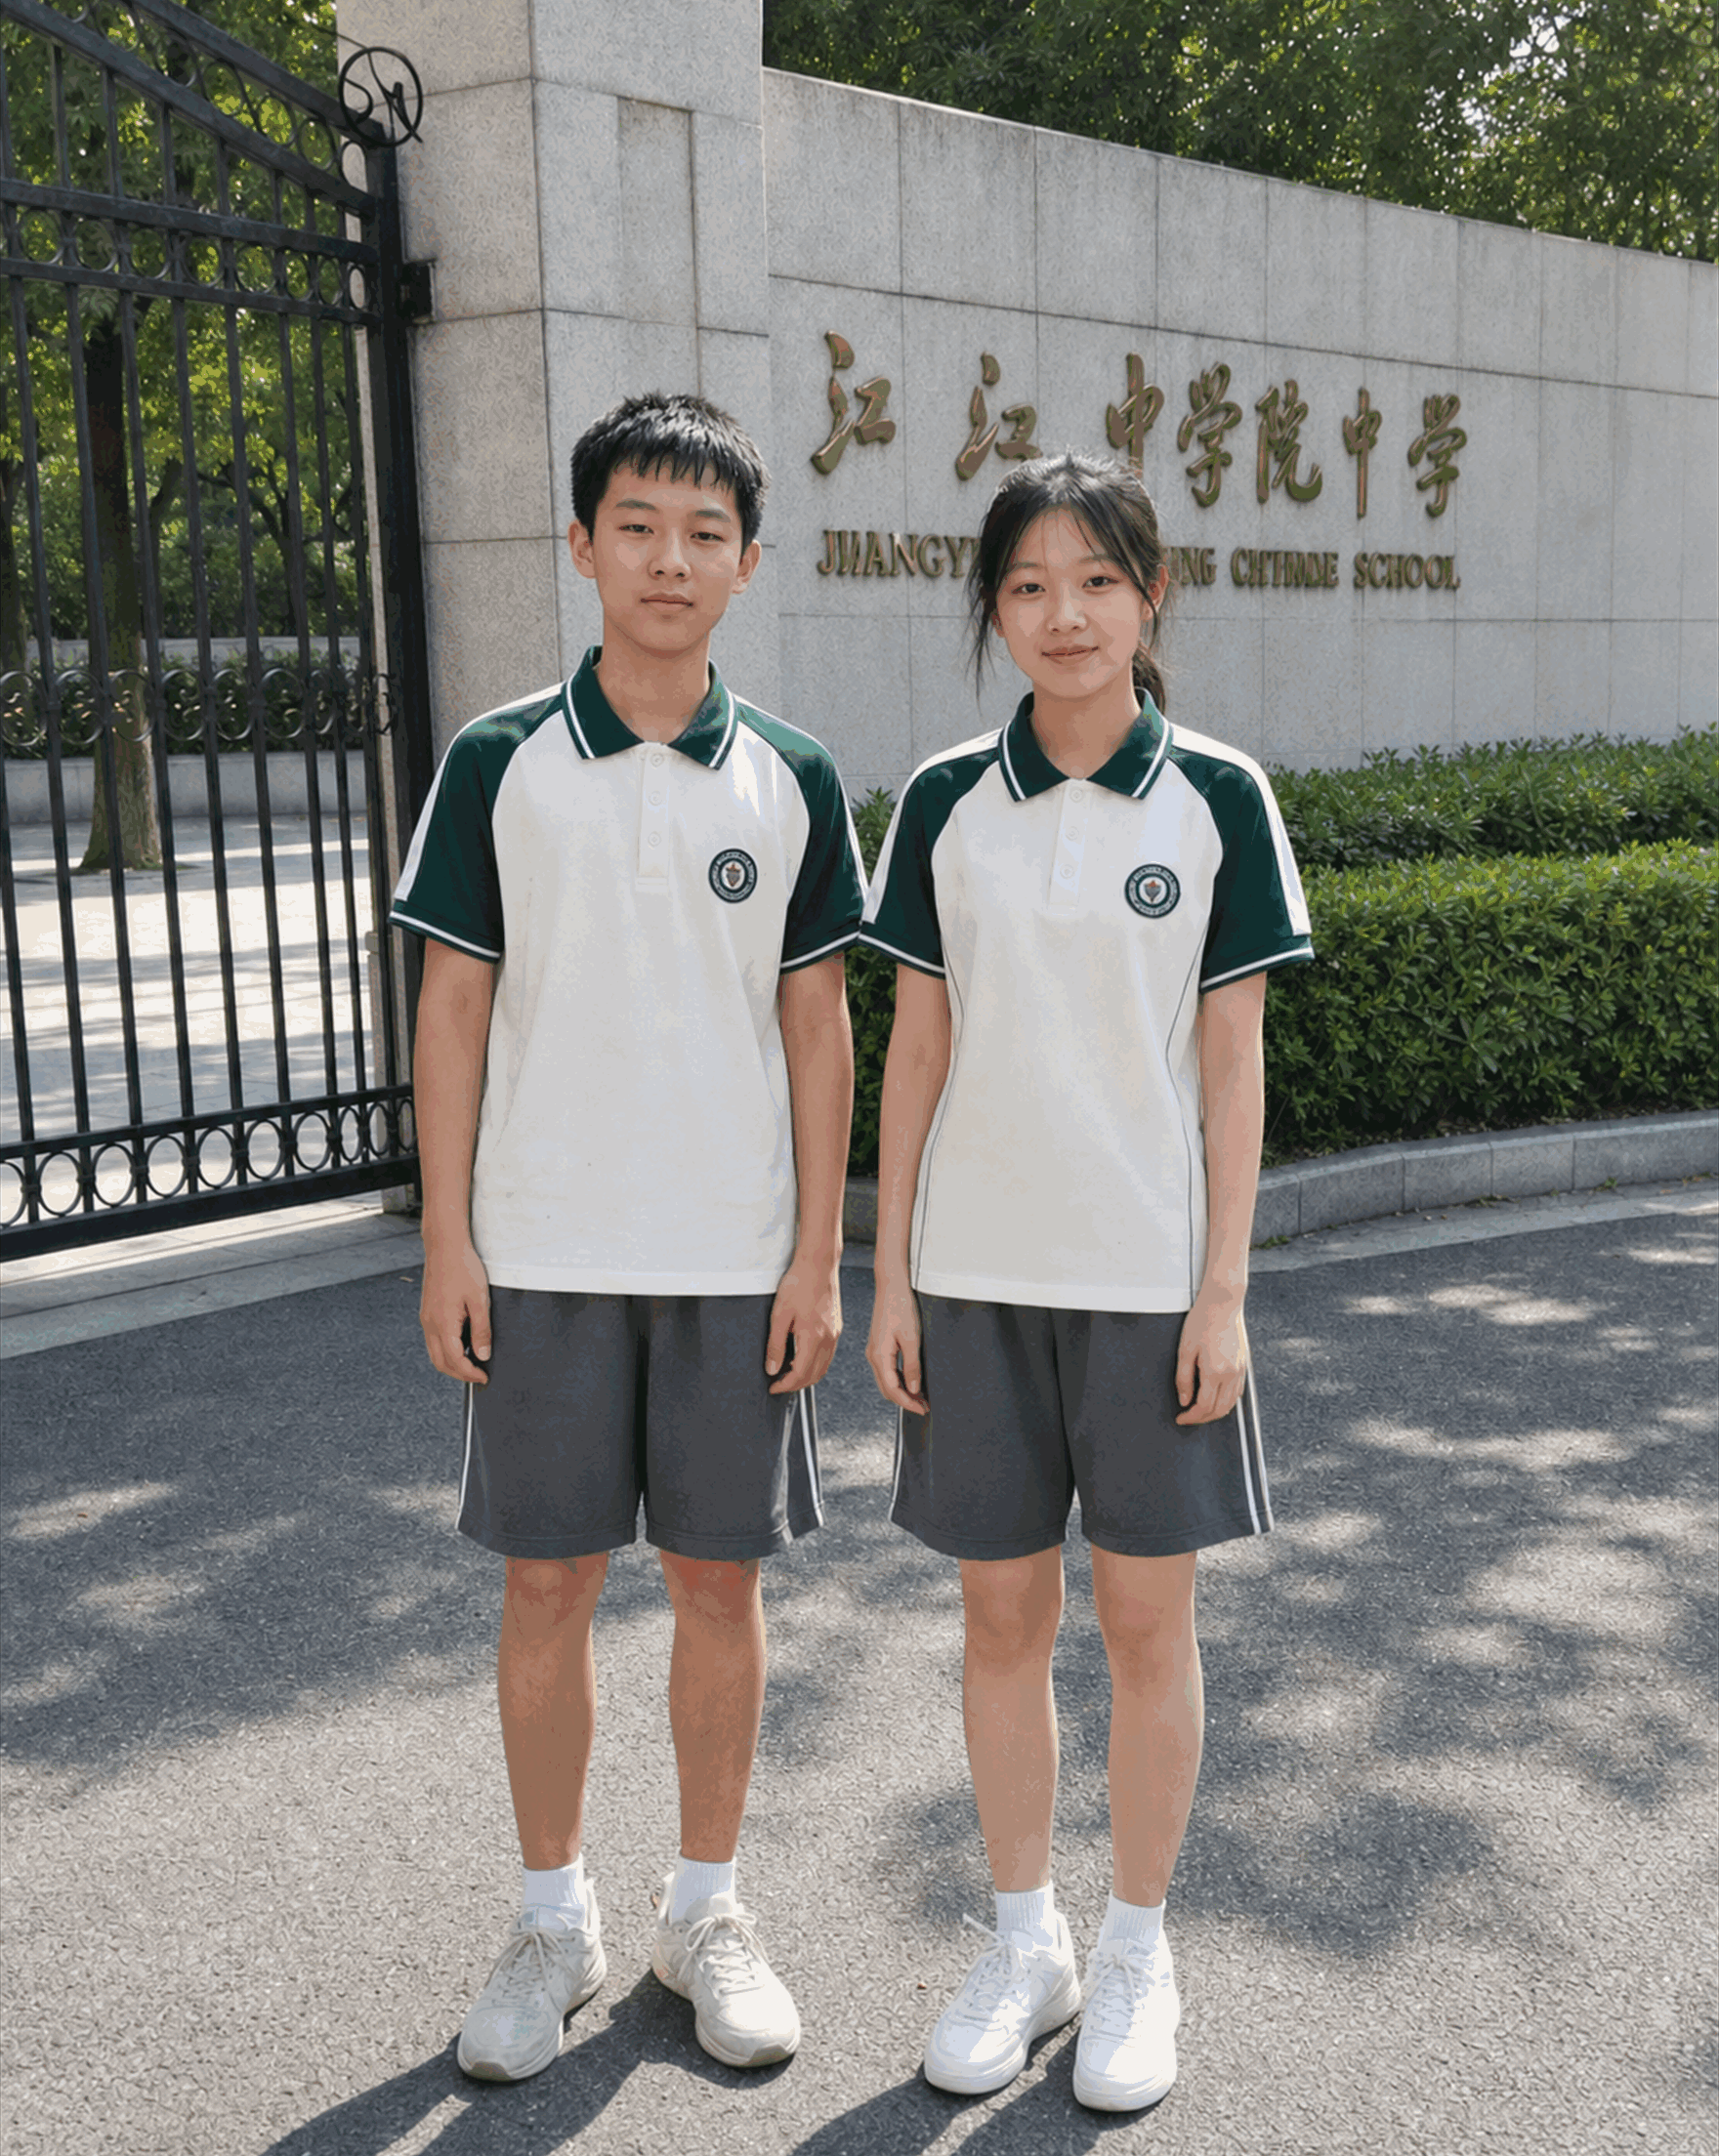
校服作为校园形象的核心视觉符号,其上的刺绣 LOGO 不仅承载着学校的文化标识功能,更直接关系到整体的穿着质感与耐用性。在批量生产过程中,面对不同批次、不同材质甚至新旧款式的校服面料,如何高效且精准地处理 LOGO 换色及面料适配,是决定产品质量的关键环节。这不仅仅是简单的换线操作,而是一项涉及材料学、色彩学与机械工艺的系统工程,需要从源头到成品的全流程精细化管控。
不同材质的校服对刺绣的适应性存在显著差异。首先需明确面料成分,常见的有全棉、涤棉混纺及纯聚酯纤维。纯棉面料吸湿性好但弹性较大,容易在绷框时发生拉伸变形,导致绣品歪斜;而聚酯纤维面料表面光滑,绣针穿透后容易出现跳针或线迹浮起的情况。针对针织类校服,必须使用弹力衬或网眼托垫来抵消面料的回缩力,而梭织面料则可根据厚度选择硬质或软质底衬。此外,面料的克重决定了缝针的选择,轻薄面料建议选用 75 号或 90 号绣花针,以防损伤布料纤维,厚重面料则需配合 100 号以上粗针以确保穿线顺畅。
LOGO 换色并非仅仅是在设计软件中更改代码,关键在于线迹光泽与实际颜色的还原。由于不同品牌的绣花线在染色工艺和涂层上存在细微差别,屏幕显示颜色往往与实际绣出线存在色差。因此,建立标准化的打样流程至关重要。在生产前,应将设计稿转为实际可用的刺绣文件,并使用同批次生产所需的绣线进行试绣。在标准光源箱(D65 光源)下进行比对,确保在不同光照环境下颜色一致性。若遇到深色面料需要浅色 LOGO 覆盖,需考虑是否增加白色底衬层,以避免底色透色影响 LOGO 鲜艳度。
针对不同面料适配 LOGO,数字化打版阶段需进行针对性的参数优化。首先是密度控制,高密度虽显精致但会增加面料硬度和起皱风险,低密度则可能导致露底。对于透气性要求高的校服面料,应适当降低绣针密度并增加走线角度,以减少布料拉扯感。其次是牵拉补偿,这是防止换色后因不同颜色绣线张力不同导致图形变形的关键数据。例如,红色线较细且张力大,蓝色线较粗,软件计算时需分别调整各色的填充密度和针脚长度。此外,切边距离的设置也需预留充足空间,防止换色换针时线头积聚过多导致卡线。
进入批量制作后,维持稳定的质量输出依赖于严格的检验制度。第一件成品必须经过“封样”程序,确认颜色、尺寸、平整度均符合标准后方可量产。在生产过程中,每完成一定数量需进行一次抽检,重点检查线头清理情况及绣面平整度。同时,需定期清洁刺绣机针板和梭壳,防止积尘影响线迹质量。对于多色 LOGO 换色频繁的情况,建议使用自动剪线器并确保剪线长度一致,避免长短不一的线头影响后续熨烫效果。
绣制完成后,合理的后期处理能显著提升成品寿命。对于深色面料上的浅色绣字,建议先去除多余的底衬胶粒,再进行蒸汽整烫。整烫时温度不宜过高,以免化纤面料收缩,导致绣品扭曲。最后一步是彻底的质检,检查是否存在断针留下的孔洞、跳线以及颜色污染等问题。只有将上述每一个环节都精细化管控,才能确保校服 LOGO 刺绣在批量生产中实现颜色准确、面料适配、外观精美的最终目标,真正提升校服的附加值与品牌形象。
Copyright © 2024-2026
微信扫码添加我