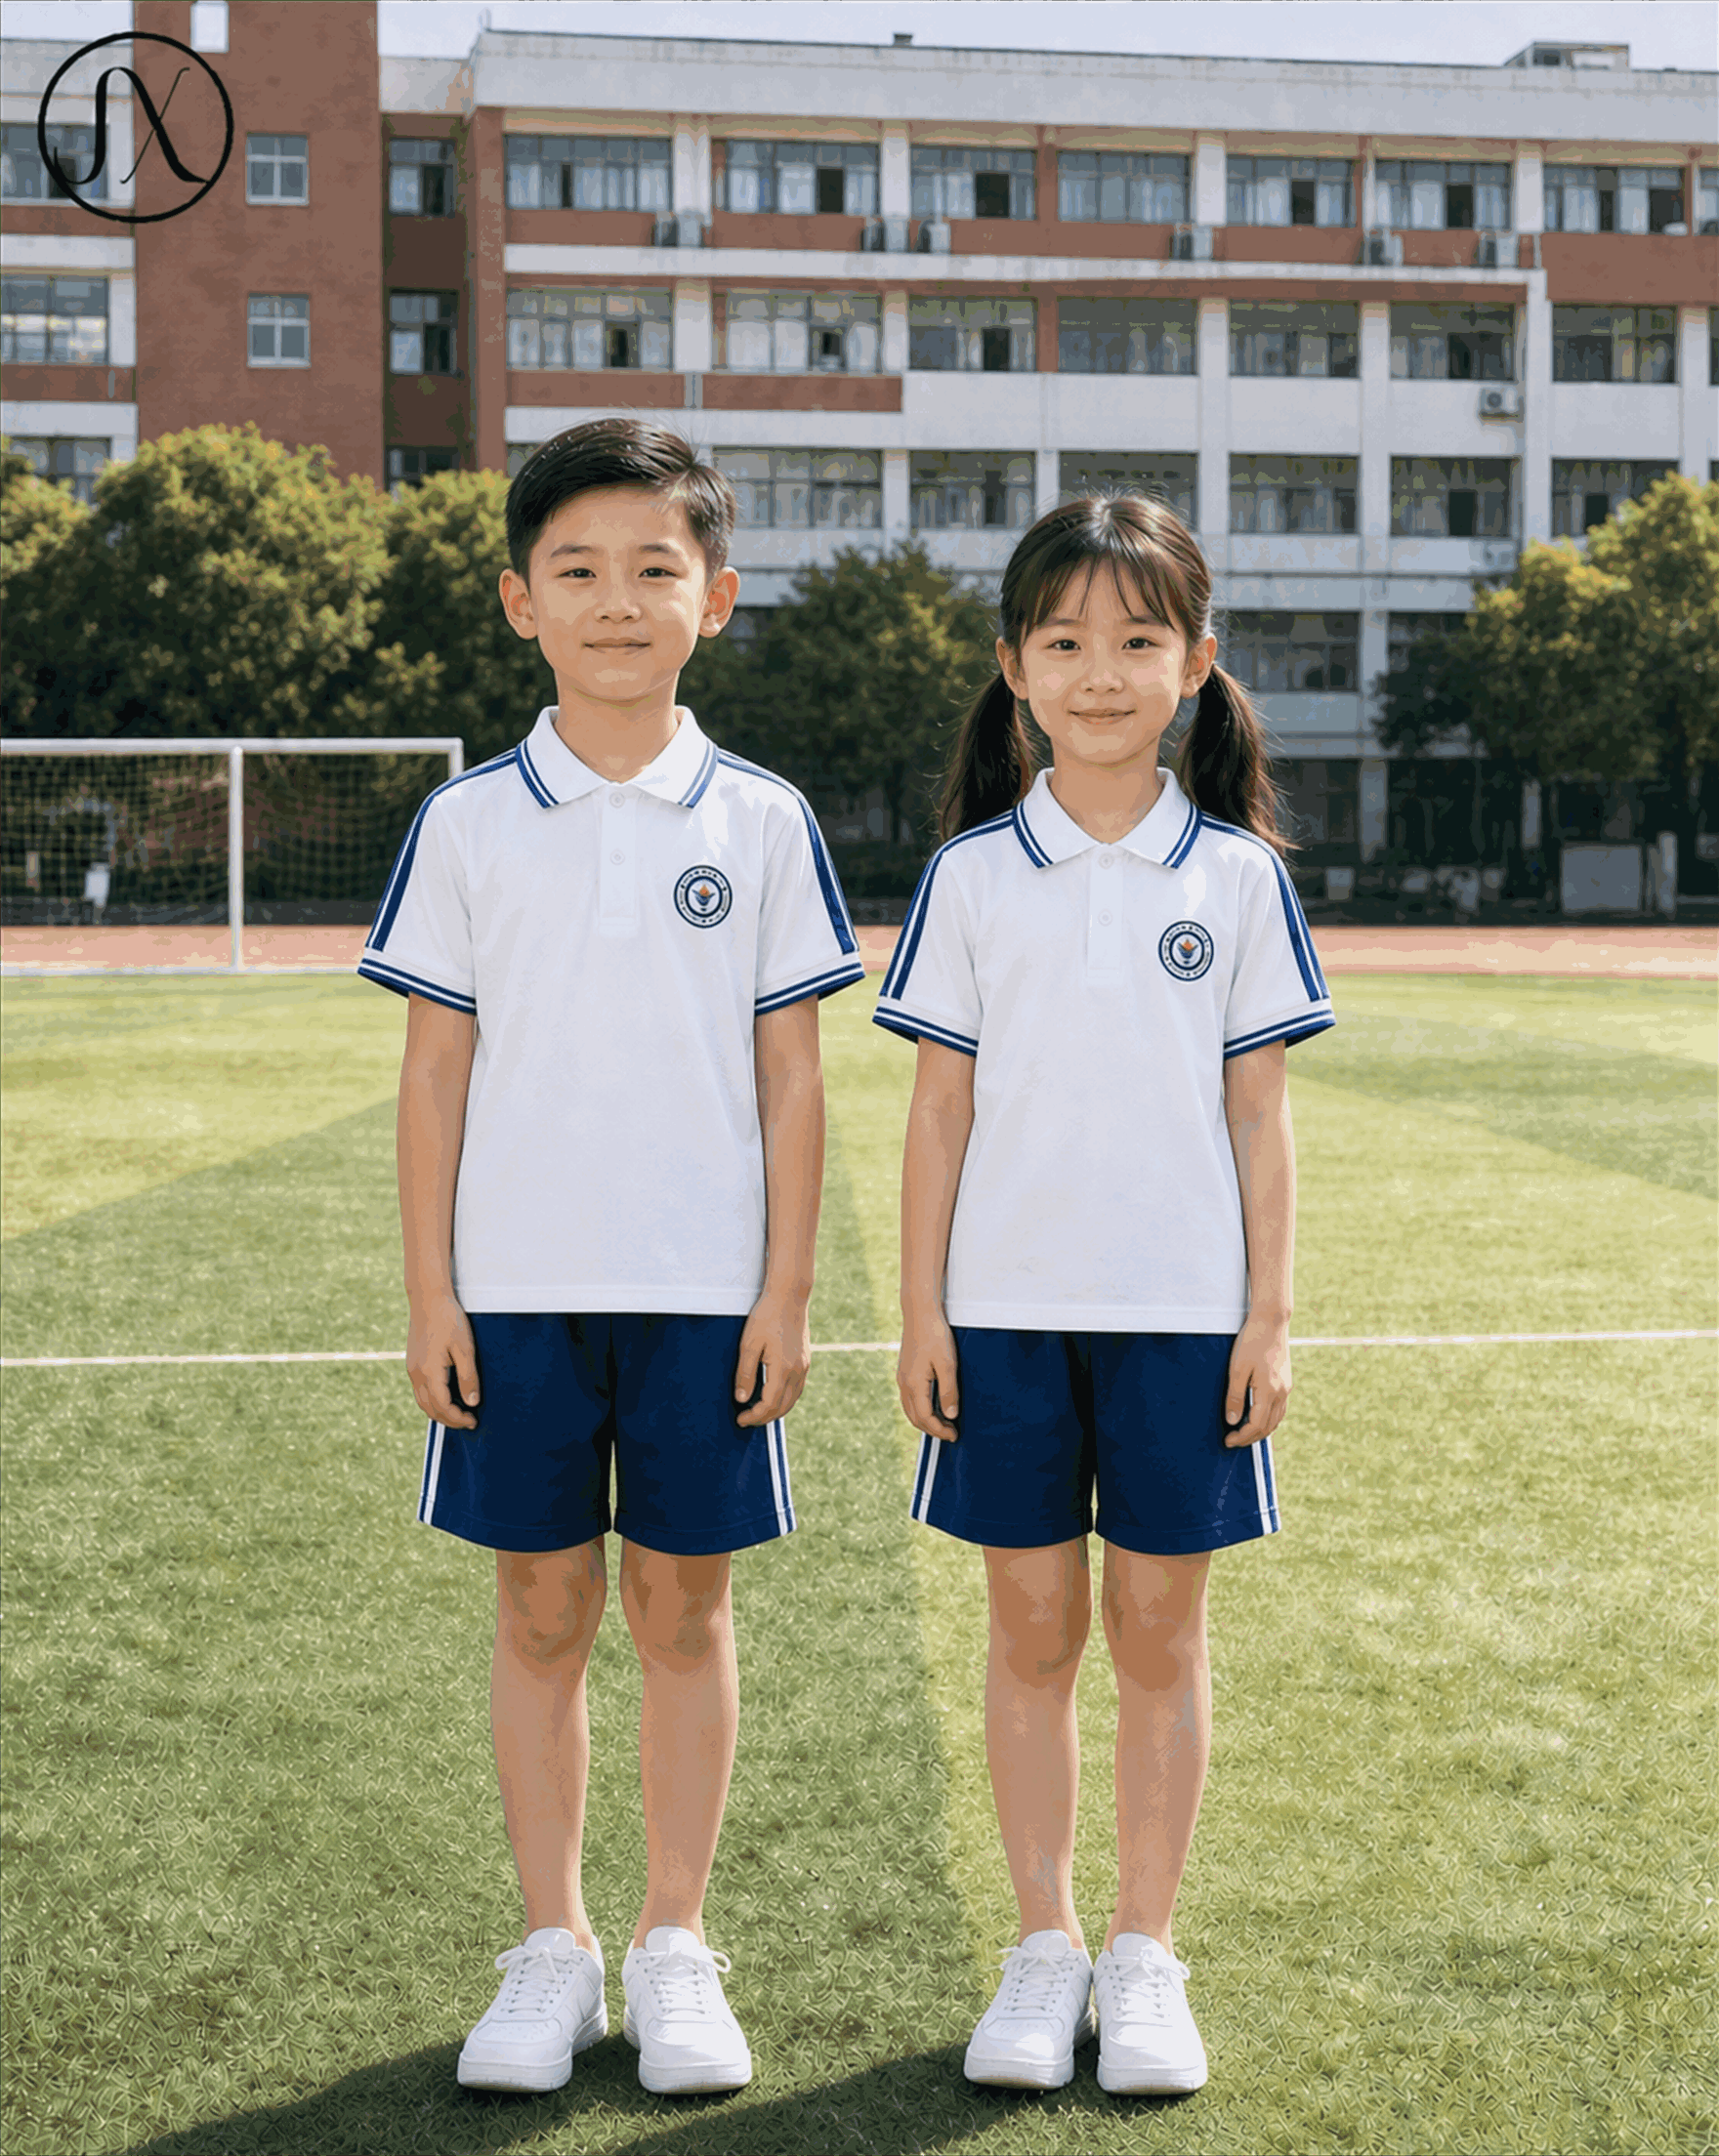
学生校服不仅是师生日常着装的实用必需品,更是校园文化精神的视觉载体。在这一载体上,LOGO 的刺绣工艺往往决定了整体的精致感与专业度。然而,在实际生产中,由于面料特性、绣线批次及机器参数波动,极易出现首件样品与大货交付不符的情况。因此,如何在打样阶段科学地确认批次留样效果,成为确保校服品质的关键控制点。
一切良好的成品始于精准的设计输入。在校服 LOGO 刺绣设计中,设计师不能仅依赖屏幕上的 RGB 色彩显示,必须将其转化为绣线工厂认可的专色色号(如 MCS 棉线色号)。这是因为电子屏幕与实体绣线的物理发光原理完全不同,屏幕上鲜艳的蓝色可能在布料上显得暗淡。此外,矢量文件中的尖角必须做圆弧化处理,否则高速刺绣机在该处容易断线,导致品貌受损。对于多色拼接的复杂图案,还需在设计端明确针路走向,避免因跳针造成图案断层。
打样并非简单的“复制粘贴”,而是一次全要素模拟。为了真实反馈大货效果,必须严格选用与生产线一致的面料、内衬布及垫纸。不同批次的面料克重与经纬密度可能略有偏差,这将直接影响绣品的平整度。如果面料过薄,绣品容易出现浮动感;面料过厚,针距则不易穿透。同时,背胶垫纸的选择至关重要,它支撑着绣迹的形状。在确认环节,需重点测试面料的热缩率,特别是在水洗测试前,要预先了解面料在受热后的收缩情况,从而在设计尺寸上进行合理预留,防止成品缩水后 LOGO 变形。
确认批次留样效果时,观察环境的专业性直接决定判断的准确性。切勿在普通的办公室灯光或强烈的自然阳光下进行评估,因为这会造成严重的色差误判。理想的操作应在标准光源箱中进行,使用 D65 冷白光灯源,模拟国际通用的日光标准。验收人员需保持约 50 厘米的观察距离,并从正上方俯视以及左右各 45 度侧视三个角度进行检查。重点核查 LOGO 边缘的清晰度、绣纹的饱满度以及是否有线头残留。必要时,可使用放大镜辅助查看针脚的紧密程度,确保无漏底现象。
视觉效果只是标准的一部分,物理性能同样不可忽视。合格的校服刺绣需要具备柔韧适中的手感,既不能因线太密而像硬纸板般硌人,也不能因太疏而容易勾丝。打样确认后,务必进行预处理测试。建议将留样服装进行标准水洗(通常为 30 度温和洗涤两次),模拟学生的实际穿着周期。水洗后,再次对比留样颜色是否发生明显褪色或晕染,针脚是否松动脱落。对于浅色面料,更要关注深色绣线是否因摩擦发生磨白现象。只有通过耐久测试的样品,才具备作为大货生产标准的资格。
一旦打样确认完成,该实物样品即被赋予法律意义上的“封样”地位。这是后续大货生产唯一的质量仲裁基准。封样时应注意清洁处理,去除所有多余线头,并使用透明自封袋独立包装。包装袋外必须贴有包含以下信息的标签:样品编号、制作日期、对应面料批次号、指定绣线色号及操作人员签名。此类留样需存放于恒温恒湿环境中,避免受潮发霉或紫外线照射导致变色。若在生产过程中更换了任何一家上游供应商(如绣线厂家、面料商),无论名称是否相同,都必须重新进行打样确认,严禁直接使用旧留样替代。
最后,批次留样的价值在于其贯穿生产全过程的指导意义。在裁剪车间,应备一份纸质版的留样照片与实样对照表,指导工人对位。进入流水线作业后,质检部门需依据留样进行首件检验,并对首末产品进行对比抽检。当遇到疑难问题时,管理者无需争论,直接拿出密封留样进行比对,即可快速判定责任归属。这种标准化的管理手段,不仅能大幅降低沟通成本与返工损耗,更能确保每一套交付给学校与学生的校服,其细节质感都能达到预期的统一标准。
Copyright © 2024-2026
微信扫码添加我