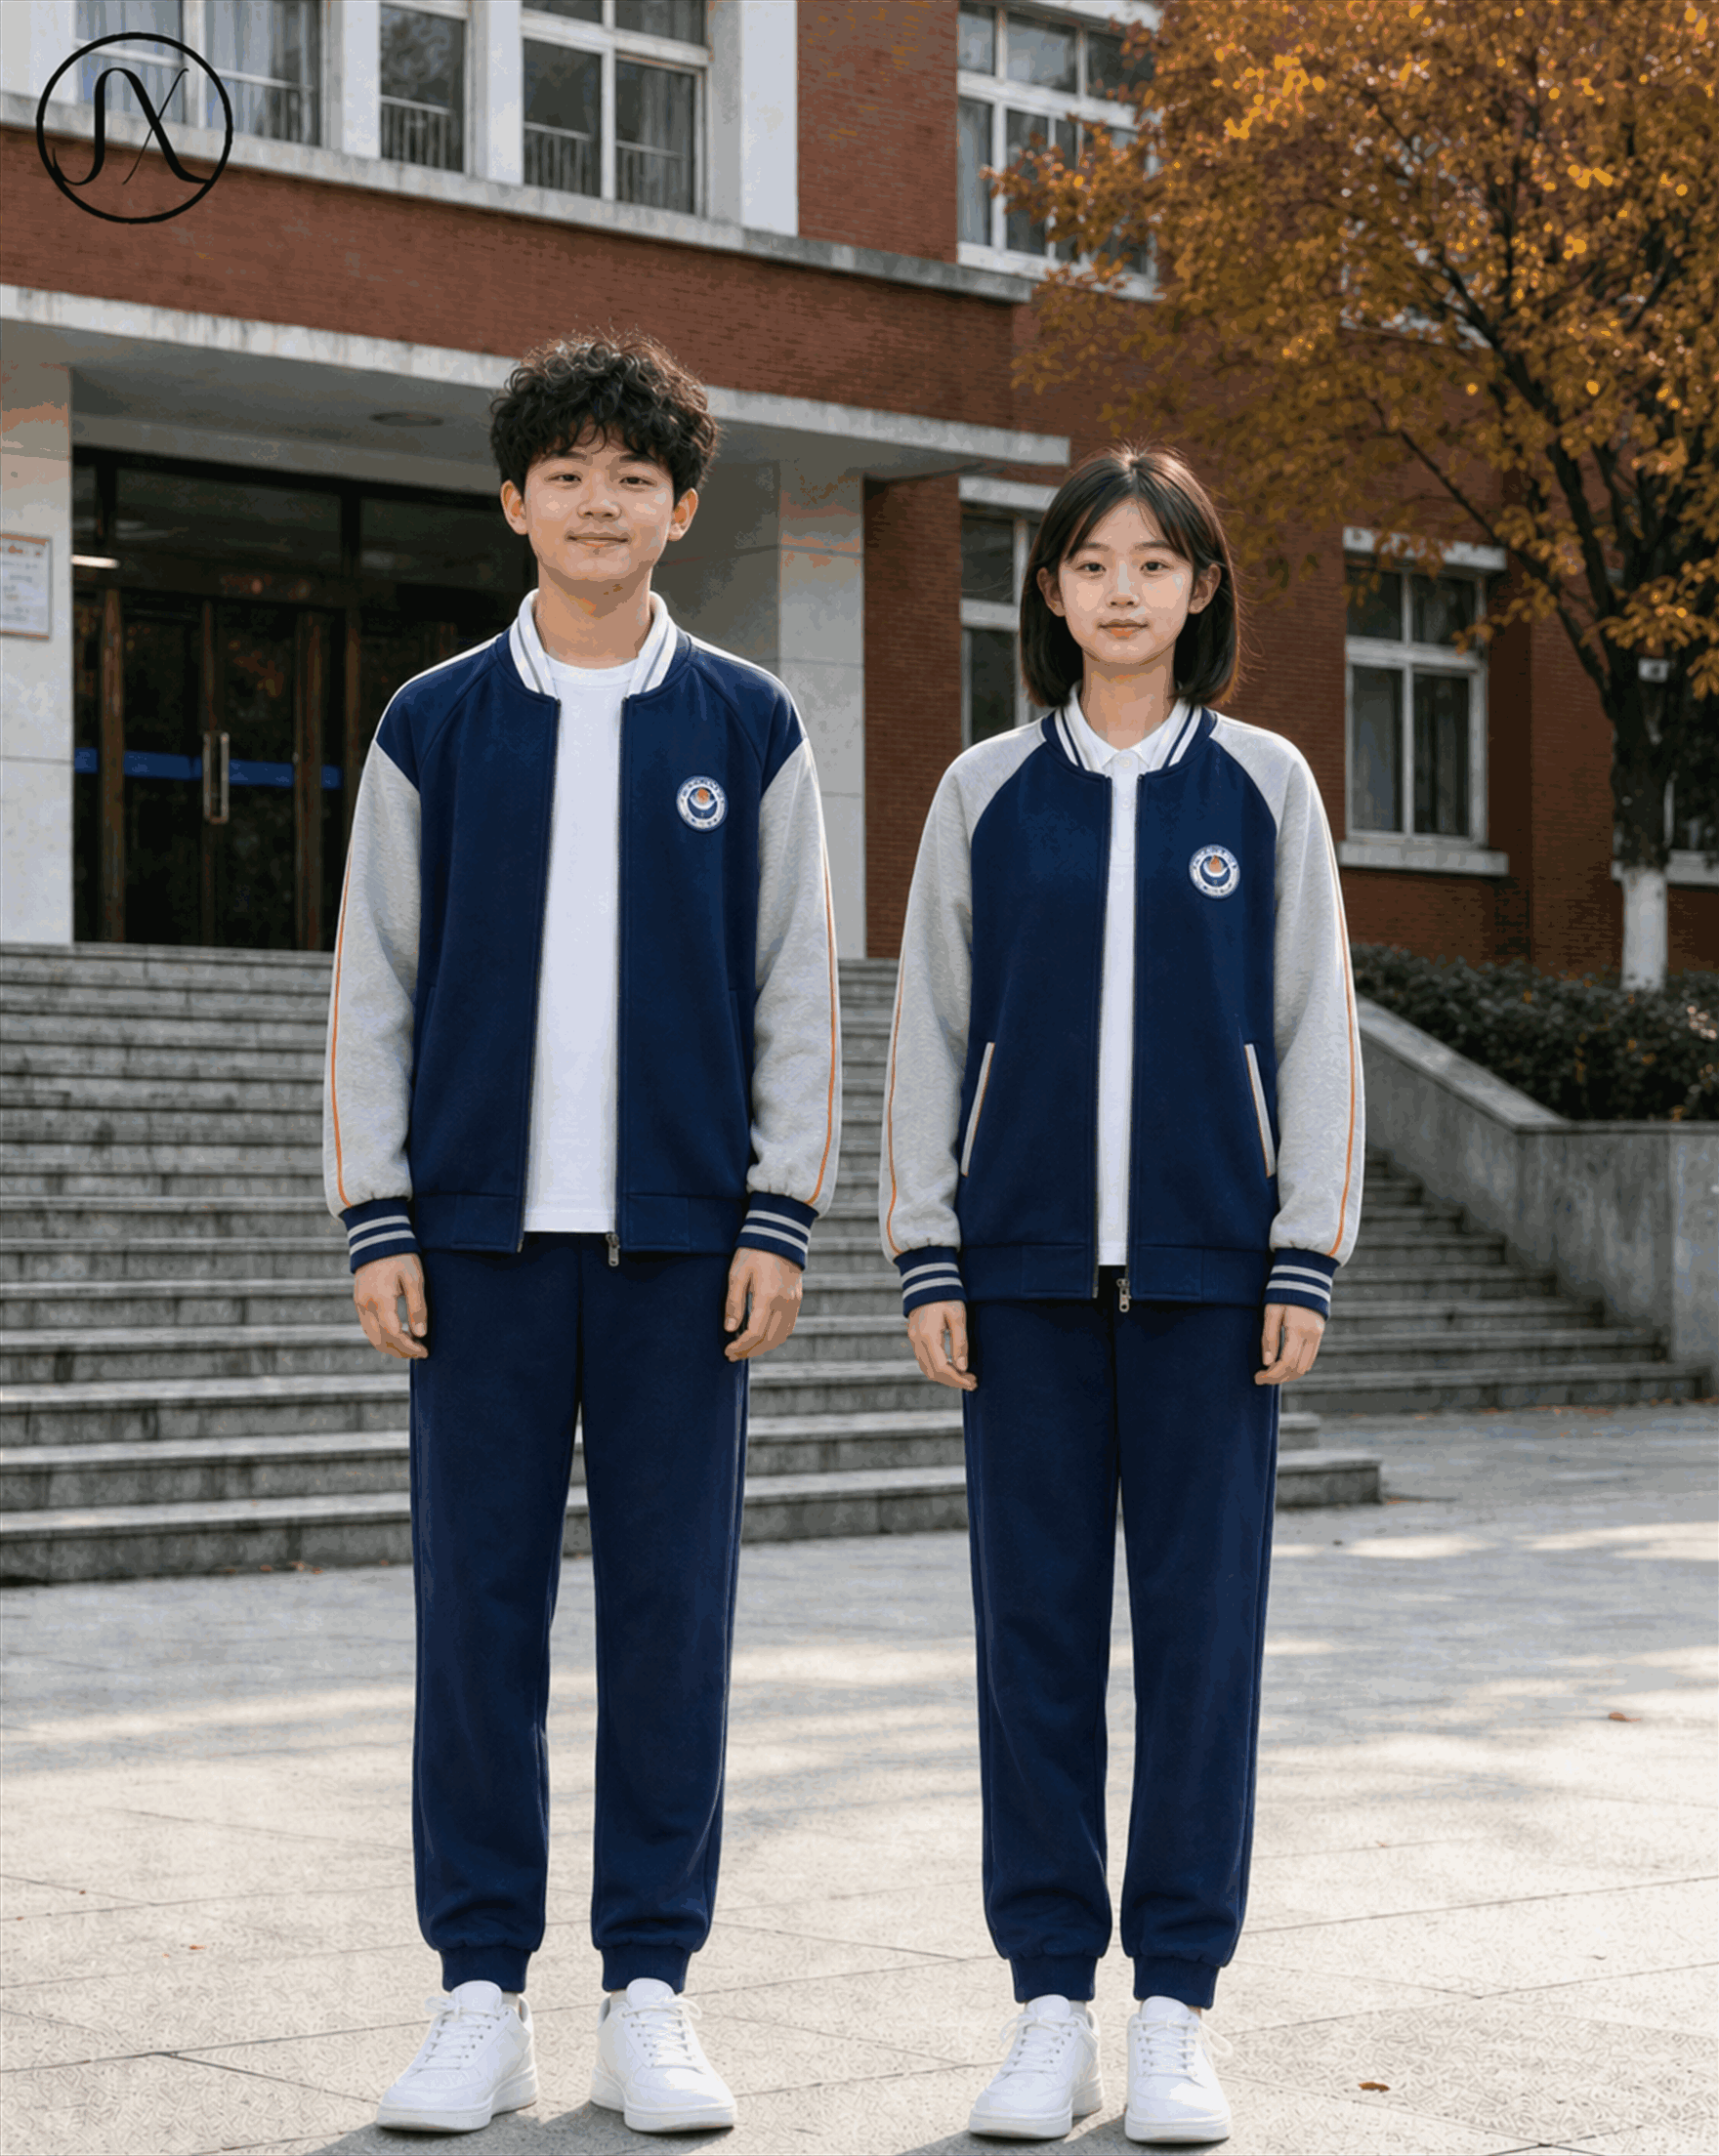
校服不仅是学生身份的直观象征,更是学校品牌形象的重要载体。在众多定制化工艺中,刺绣 LOGO 因具备立体感、耐磨性和精致度而备受青睐。然而,在校服的大规模批量生产中,色彩偏差往往是最大的痛点。不同批次间微小的色差,不仅会影响整体的美观度,更可能削弱学校标识的品牌辨识度。因此,建立一套严谨的色差控制体系,确保校服刺绣 LOGO 在批量制作中清晰一致,成为了生产企业必须攻克的关键技术难题。
源头材料的标准化是色差不变的基石。 绣线的色彩稳定性直接决定了最终的视觉效果,不同批次的同一颜色线,由于染剂配比的微小差异,往往存在显色偏差。在生产前,必须强制要求供应商提供同批次、同缸号的绣线,严禁混用旧库存线与新鲜线束。同时,校服的基底面料也需严格控制,底色深浅不一会导致同一种绣线呈现出截然不同的质感。例如,在纯白布料上绣制红色图案若转移至略偏黄的混纺面料上,红色会显得沉闷暗哑。此外,面料表面的纹理也会影响反光率,光滑面料会使颜色更鲜亮,粗糙面料则容易吸光显暗,因此在备料时必须锁定面料批次。
数码设计与参数优化对色彩还原起着决定性作用。 设计师在进行文件转换时,并非简单地将平面图像转为像素点,而是需要根据颜色的深浅精细调整针法密度。深色区域若针距过密,光线无法反射,视觉上会比原色更深;浅色区域若过于稀疏,底料透出会导致图案发灰。专业的设计师通常采用多层叠绣技术来调整色彩的厚度和饱和度。另外,起落针位处的护垫材料选择也不容忽视,劣质衬纸会导致布料移位,造成边缘毛糙,间接破坏颜色的边界清晰度,使得整体轮廓模糊。
机器设备本身的精度维护是工艺实现的保障。 刺绣机的针杆张力设定不当会直接改变线条的粗细和松紧,从而显著影响显色表现。张力过大,线迹紧缩,颜色看起来会变深且缺乏自然光泽;张力过小,则显得松散单薄,光泽感不足,甚至出现浮线现象。在批量生产开始前,务必对每台设备的压脚压力、送布牙高度进行统一校准,确保“千机如一”。操作人员还需定期更换机针,钝化的机针会钩伤面料纤维或频繁断线,破坏图案的完整性和线条的流畅度。
产前样确认环节是防止大规模色差的核心关口。 在实际投入大货生产前,必须进行小批量试绣。这个样品必须在标准光源箱下进行比对,模拟 D65 自然日光环境,避免室内暖黄灯光造成的视觉误差。将试绣品与客户提供的潘通色卡进行并排对比,任何肉眼可辨的差异都需立即记录。一旦发现色差,应立即反向排查是线号问题、设计稿问题还是机器参数问题,并记录调整后的具体数值,形成标准化作业指导书,作为后续生产的唯一依据。
进入正式批量生产阶段后,过程监控不可松懈。 生产线长应每隔固定数量(如每 500 件)随机抽取一件成品进行检查。随着生产时间的延长,线材摩擦产生的热量或环境温湿度变化都可能引发细微变化。一旦发现首件与末件不一致,必须立即停机复检。同时,建立严格的换料交接制度,工人在更换卷线时,必须二次核对线号,防止误放不同色系的线材。对于高难度的特殊色系,建议安排专人专机管理,减少多人操作带来的人为干扰变量。
最后,质量检验标准的统一验收是最后一道防线。 质检人员不应仅凭主观经验判断,而应借助色度仪等工具进行数据量化,或者设立固定的参考实物样衣。只有当所有成品在标准观察距离和特定光照条件下,均无肉眼可见的色差、无线头杂乱、纹理清晰时,才算通过检验。
综上所述,校服刺绣 LOGO 的批量色差控制是一个复杂的系统工程,它涵盖了从原料采购、工艺设计、设备调试到生产管理流程中的每一个细节。唯有坚持标准化的操作流程,结合严谨的质量意识,才能在海量订单中实现每一颗校徽的完美复刻。这不仅是对制造技术的考验,更是对校园文化与品牌声誉的庄严承诺。只有在每一个环节做到极致,才能让校服上的标志真正经得起时光的审视,成为学生们心中永恒的记忆标识。
Copyright © 2024-2026
微信扫码添加我