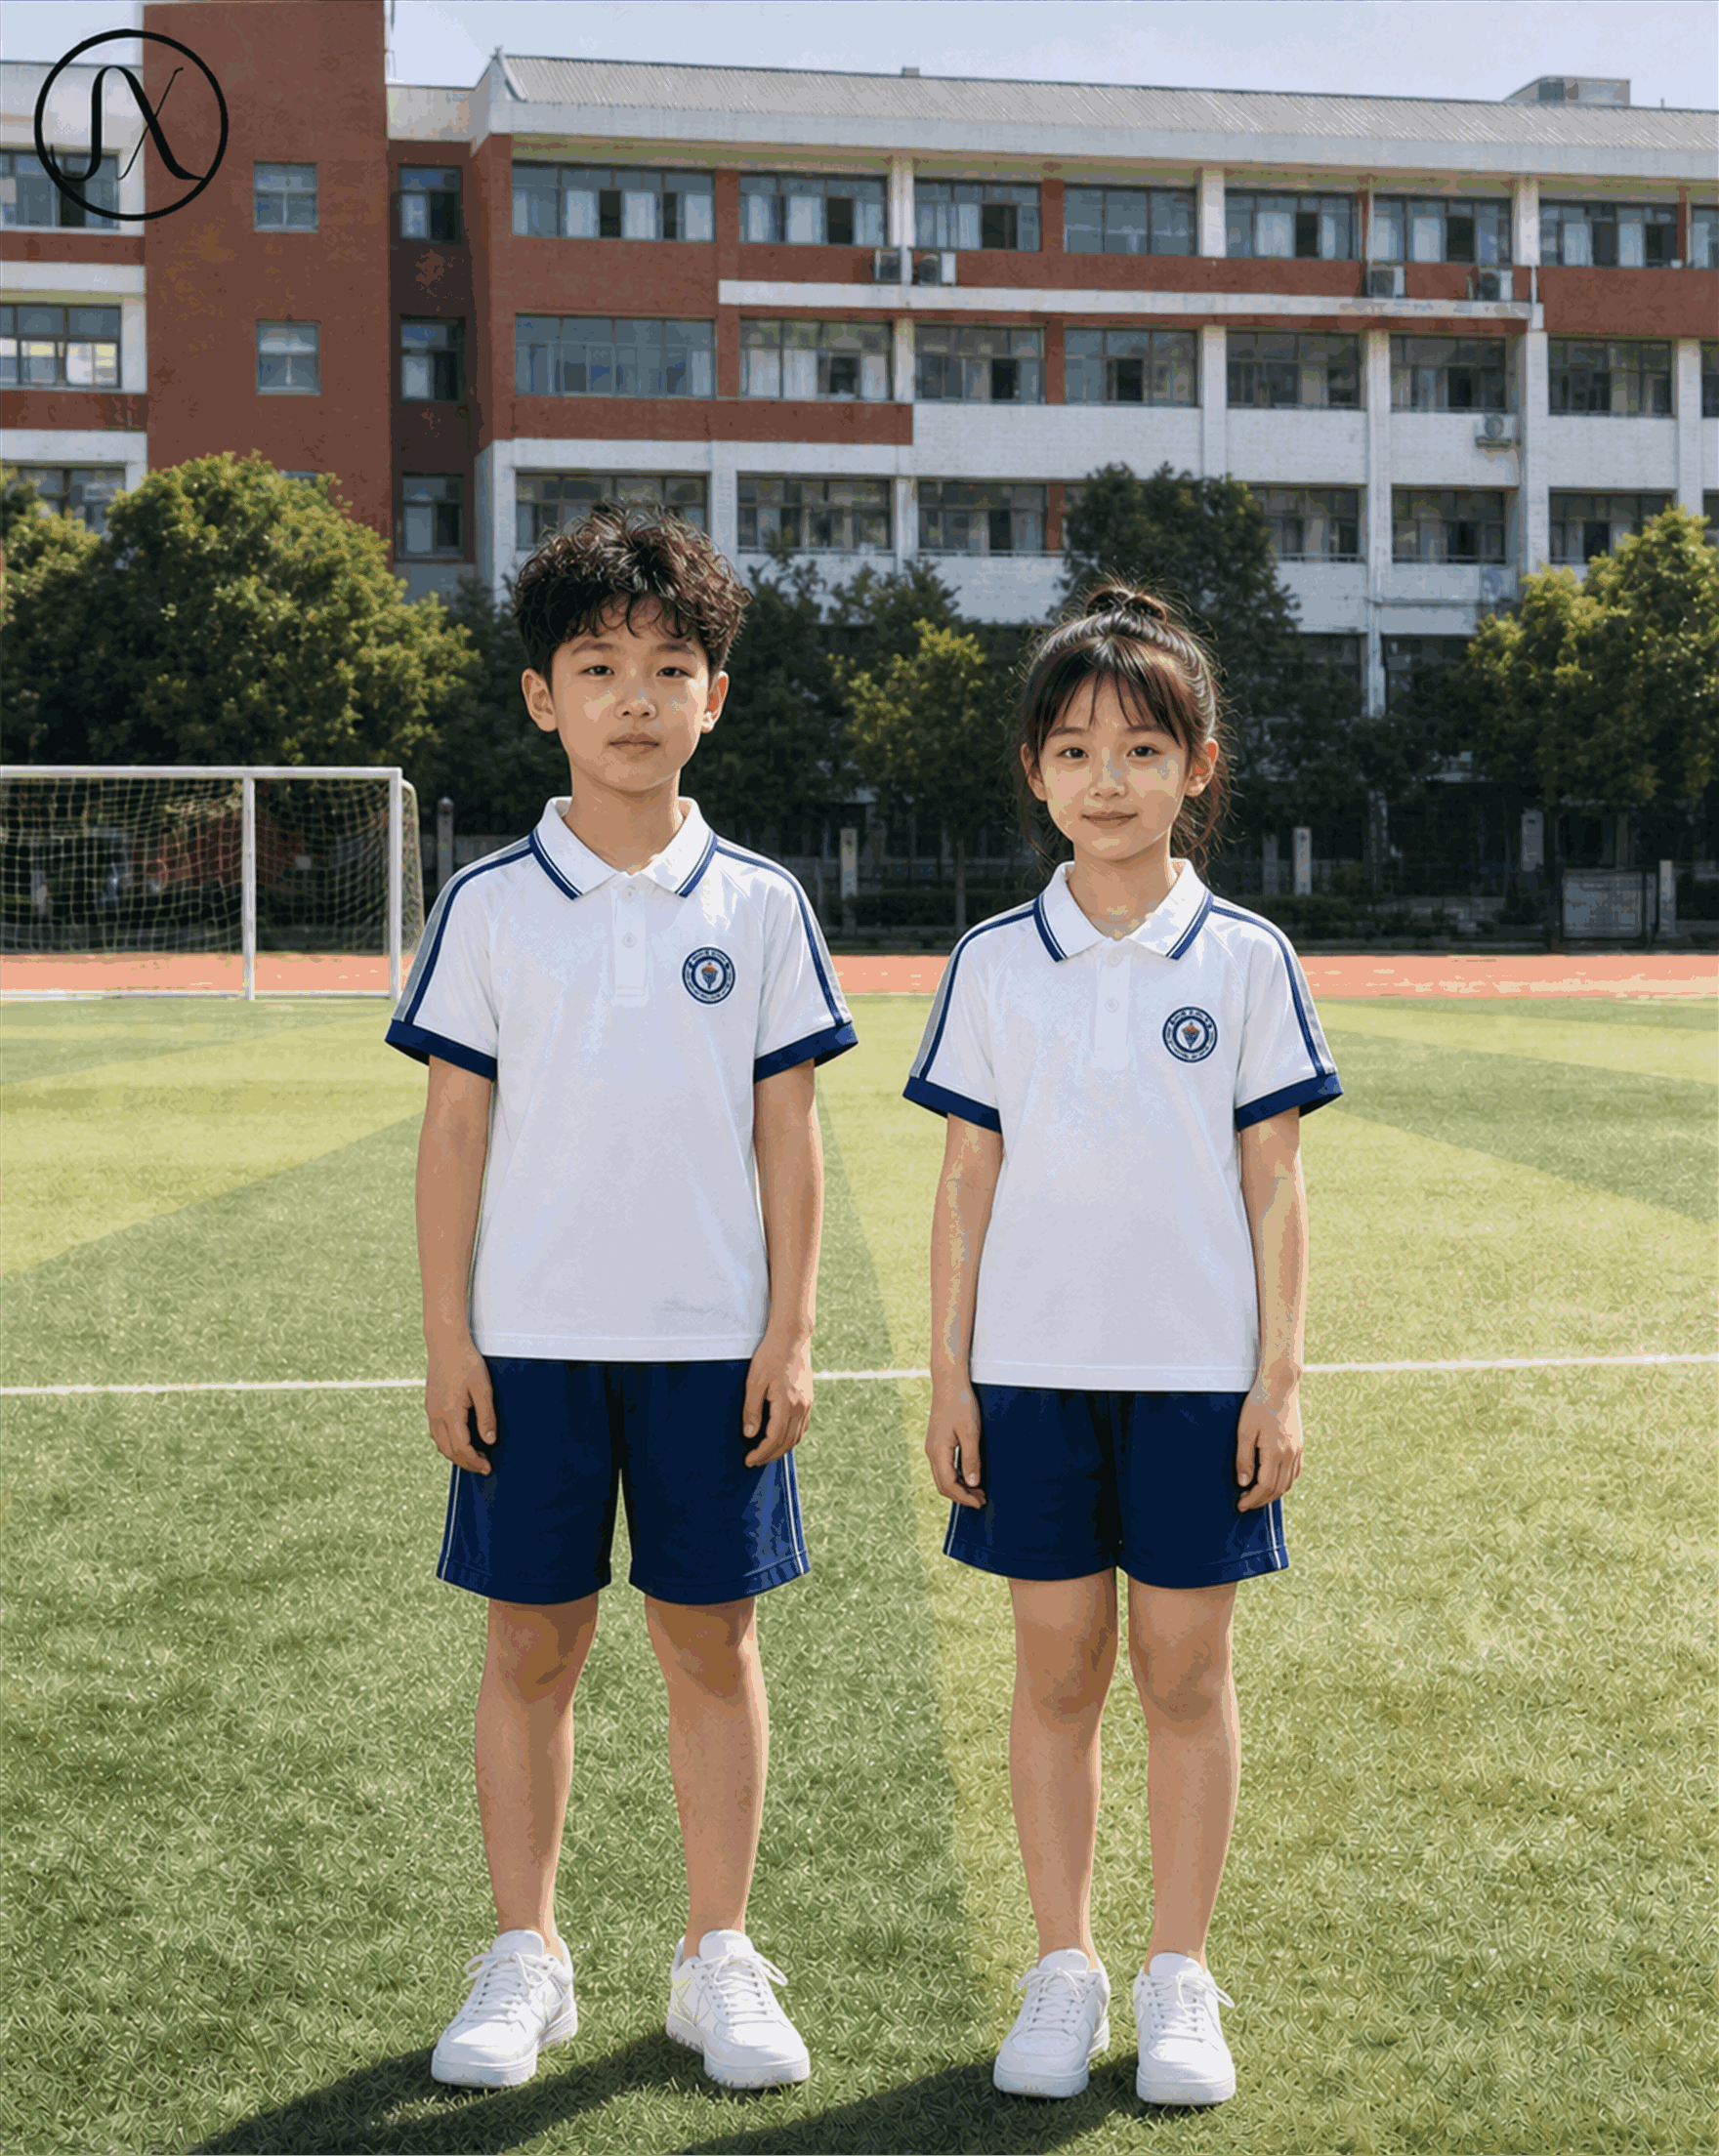
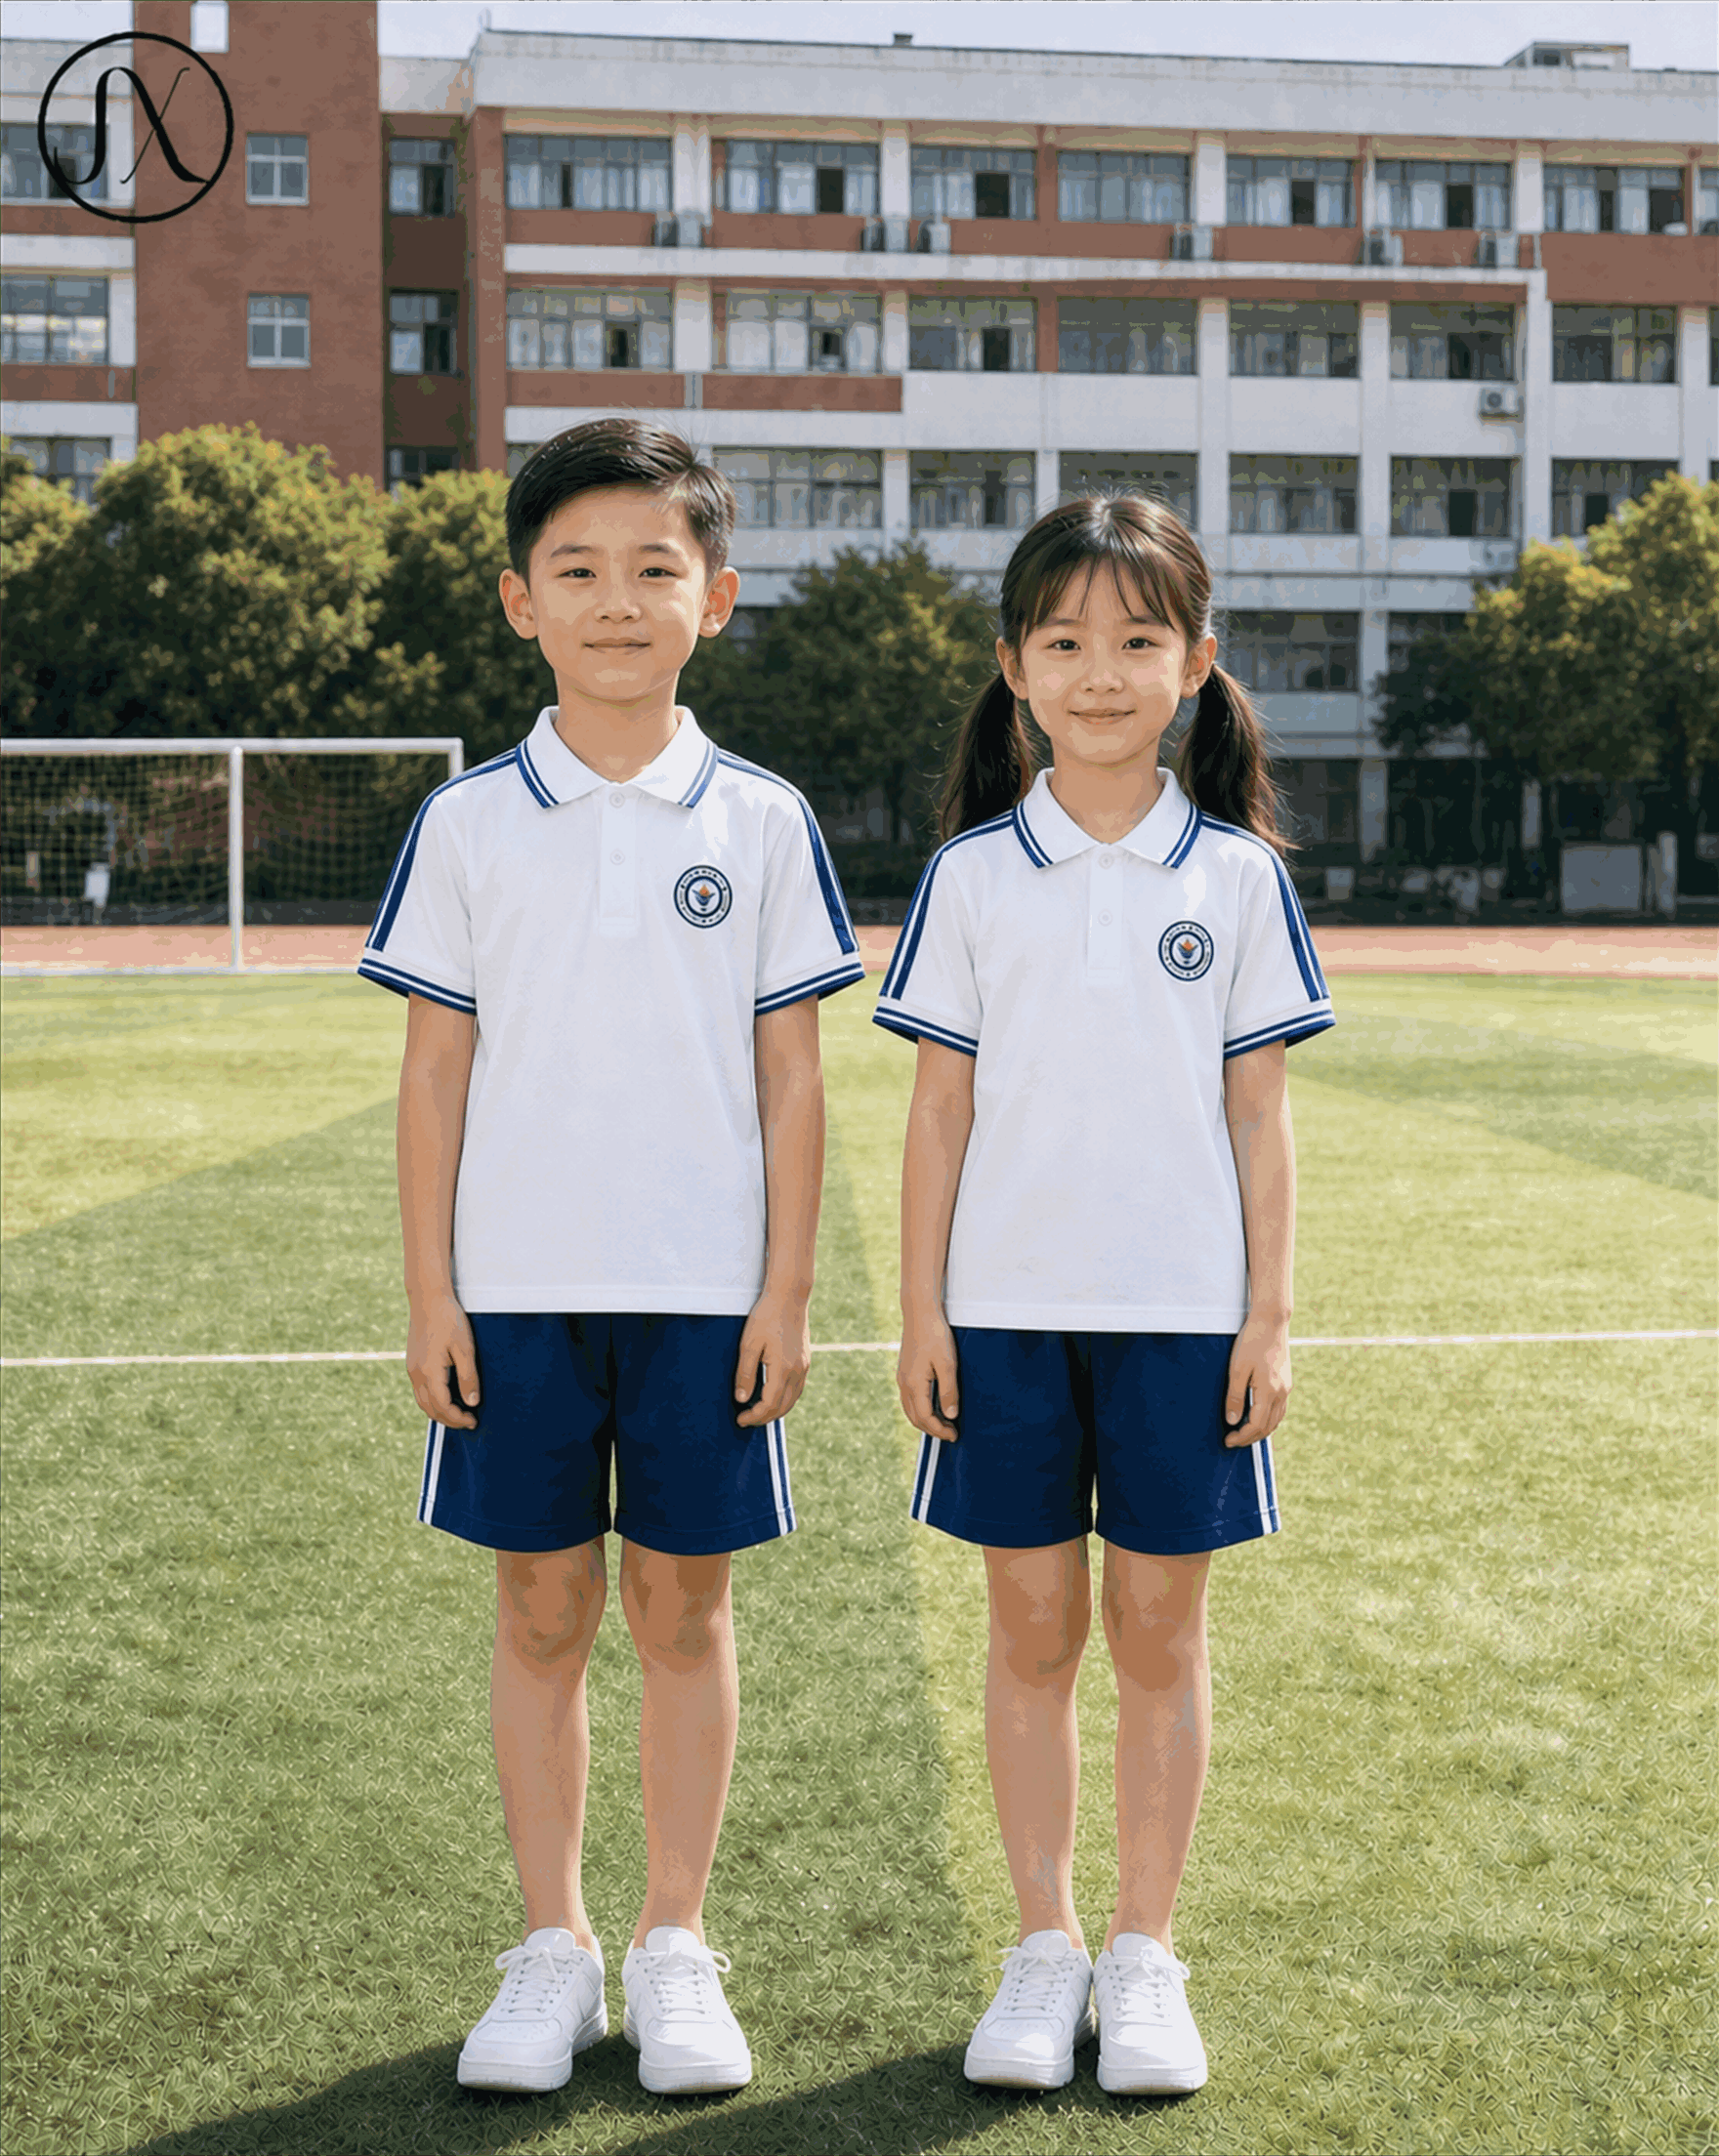
校服作为校园文化的视觉载体,其品质细节直接影响着学生的形象与学校的品牌感知。在众多制作工艺中,刺绣 LOGO 因其立体感和精致度备受青睐。然而,在大规模生产订单中,不同批次之间出现细微色差往往成为客户投诉的焦点。要彻底解决这一难题,必须建立一套从原材料到成品的全流程色差控制体系,确保每一块 Logo 都能精准还原设计初衷。
差别的产生往往始于原材料的不一致。首先,绣线是决定颜色的核心要素。即便同一色号的绣线,来自不同织造厂或同一厂家的不同染色批次,其色素浓度都可能存在波动。因此,工厂必须要求供应商提供同一批次的绣线库存,严禁在生产过程中中途更换品牌或色号。对于长期使用的标准款校服,建议将常用色线的剩余库存封存留底,作为后续补单的参照依据。同时,存储环境的温湿度也会直接影响丝光的亮度,仓库需保持恒温恒湿,避免光线直射导致线材褪色或变色。面料本身的光泽度和底色也会影响刺绣视觉效果。浅色面料上的深色刺绣容易受面料反光干扰,而深色面料则需考虑透色问题,因此在选料阶段就应进行小样试绣确认,确定最佳针脚密度以掩盖面料纹理。
在没有统一标准的情况下,人工肉眼判断色差极易受主观情绪和环境心理的影响。最有效的方案是确立“黄金样板”。在批量生产前,由设计、跟单与质检三方共同确认一块完美的样品,并编号存档。这块样板不仅代表颜色标准,还包含了针法密度和材质质感。更重要的是,应使用 Pantone(潘通)色卡对关键色彩进行量化,记录具体的色值代码。虽然电脑屏幕显示的 RGB 模式与实际印刷及绣线呈现的 CMYK 模式存在鸿沟,且数码印花机模拟与实体刺绣也有差距,但通过专业的色牢度测试机和数码打样,可以提前预判成品效果,从而在下单前规避大部分风险。客户确认封样的那一步绝对不能省略,这是后期验收的唯一法律准绳。
光环境是视觉评估中最容易被忽视的因素。人眼在不同光照下对颜色的敏感度截然不同。为了准确比对色差,车间必须配备专用的光源灯箱,通常采用 D65 标准光源,模拟正午时的自然日光,并定期校准色温。生产检验区域应避免阳光直射或强光反射造成的眩光干扰,防止视觉疲劳导致误判。此外,刺绣机器的稳定性也直接关系到颜色表现。绣针的粗细、压脚的张力以及机针的磨损程度都会改变纱线在布面上的堆积厚度,进而影响进光量和最终色泽。因此,每批次开机前必须进行机器校准,定期更换机针,并详细记录设备参数设置,如切刀位置、起跳点等,确保不同班次间的操作一致性。
批量生产并非一次性作业,而是持续的过程控制。建议在首件、中段尾件三个节点进行抽样检查。首件确认无误后方可量产;中段抽查以防机器运行后产生的热量导致线材松弛或退色;尾件则验证整卷线的使用情况,特别是最后一批线是否与前序批次有差异。在验收环节,严格执行标准光源箱比对法。对于极细微的色差,可参考国际标准 Delta E 值概念,设定合理的容忍范围。若发现异常,应立即停机排查,而非事后补救。同时,建立完善的追溯档案,记录每一批次的绣线批号、机器型号、操作人员及时间,以便在未来出现问题时能迅速定位原因。这不仅是质量管理的需要,也是提升客户信任度的重要手段。
综上所述,校服刺绣 LOGO 的批量色差控制是一项系统工程,它依赖于严格的供应链管理、标准化的作业流程以及科学的质量检测手段。只有将每一个可能引入变量的环节都纳入管控,才能确保成千上万件校服的 LOGO 在视觉上高度统一,维护学校形象的严谨与美观。这不仅是对工艺的考验,更是对责任心的检验,唯有如此方能赢得市场长久的信赖。
Copyright © 2024-2026
微信扫码添加我