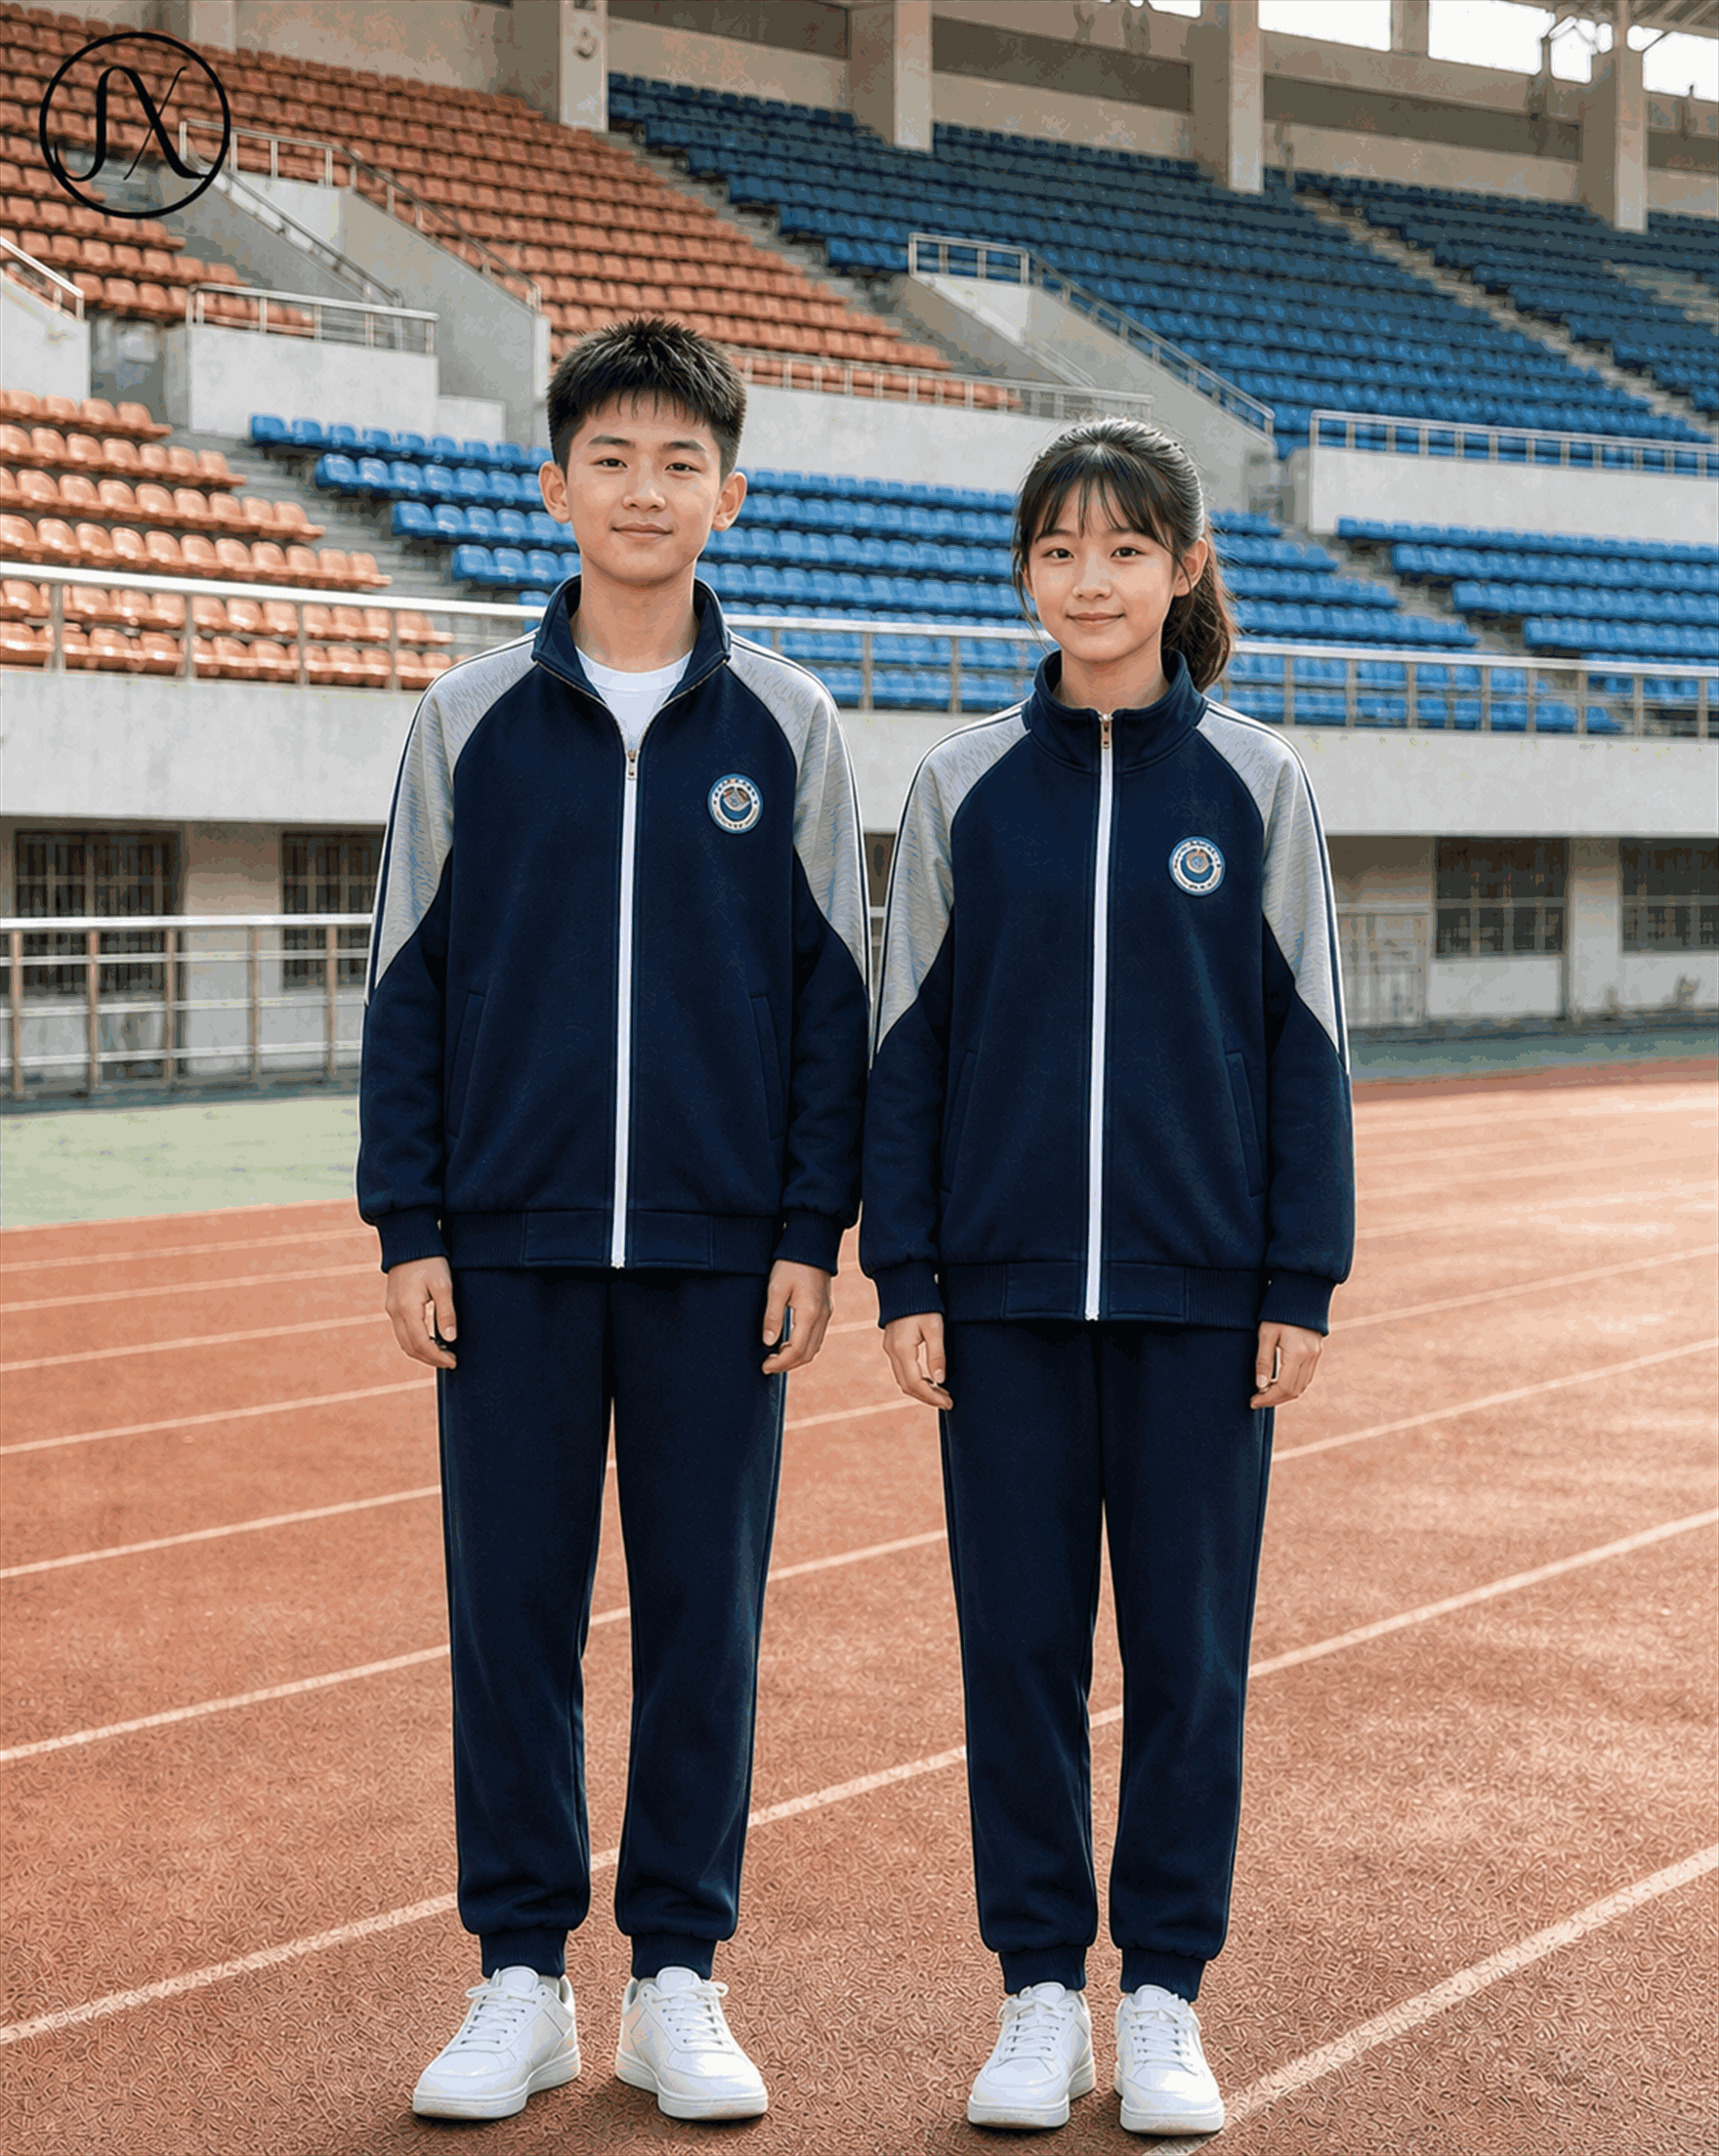
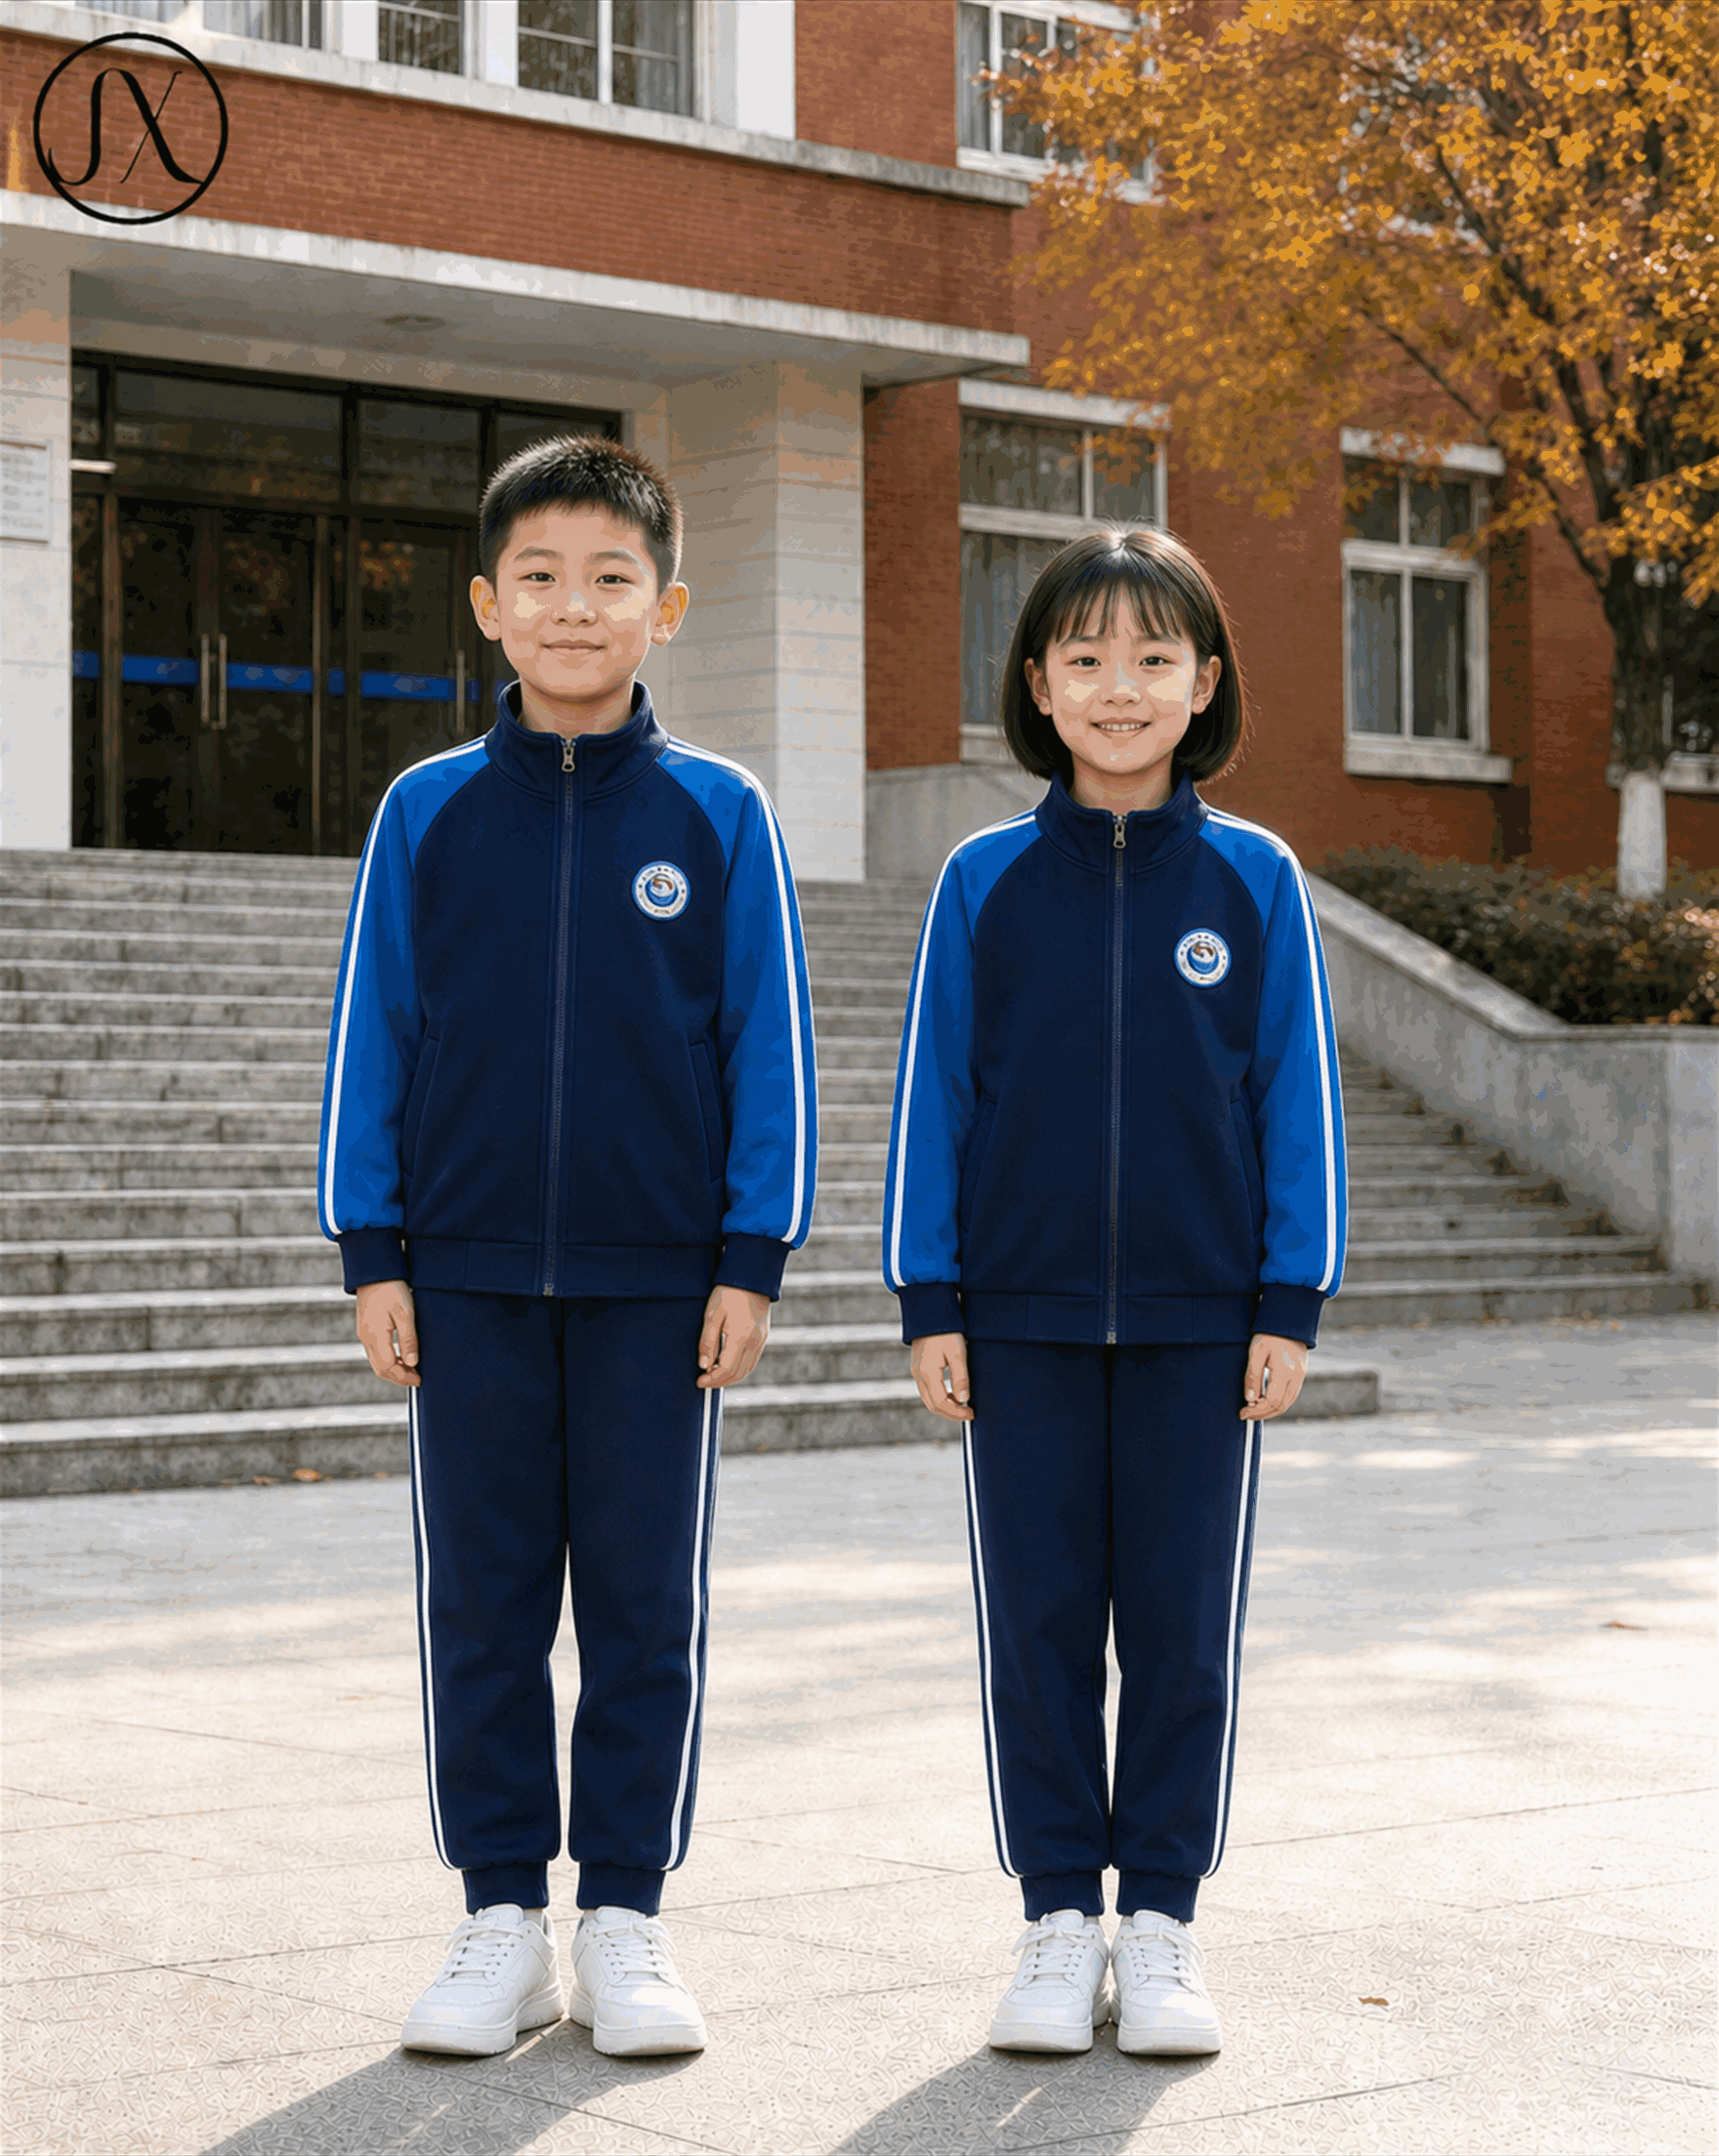
校服不仅是学生日常穿着的必需品,更是校园精神与文化的重要外在象征。作为服装视觉的焦点,刺绣 LOGO 的工艺精细度与色彩还原度直接关系到学校的品牌形象。然而,在行业实践中,从打样到批量生产的过程中,色差问题始终是最大的痛点之一。许多学校反馈,初期确认的高品质样品,到了大货交付时却出现了明显的发灰、变色或亮度不均现象。为了避免此类情况发生,必须在打样阶段建立一套严密且可执行的色差控制标准,将模糊的视觉感受转化为精确的数据依据与实物参照。
首先是原材料的匹配合规性。设计图纸上的颜色通常基于 RGB 模式,而绣线与布料的结合则涉及专色体系的转换,加之绣线材质本身的吸光特性,导致屏幕色与实际色天然存在偏差。在打样准备期,必须明确指定绣线的材质类型。例如,粘胶纤维绣线光泽感强,适合展现高端质感,但在不同角度下反光可能掩盖底色;涤纶线则较为哑光,耐晒性好但色泽相对平淡。同时,务必选取与量产面料完全一致的布料进行试绣。布料的纱线密度、染整工艺及白度都会影响绣线的显色效果,若用白布打样后转印至蓝布,必然会造成严重的视觉色差。此外,需确认染料批次,要求工厂提供色牢度测试报告,防止因染料稳定性不足导致的后期褪色。
其次是打样环境的标准化设定。人眼对颜色的感知受环境光影响极大。许多非专业工作室的灯光偏黄或偏冷,这会误导色彩判断。标准的打样环境应采用照度达 750Lux 以上的标准光源箱,光源色温应锁定在 6500K 的 D65 国际标准日光模式下。在此环境下,检查者应保持视线与刺绣表面垂直,距离约 40 至 50 厘米。除了固定光源,还需利用自然光进行辅助比对,因为自然光光谱连续,最能反映物体真实反射率。测试时应覆盖三个典型场景:室内办公照明、室外阴天散射光以及正午阳光直射,以确保校服在不同光照条件下的一致性。
第三,工艺参数对色彩的物理影响不容忽视。刺绣的针距密度(SPI)直接决定色块的覆盖率。针脚过疏会露出底布,导致颜色变淡或混合了底色;针脚过密则可能导致绣线张力过大,使局部产生阴影效应,看起来颜色更深。在打样确认时,不仅要关注颜色本身,还要记录针法参数、线迹走向及层数。特别是对于渐变色的 Logo,必须确认过渡是否自然,是否存在色阶断层。此时,建议工厂提供不同针法的样片供对比,找出最佳平衡点。
在确认环节,实施“双签封样”制度是关键。所谓的封样,是指由校方代表与生产方技术人员共同签字确认的实物样本,该样本将被塑封保存,作为后续验收的唯一法律凭证。封样过程需在标准光源下进行,任何一方有异议当场提出修改,直至双方满意。此外,仅靠肉眼判断仍具有主观局限性,引入色差仪进行数字化管理更为科学。测量时应在 Logo 中心及周边均匀分布取点,记录 Lab 值,并计算总色差值(Delta E)。对于校服类产品,行业通用标准通常要求 Delta E 小于 1.5 方可视为合格,若超过此数值,即便外观差异不明显,也应视为不合格品处理。
最后,批量生产阶段的监控是对打样成果的延续。工厂在大货上线前,必须重新核对绣线盘号,严禁私自更换供应商或批次。生产首件确认制尤为重要,即在流水线正式运转后,第一时间完成的首件产品需再次经过色差仪检测并与封样比对,合格后方可大规模裁剪缝制。同时,质检部门应实施高频次的抽检,每批次留样存档。
综上所述,校服刺绣 LOGO 的色差控制是一项系统工程,它依赖于材料的精准匹配、环境的严格管控、数据的量化支撑以及制度的严格执行。只有在打样阶段就摒弃随意性,确立科学的验证流程,才能在大规模生产中实现色彩的高度统一,确保每一所学校的标志性符号都能完美呈现,经得起师生与社会的审视。
Copyright © 2024-2026
微信扫码添加我