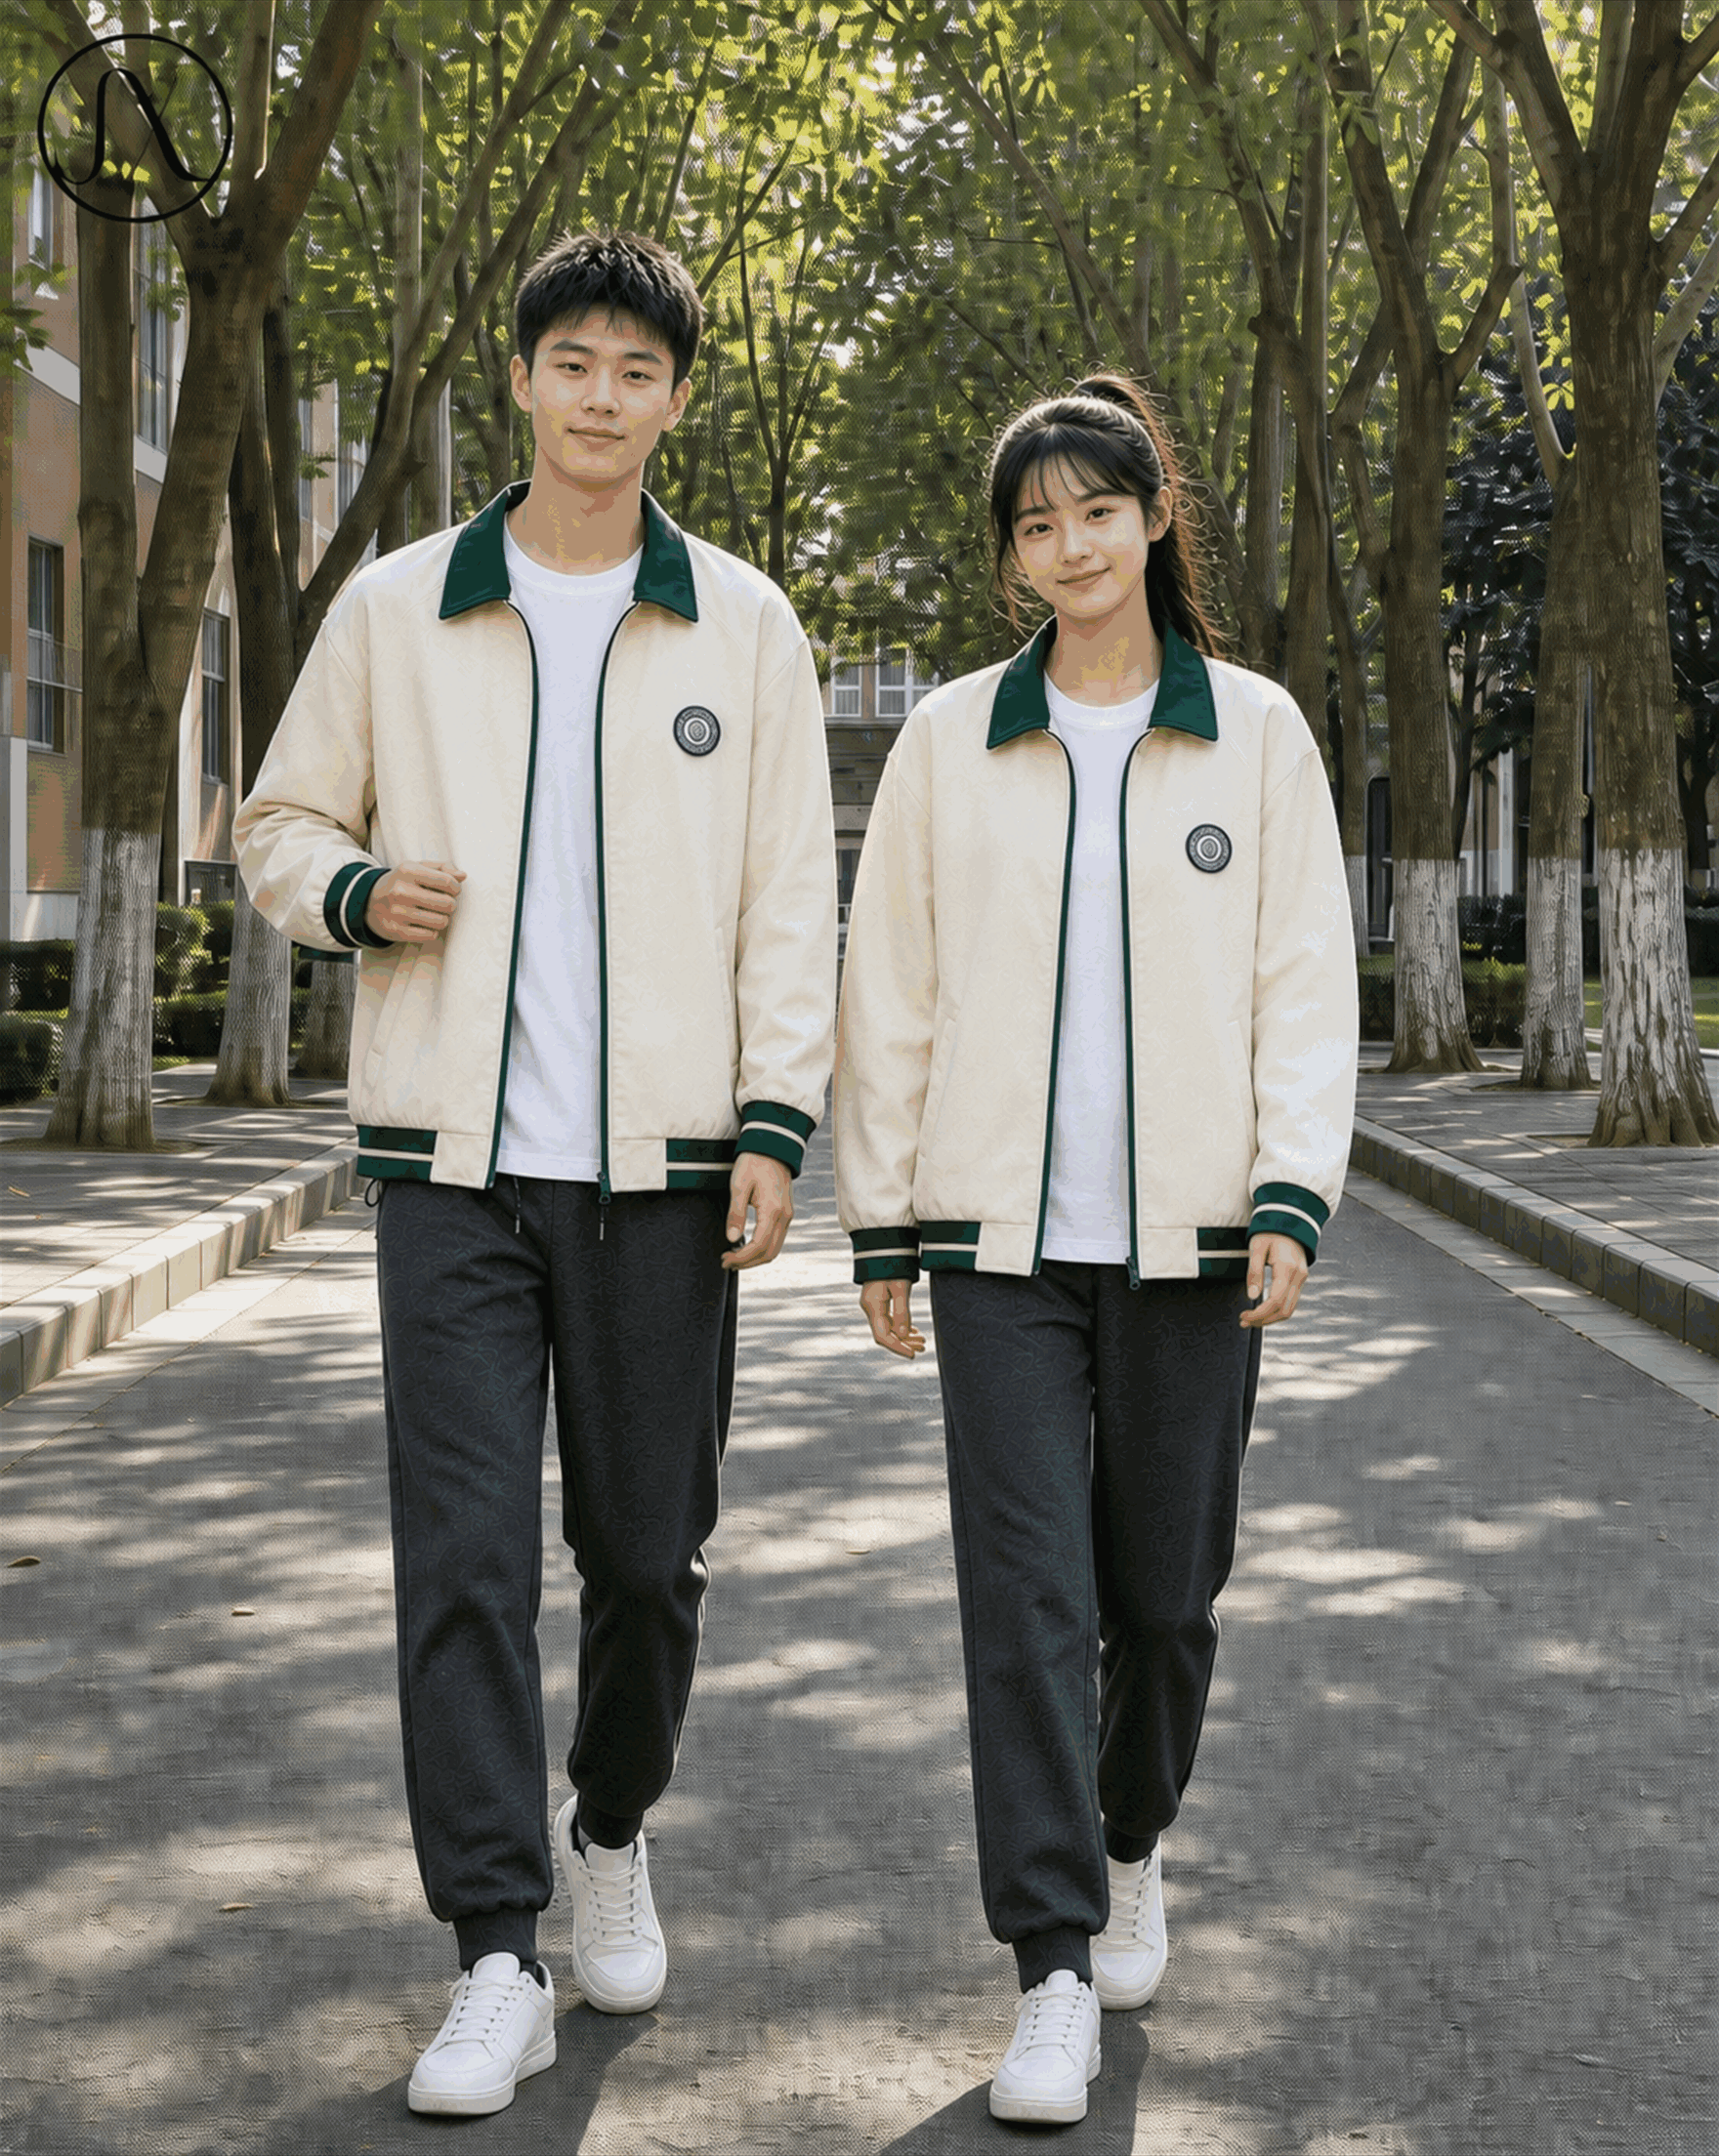
校服作为校园文化的重要载体,其做工细节直接折射出学校的形象与管理水平。在众多的制作工艺中,刺绣 LOGO 因其立体感强、质感优良且耐磨损而备受青睐。然而,对于上千件的大规模生产而言,颜色一致性往往是最大的质量痛点。由于缝纫机针脚密度、绣线批次差异以及面料底色的影响,极易出现肉眼可见的色差。如何科学地制定大货验收标准,将色差控制在客户可接受的范围内,是确保订单顺利交付、维护品牌形象的关键环节。
建立标准化的参照体系是第一步。 在正式开产前,必须由品牌方或校方提供经过严格确认的“黄金样板”(Golden Sample)。这一样板需涵盖所有使用的绣线颜色代码,并签字封存。工厂在生产过程中,严禁随意更换绣线供应商或批次,若确需更换,必须先进行小样比对并获取书面确认。此外,考虑到不同材质面料(如纯棉与聚酯纤维混纺)对光线的反射率不同,验收时应在同种面料上进行对比,避免基材色差干扰判定。
明确光源与环境条件是准确判定的基础。 人类肉眼对颜色的感知受环境光线影响极大,存在显著的“同色异谱”现象。因此,大货验收必须在专业的光源箱内进行,推荐使用符合 CIE 标准的 D65 自然日光型光源,显色指数 Ra 需达到 90 以上。验收人员需具备正常辨色能力,且在连续工作疲劳状态下需强制休息。除了人工目测,还应引入分光测色仪进行数字化监测。通过测量色彩的 Lab*数值,计算两个样品之间的色差值(Delta E),用数据代替模糊的感官描述。根据国际通用标准及国内纺织行业标准,一般要求 Delta E 值小于 2.0 为优秀,小于 3.0 为合格,具体阈值应在合同中提前约定。
量化色差容忍度与分级验收机制。 单纯依靠经验判断容易产生争议,必须制定明确的验收分级表。建议采用 ISO 105-J02 灰卡评级法,将色差分为 5 个等级:5 级无变化,1 级严重色差。对于校服刺绣这类大众消费品,通常要求 4 级以上。在具体操作中,需区分主要色彩与辅助色彩。主色调(如校徽主体红蓝)的色差控制应更为严格,辅助线条可适当放宽。同时,要关注大面积底色与小面积绣边的色差过渡,防止出现明显的深浅不均。
实施全流程的生产监控至关重要。 质检不应仅停留在发货前的最后一关,而应贯穿生产始终。首批大货(First Article Inspection)必须进行全检,确认缝制张力一致后再投入量产。生产过程中实行定期巡检制度,每完成一定数量(如 500 件),抽取一件成品进行对色复核。一旦发现色差波动趋势,立即停机排查绣针松紧、剪线张力或供线速度等机械参数。部分高端校服制作中,还会要求在收工前将所有线轴保留,以便追溯可能的染缸或批次问题。
总结而言,校服刺绣 LOGO 的批量色差控制是一个系统工程。 它不仅依赖于先进的检测设备,更取决于严谨的管理流程与双方沟通的有效性。只有将主观的视觉审美转化为客观的数据标准,配合严格的现场执行,才能在保证生产效率的同时,呈现出统一、整洁的校园风貌。这既是对消费者的尊重,也是对教育服务品质的最好诠释。通过上述标准的严格执行,能有效降低退货风险,提升学校管理方的满意度,最终实现校企合作的长久共赢。

Copyright © 2024-2026
微信扫码添加我