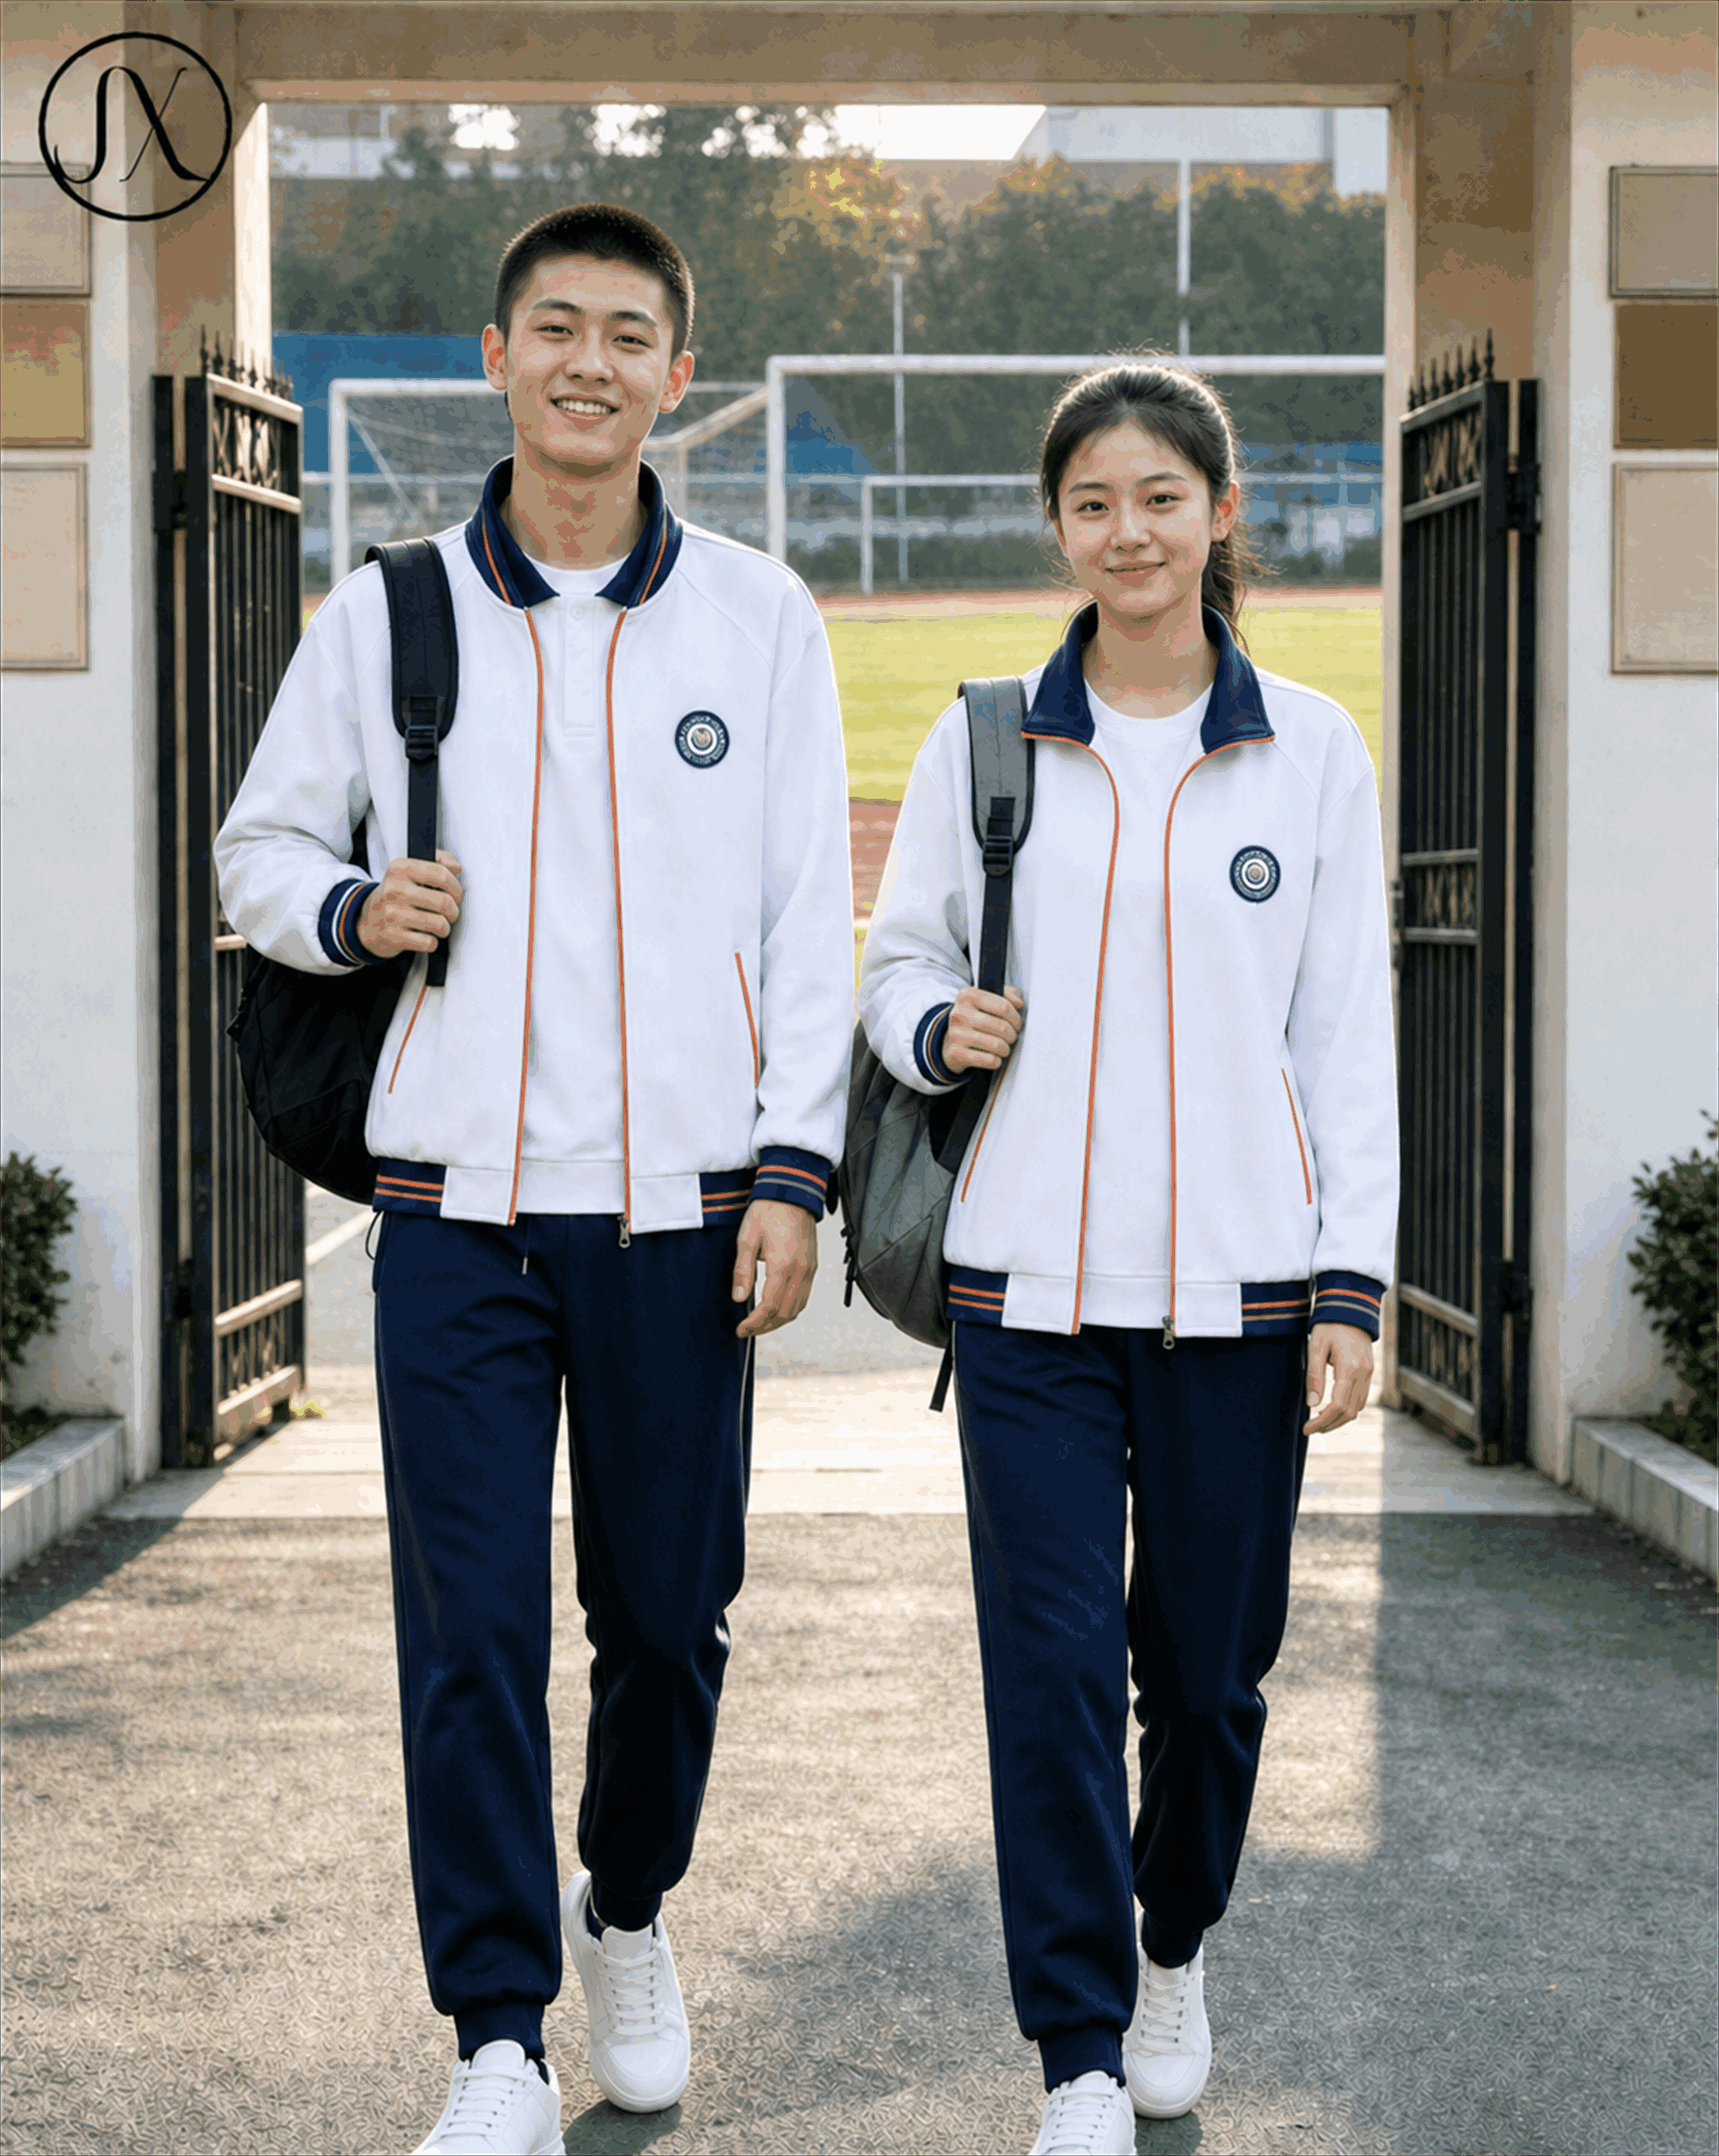
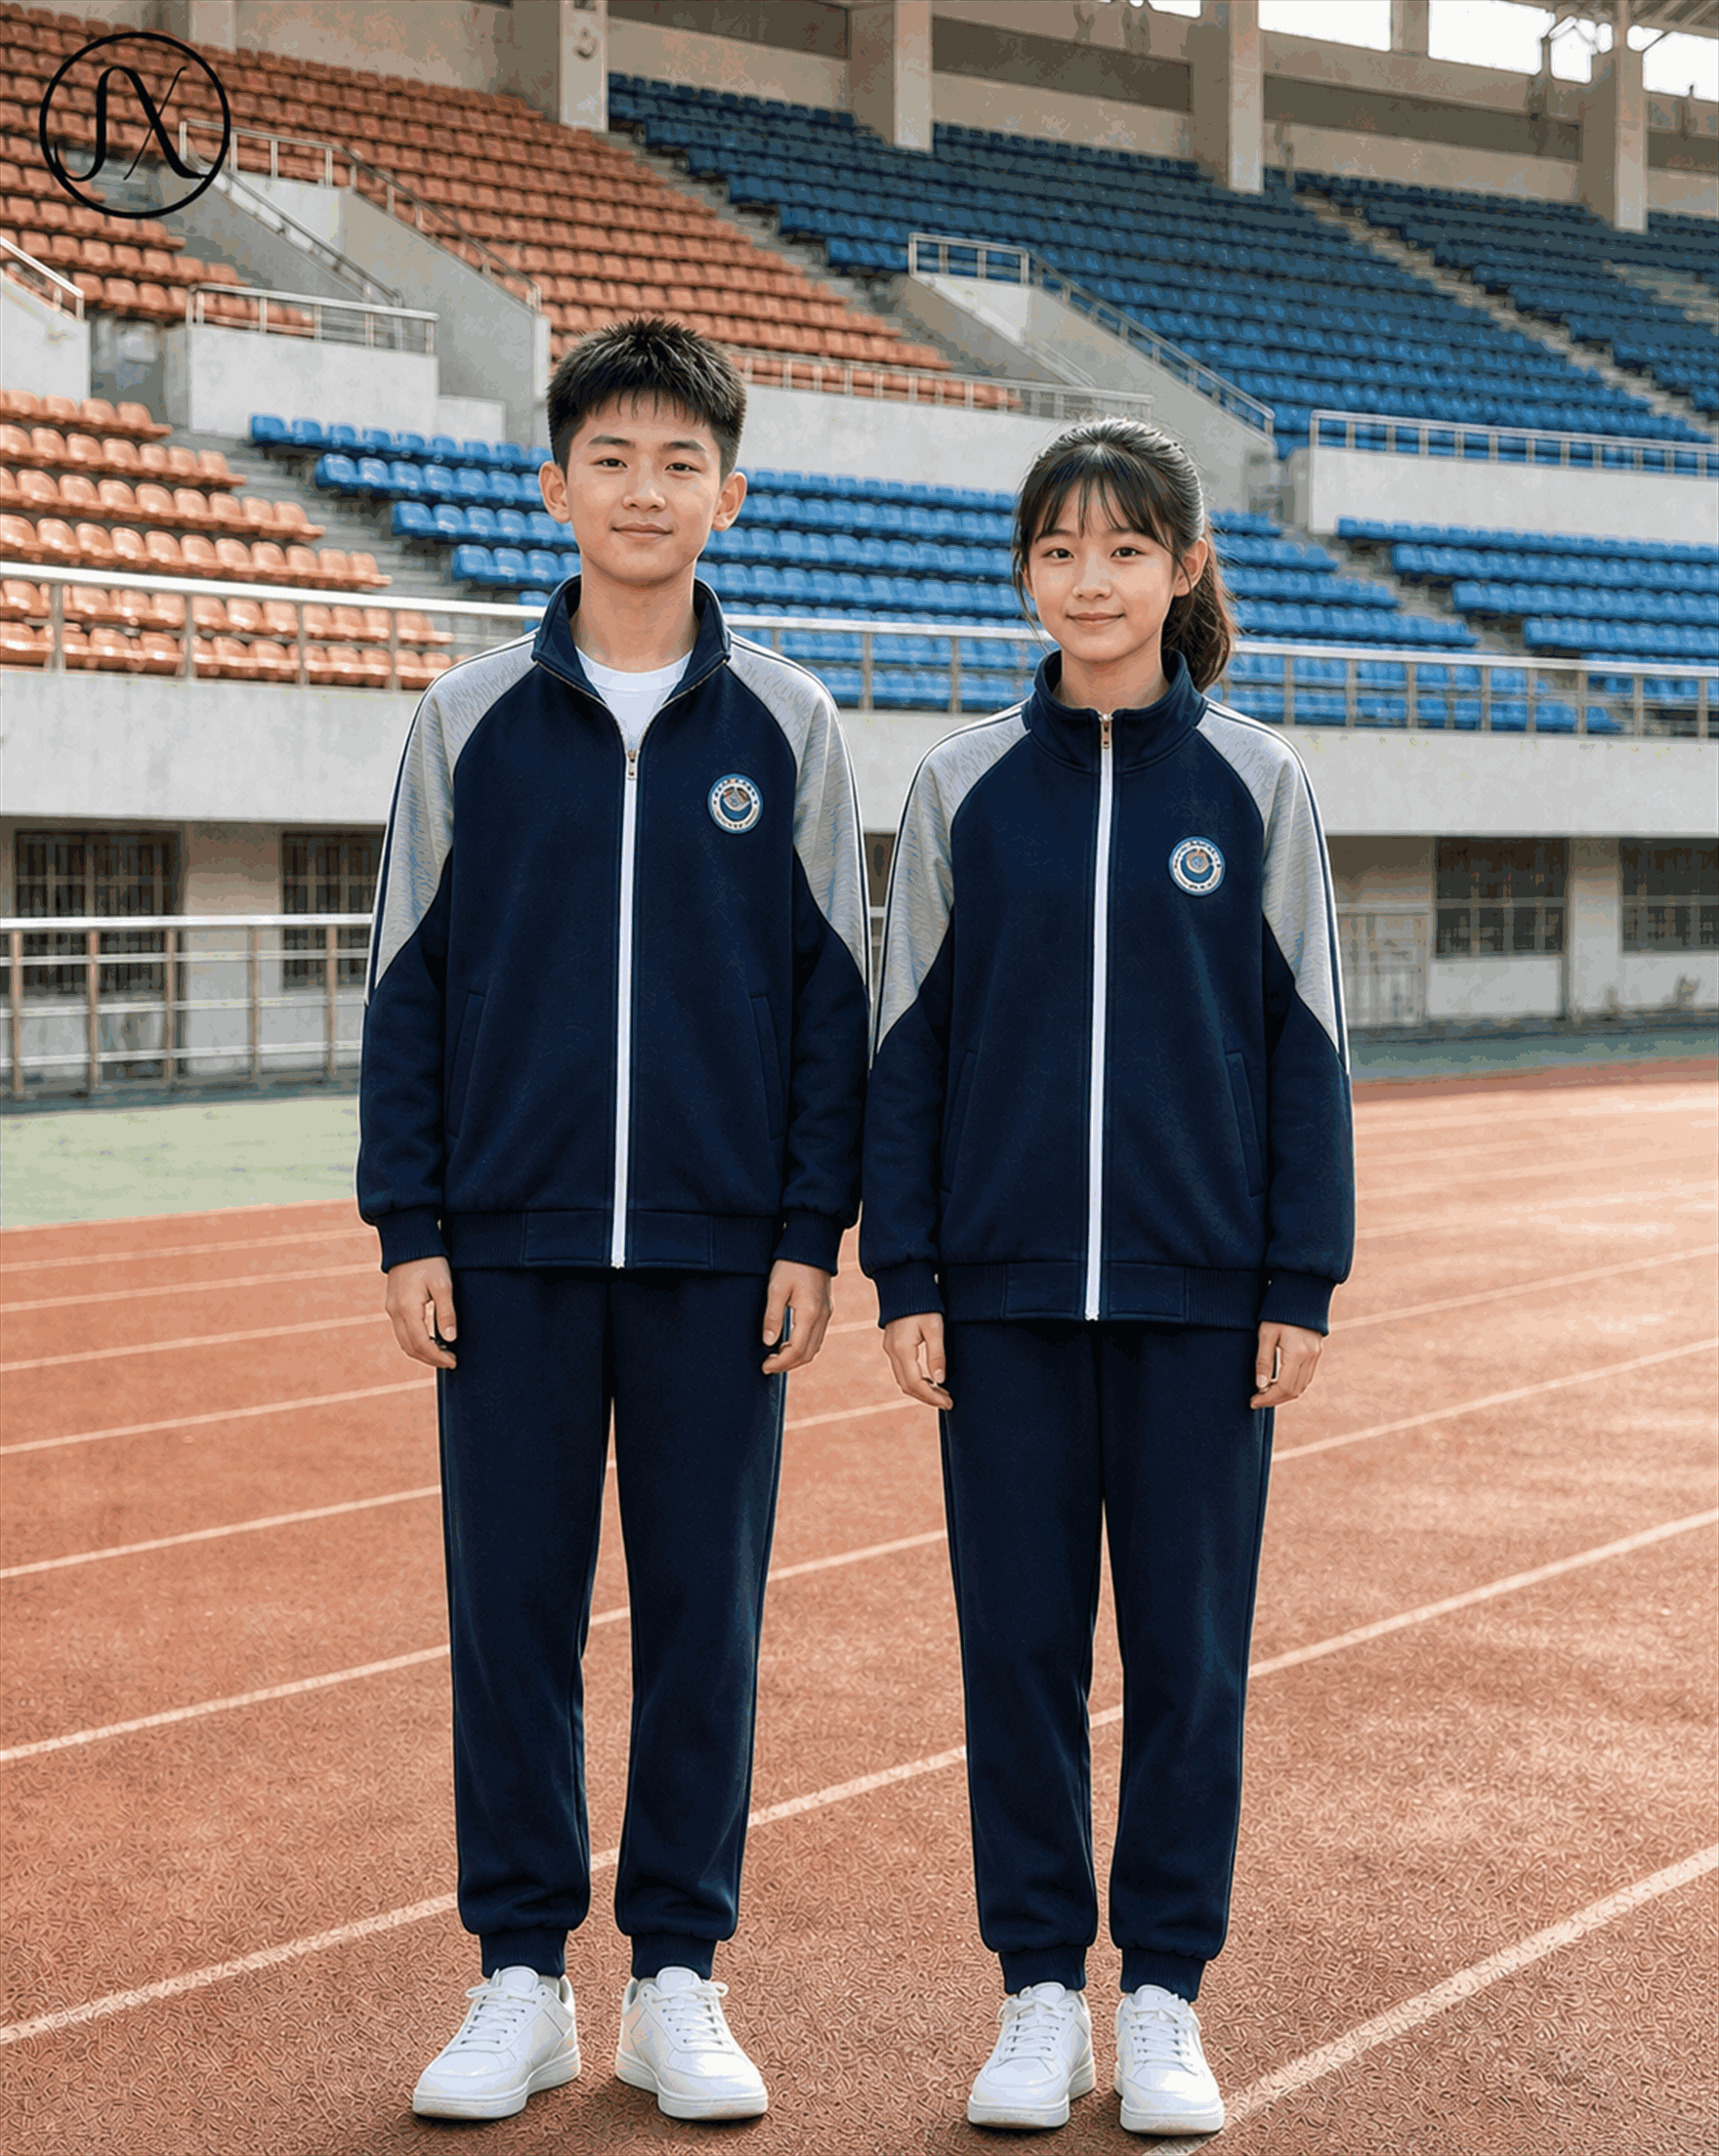
惠州校服的质量承载着学校的形象与学生日常的舒适体验,其中领口的刺绣 LOGO 往往被视为点睛之笔。然而在实际生产环节,许多学校发现刺绣图案容易出现边缘模糊、线条断裂或位置歪斜变形的问题。这不仅影响了校服的美观度,降低了档次感,更可能导致学生在日常活动中感到不适。要解决这些问题,核心在于从设计源头到成品确认的全流程精细化管控,特别是在 LOGO 位置确认阶段,必须结合面料特性与工艺极限进行严谨的推演。
首先,设计源文件的优化是防止变形的基石。许多学校提供的 LOGO 原图往往是位图格式或矢量路径过于复杂,直接转为刺绣数据时会出现针脚堆积。建议采用 AI 或 PDF 格式的矢量文件,并确保 LOGO 的线条粗细符合刺绣工艺标准,一般细线条不应小于 0.3 毫米。对于曲线较多的图形,应适当简化弧度,因为高密度的锁边绣线会在转折处产生巨大的张力,极易导致面料拉扯变形。此外,减少同色系色块的数量,避免大面积平铺绣花,可以通过减少针数来降低对布料的物理约束力,从而从根源上降低断线和缩水的风险。
其次,位置确认需充分考虑面料的张力分布。惠州地区的校服多采用涤纶混纺面料,这类面料弹性较好但稳定性差。在确认绣标位置时,绝不能仅依据人体模特图的静态尺寸。应将校样板裁后的面料平铺在台面上进行模拟缝合,观察面料经纬纱线的走向。通常建议将 LOGO 固定于左胸口袋上方或肩胛骨下方两厘米处,这些区域相对平整且受力较小。切忌将 LOGO 安排在接缝处或腋下折痕附近,因为这些部位随着学生跑动会产生高频褶皱,刺绣线在此处容易因摩擦而断裂。同时,确认位置时必须预留“热缩余量”,考虑到面料经过高温洗涤后可能出现的轻微收缩,预置位置应向非受力方向偏移少许。
第三,工艺参数的设定直接影响线条的完整性。在进行批量生产前的样品确认中,技术人员需重点检查底纸(水溶衬或粘合衬)的使用情况。对于轻薄面料,若不使用足够的底衬支撑,机器高速穿刺时会导致布料随之移动,形成不可逆的移位。确认样品的针距密度应适中,过密的针脚会增加线材摩擦系数,导致断线概率激增;过疏则会影响图案饱满度。建议在样衣阶段进行“拉伸测试”,用手适度横向和纵向拉伸绣标四周的面料,观察是否有断针痕迹或跳线现象。若有,则说明定位点的布料张力过大,需要调整绣花机的绷架松紧度或更换更坚固的定位针法。
第四,实物确认环节必须引入多维度验证。仅仅在电脑屏幕上查看效果图是远远不够的,必须制作首件样衣并保留至学生家长委员会审核。在确认过程中,应利用强侧光照射绣标表面,以暴露细微的浮线或断头问题。同时,要求工厂提供至少一件样衣进行模拟洗涤测试,晾干后再次检查 LOGO 是否起皱或脱线。特别是对于带有渐变色的复杂 LOGO,还需确认不同颜色交界处的咬合紧密度,防止因换色切线造成的断点。所有确认结果应以书面形式记录,并明确标注允许的公差范围,通常线迹偏差不得超过 1 毫米。
最后,建立长期的沟通反馈机制也是关键。惠州的校服生产企业众多,工艺水平参差不齐。学校在最终确认前,应实地考察工厂的绣花机设备状况,确保其使用的高速电脑平绣机能保证针距稳定。此外,定期回访已毕业学生的穿着情况,收集关于 LOGO 耐久度的真实数据,将这些信息反馈给下一季的生产厂家。通过这种闭环管理,不仅能有效避免技术上的变形和断线,更能提升惠州整体校服的文化认同感与品质水准,让每一针每一线都经得起时间的考验。
Copyright © 2024-2026
微信扫码添加我