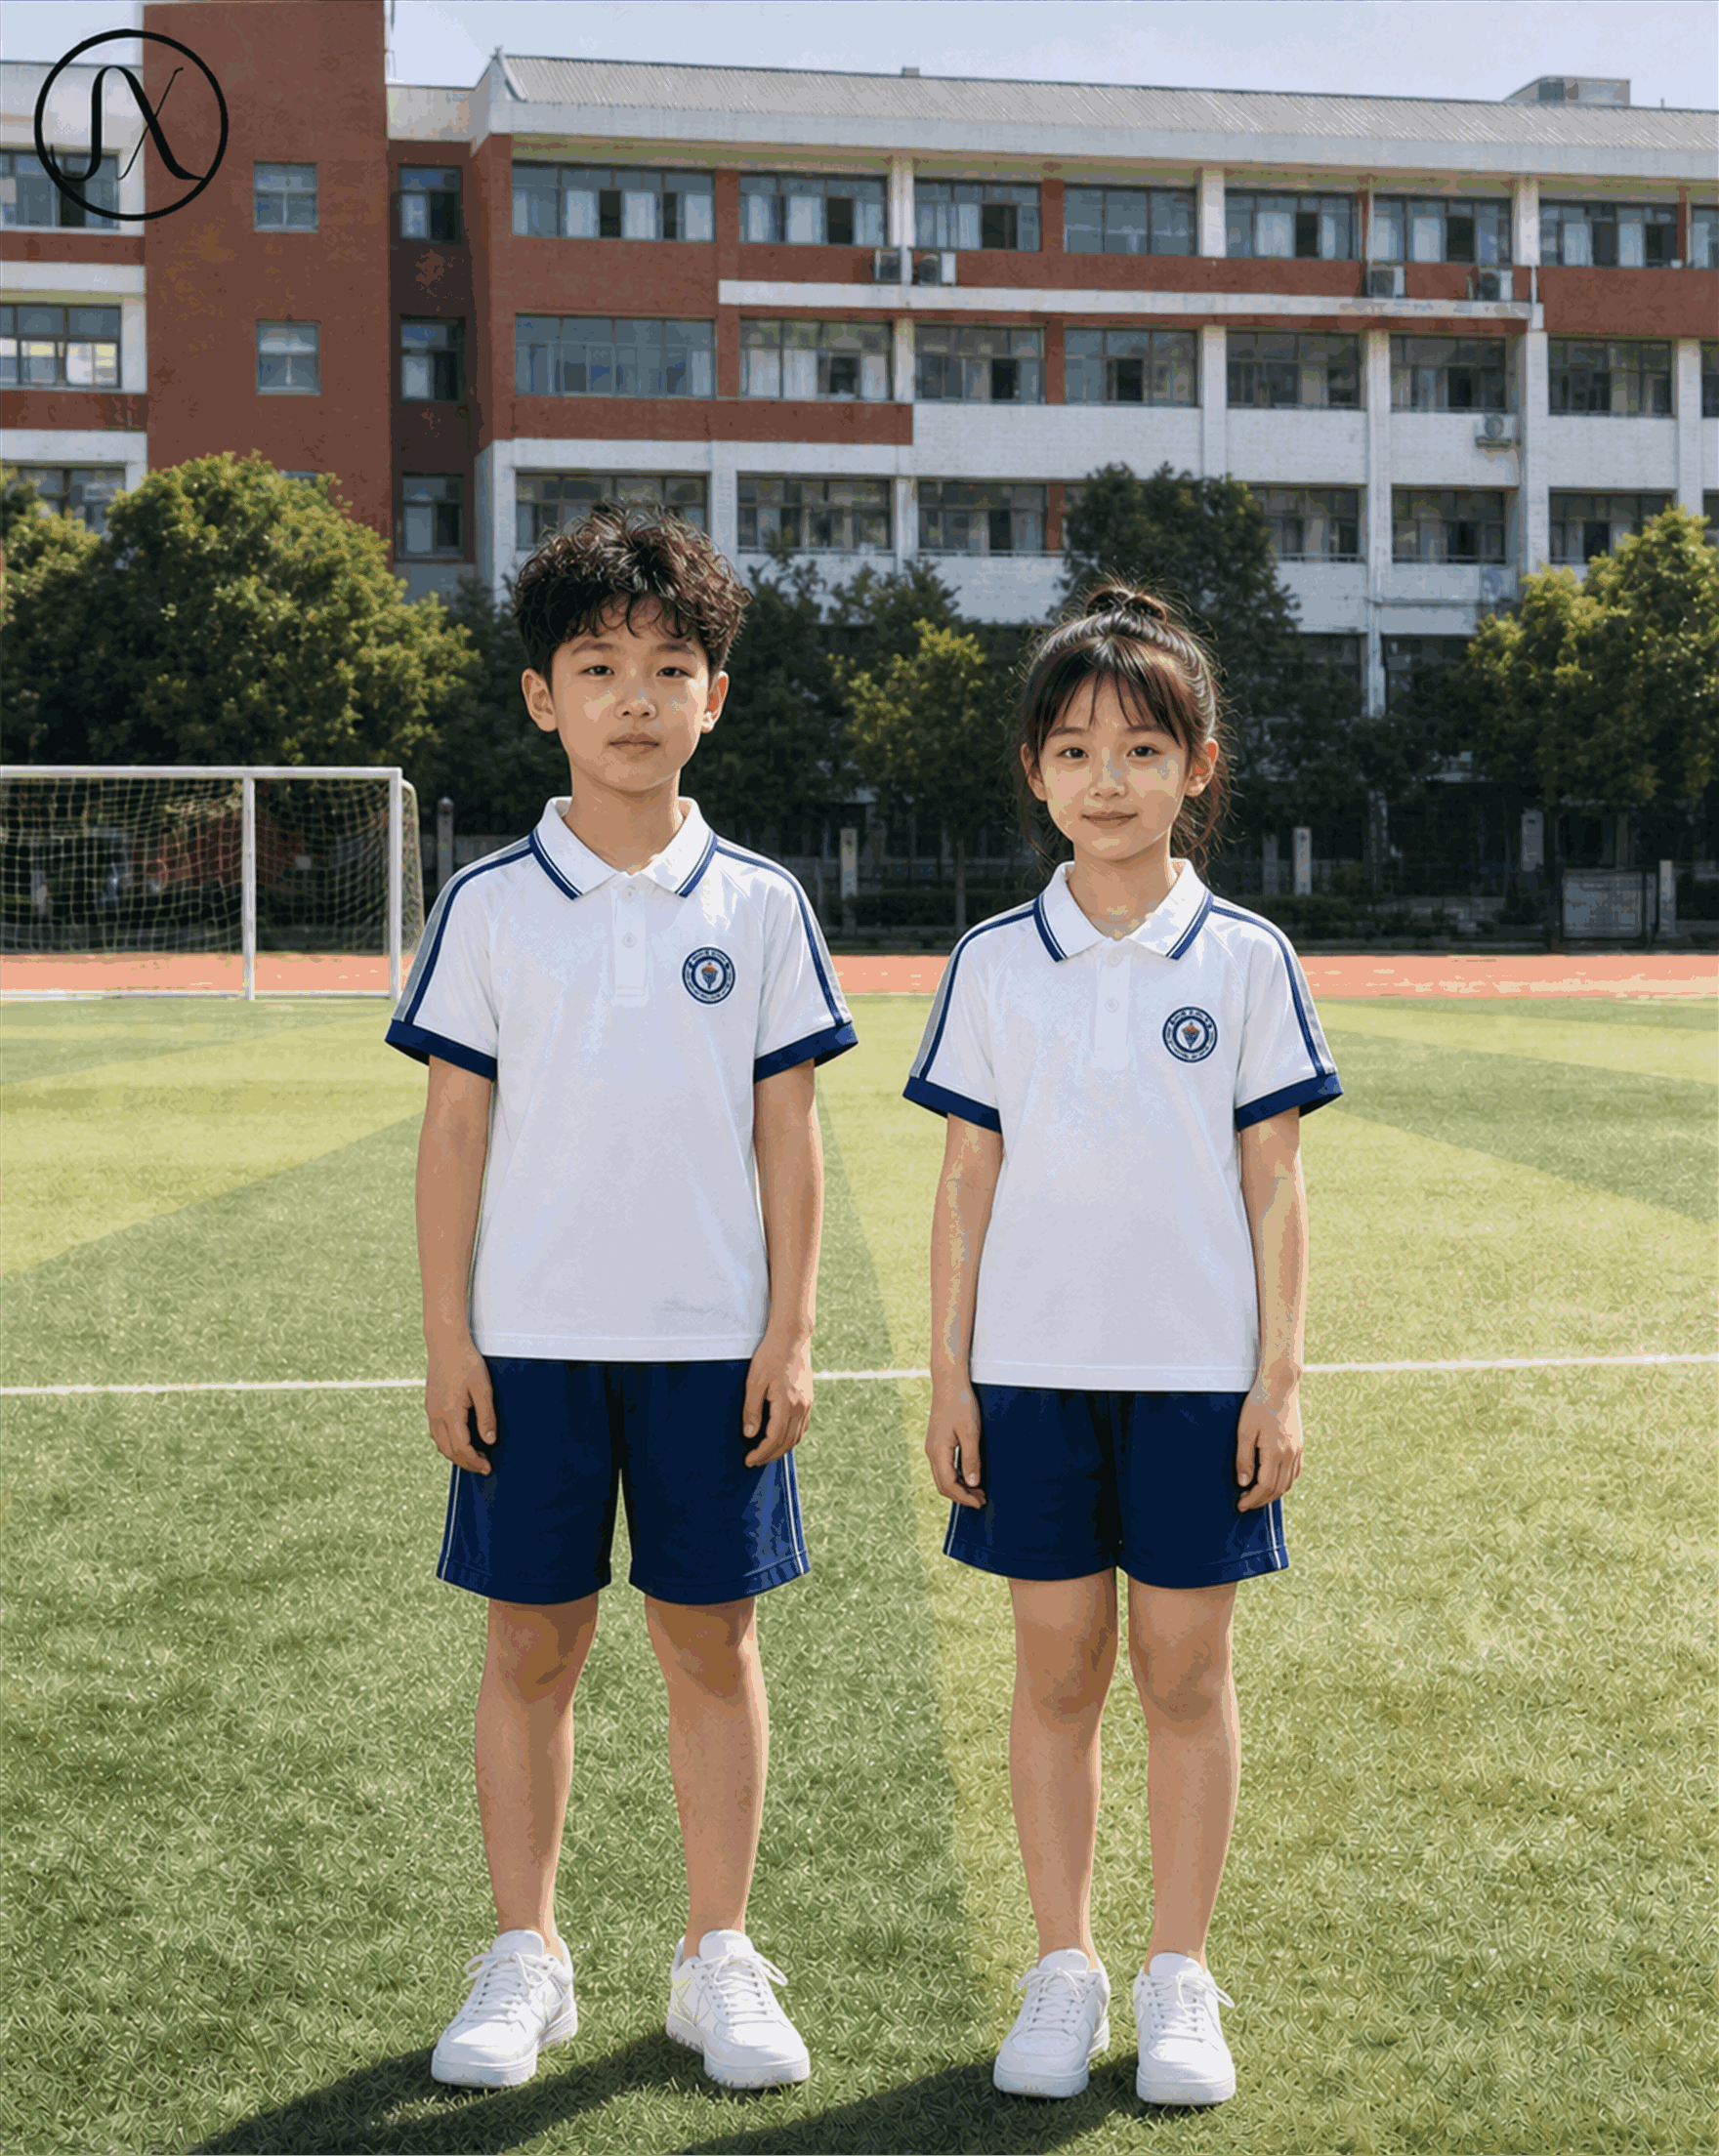
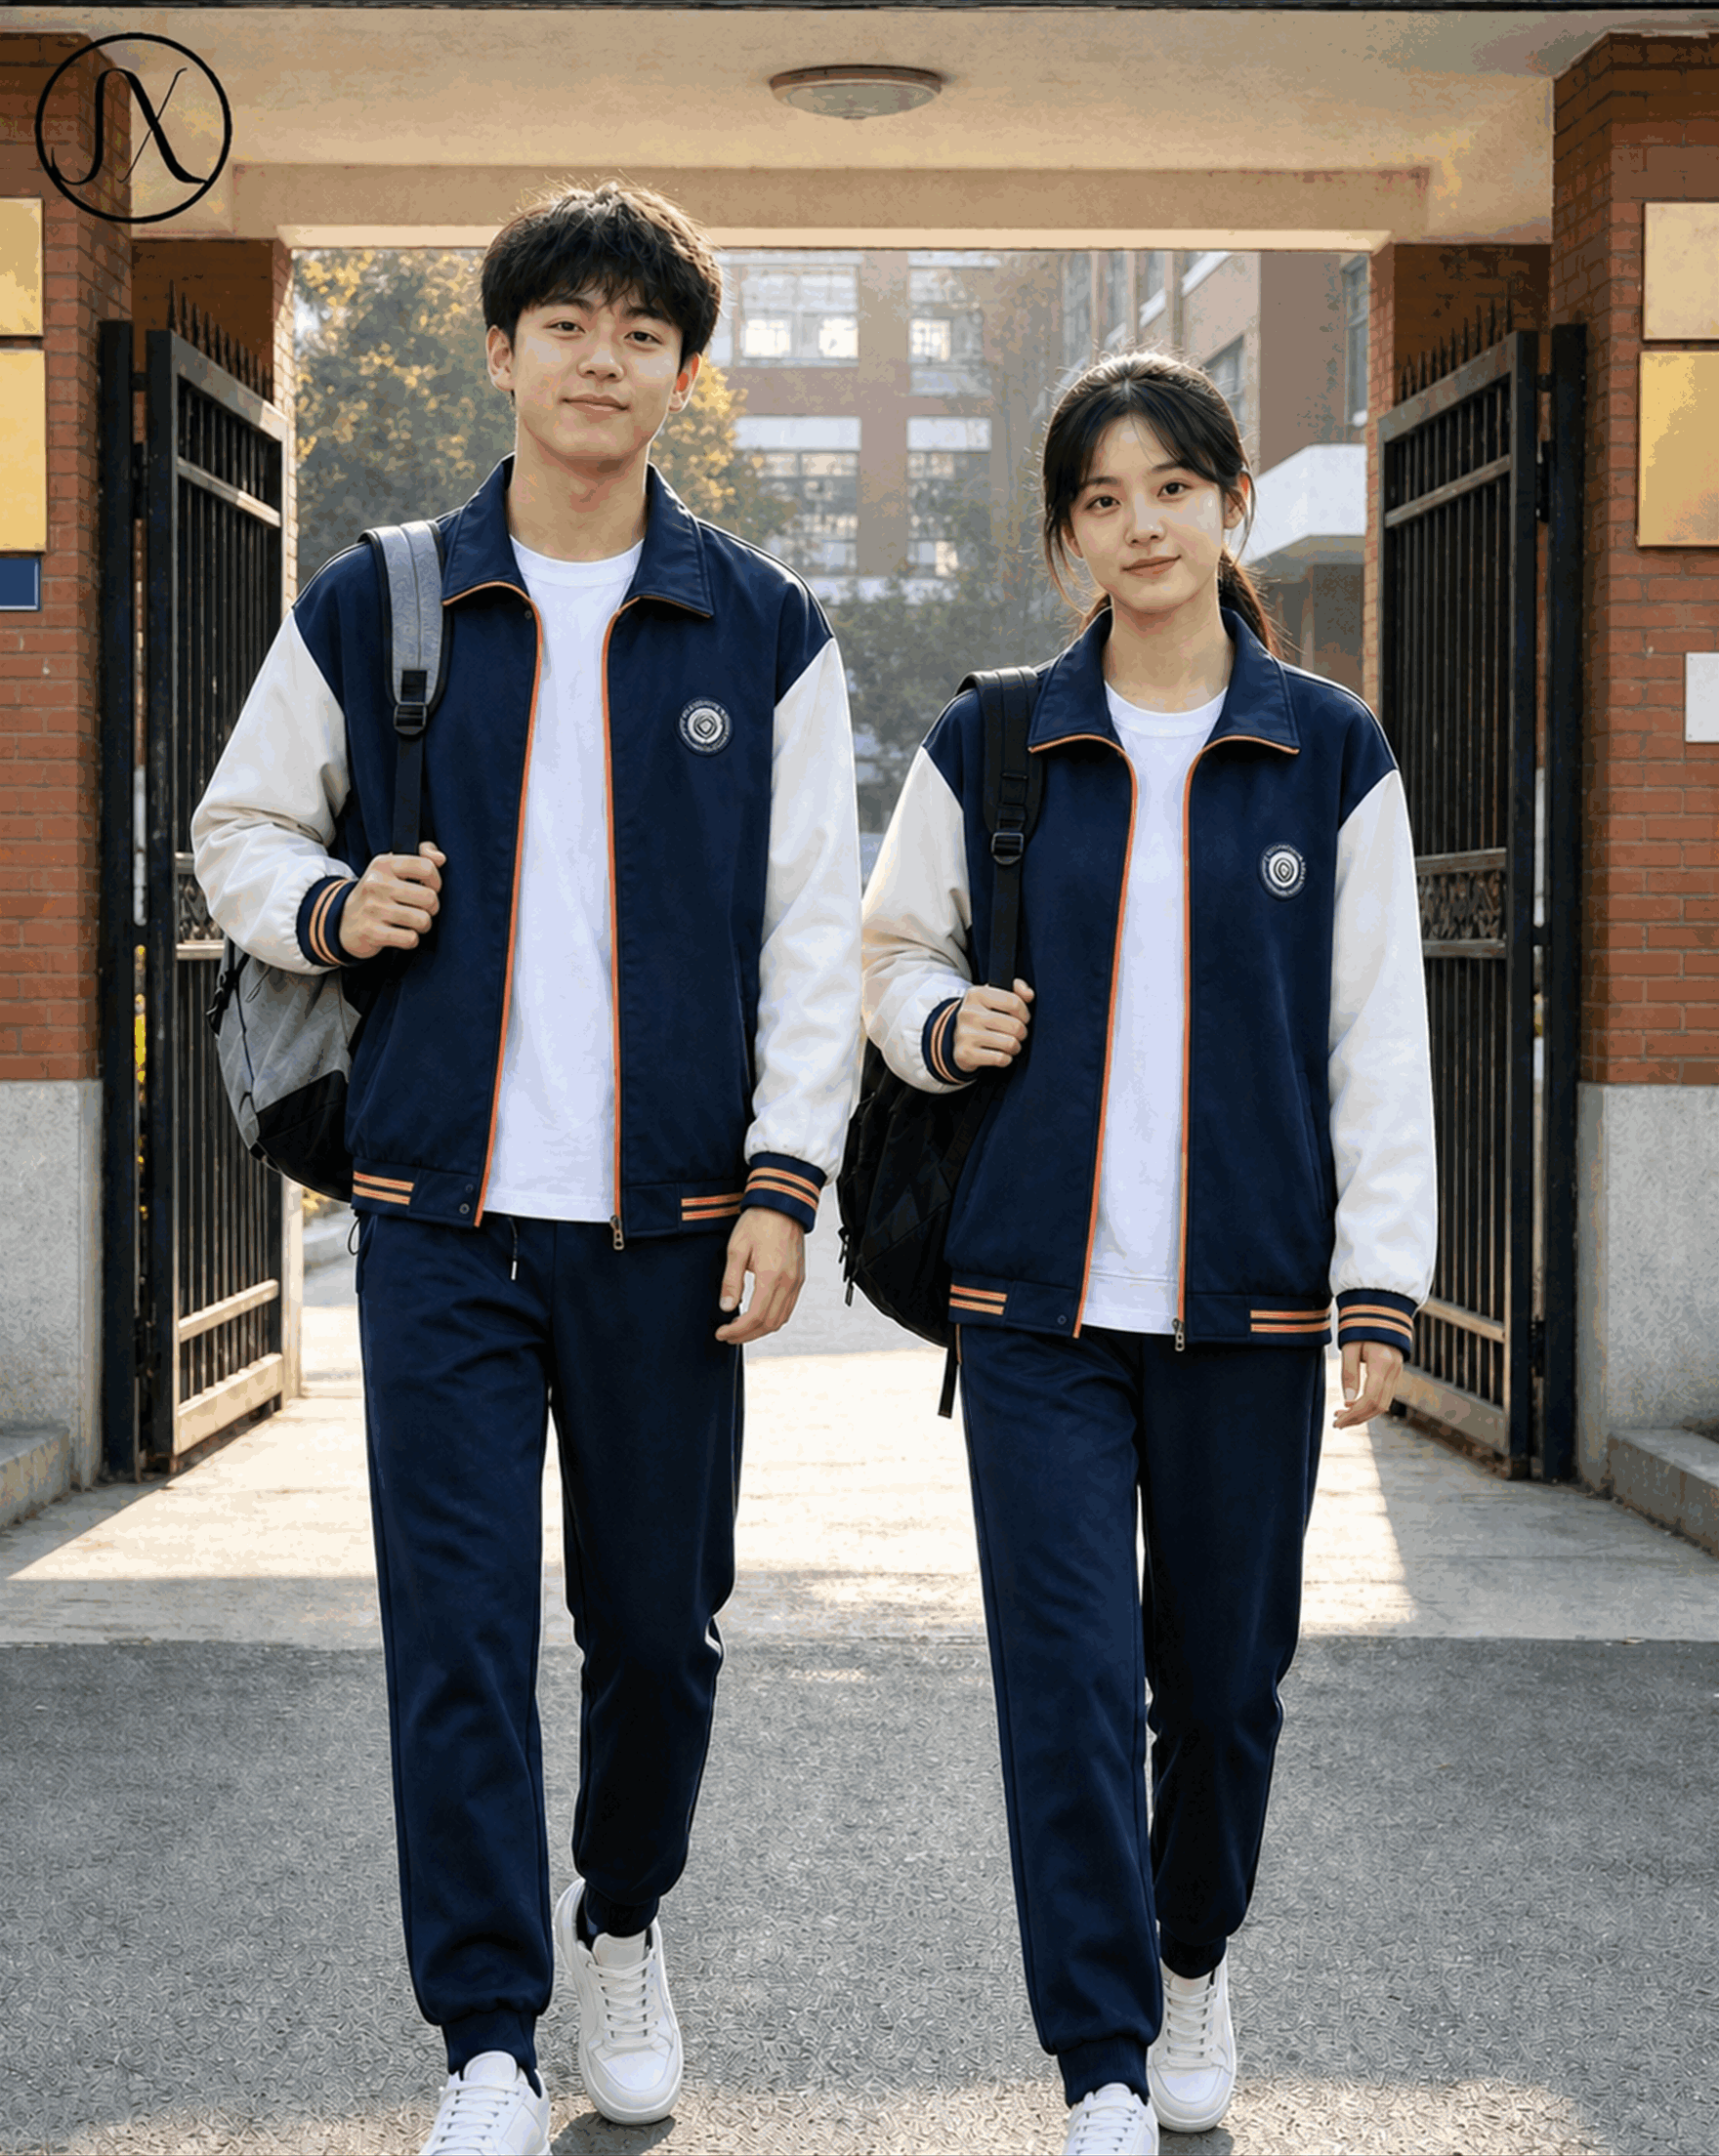
校园文化建设中,校服不仅是学生的着装标识,更是学校精神风貌的直观体现。作为连接师生与外界形象的纽带,校服上的 LOGO 工艺承载着重要的品牌识别功能。然而,在校服定制的生产链条中,不同批次间的 LOGO 色差问题往往是客户最为敏感的痛点之一。对于专业的定制厂家而言,如何在样衣复核阶段有效控制这一风险,是保障交付品质的核心能力。
色差产生的原因复杂多样,主要源于原材料波动、染色工艺差异以及后处理环境变化。以 LOGO 制作常见的刺绣和热转印为例,丝线的批次不同可能导致荧光反射率差异,热转印膜的批次稳定性亦直接影响显色。若仅在最终成衣时核对颜色,往往难以挽回批量性退货的损失,因此将控制前置到“样衣复核”环节至关重要。
在样衣复核流程中,色彩标准化是第一道防线。 厂家需摒弃凭肉眼感觉定色的传统方式,转而采用国际通用的潘通色卡(Pantone)体系进行量化管理。在设计沟通阶段,即明确锁定 LOGO 的主色调色号及容差范围,通常建议将色差值控制在 ΔE<2.0 的标准内。这不仅需要面料本身的颜色稳定,更要求 LOGO 材料(如胶浆、线材)具备一致的色牢度指标。
其次是光线环境的严格控制。 人眼对颜色的判断极易受光源影响,因此在样衣复核室必须配备标准对色灯箱,并强制规定使用 D65 光源。这是模拟白天自然光下最接近的标准照明条件。复核人员需在关闭其他杂光的封闭环境下观察,避免日光直射或室内暖光造成的视觉偏差。例如,某些深色 LOGO 在暖光灯下可能显得深沉,而在冷白光下则显灰暗,统一光源能最大程度还原真实色彩。
此外,建立严格的“金样封存制度”是控制批次色差的有效手段。 每一次打样确认通过的样衣,经过签字封样后,应留存在质检部门作为永久比对样本。大货生产启动前,技术部需提取该批次的面料与小样进行同位比对。生产中期的产前样衣,仍需再次与金样进行物理比对,确保印刷墨层厚度或刺绣针脚密度未发生偏移。一旦发现微小差异,立即调整设备参数,而非等到成衣出厂后再补救。
针对不同类型的 LOGO 工艺,厂家还需采取针对性措施。对于刺绣工艺,重点监控线材张力与底布缩水率的匹配;对于数码印花,需校准打印机的色彩配置文件与墨水批次的一致性。同时,考虑到校服穿着周期长,翻领处频繁摩擦,LOGO 耐洗色牢度的测试也必须同步进行,防止多次洗涤后出现褪色导致的二次色差。
更深层次的控制还涉及供应链管理与生产环境监测。 不同供应商提供的基材可能存在微小的物理纹理差异,这会影响油墨附着力和吸色程度,因此厂家需建立合格供应商名单并定期考核。同时,车间内的温湿度变化也会加速墨水的挥发速度,导致干燥后的实际颜色偏深或偏浅,理想的生产环境应保持恒温恒湿,减少非人为因素带来的干扰。
为了进一步提升准确性,厂家还应建立历史订单数据库。对比过往同一学校、同一年份的复购记录,分析以往批次中容易出现的色差规律,提前预警潜在风险。这种基于数据的预防性管理,比单纯的事后检验更能从根本上解决问题。
综上所述,校服装饰品的品质不仅仅体现在款式上,更在于细节的一致性。通过样衣复核环节的精细化管控,结合科学的光照环境与标准化的数据管理,厂家能够显著降低不同批次间的色差风险。这种严谨的态度不仅体现了厂家的专业素养,更是对校方信任的有力回应,确保每一届学生都能穿上色泽统一、品质可靠的校服,维护学校形象的持久与统一。
Copyright © 2024-2026
微信扫码添加我