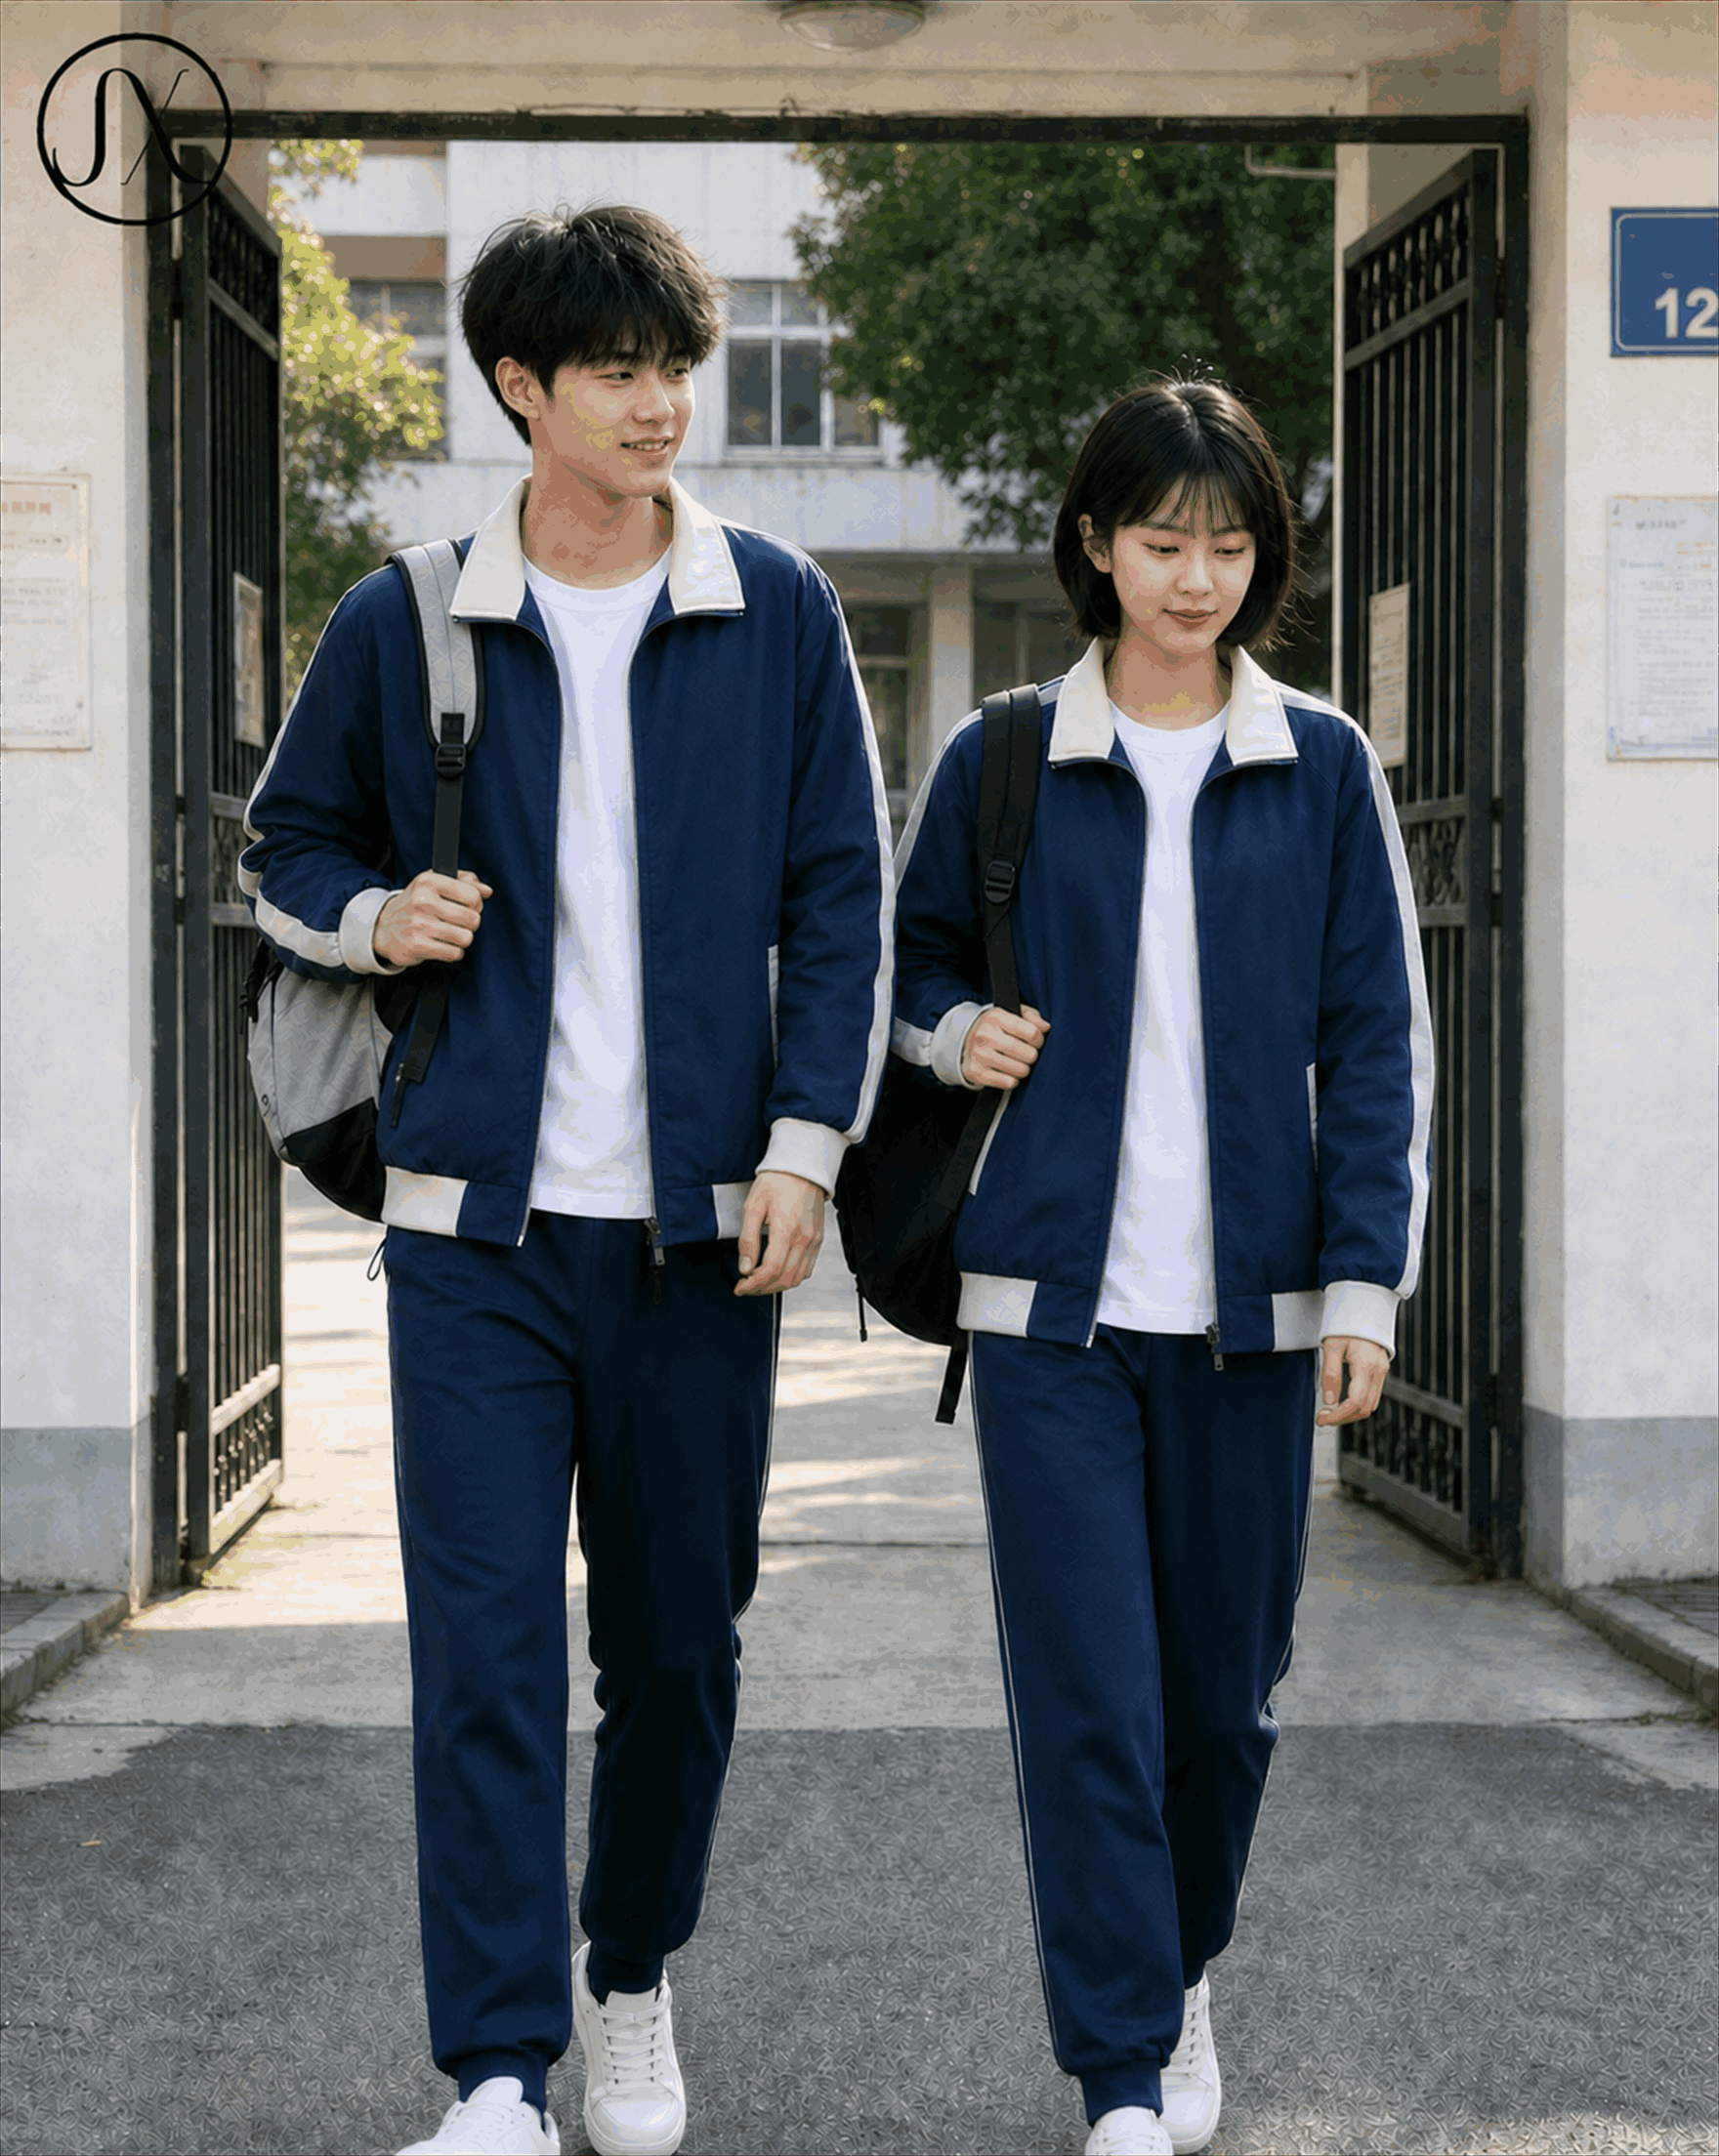
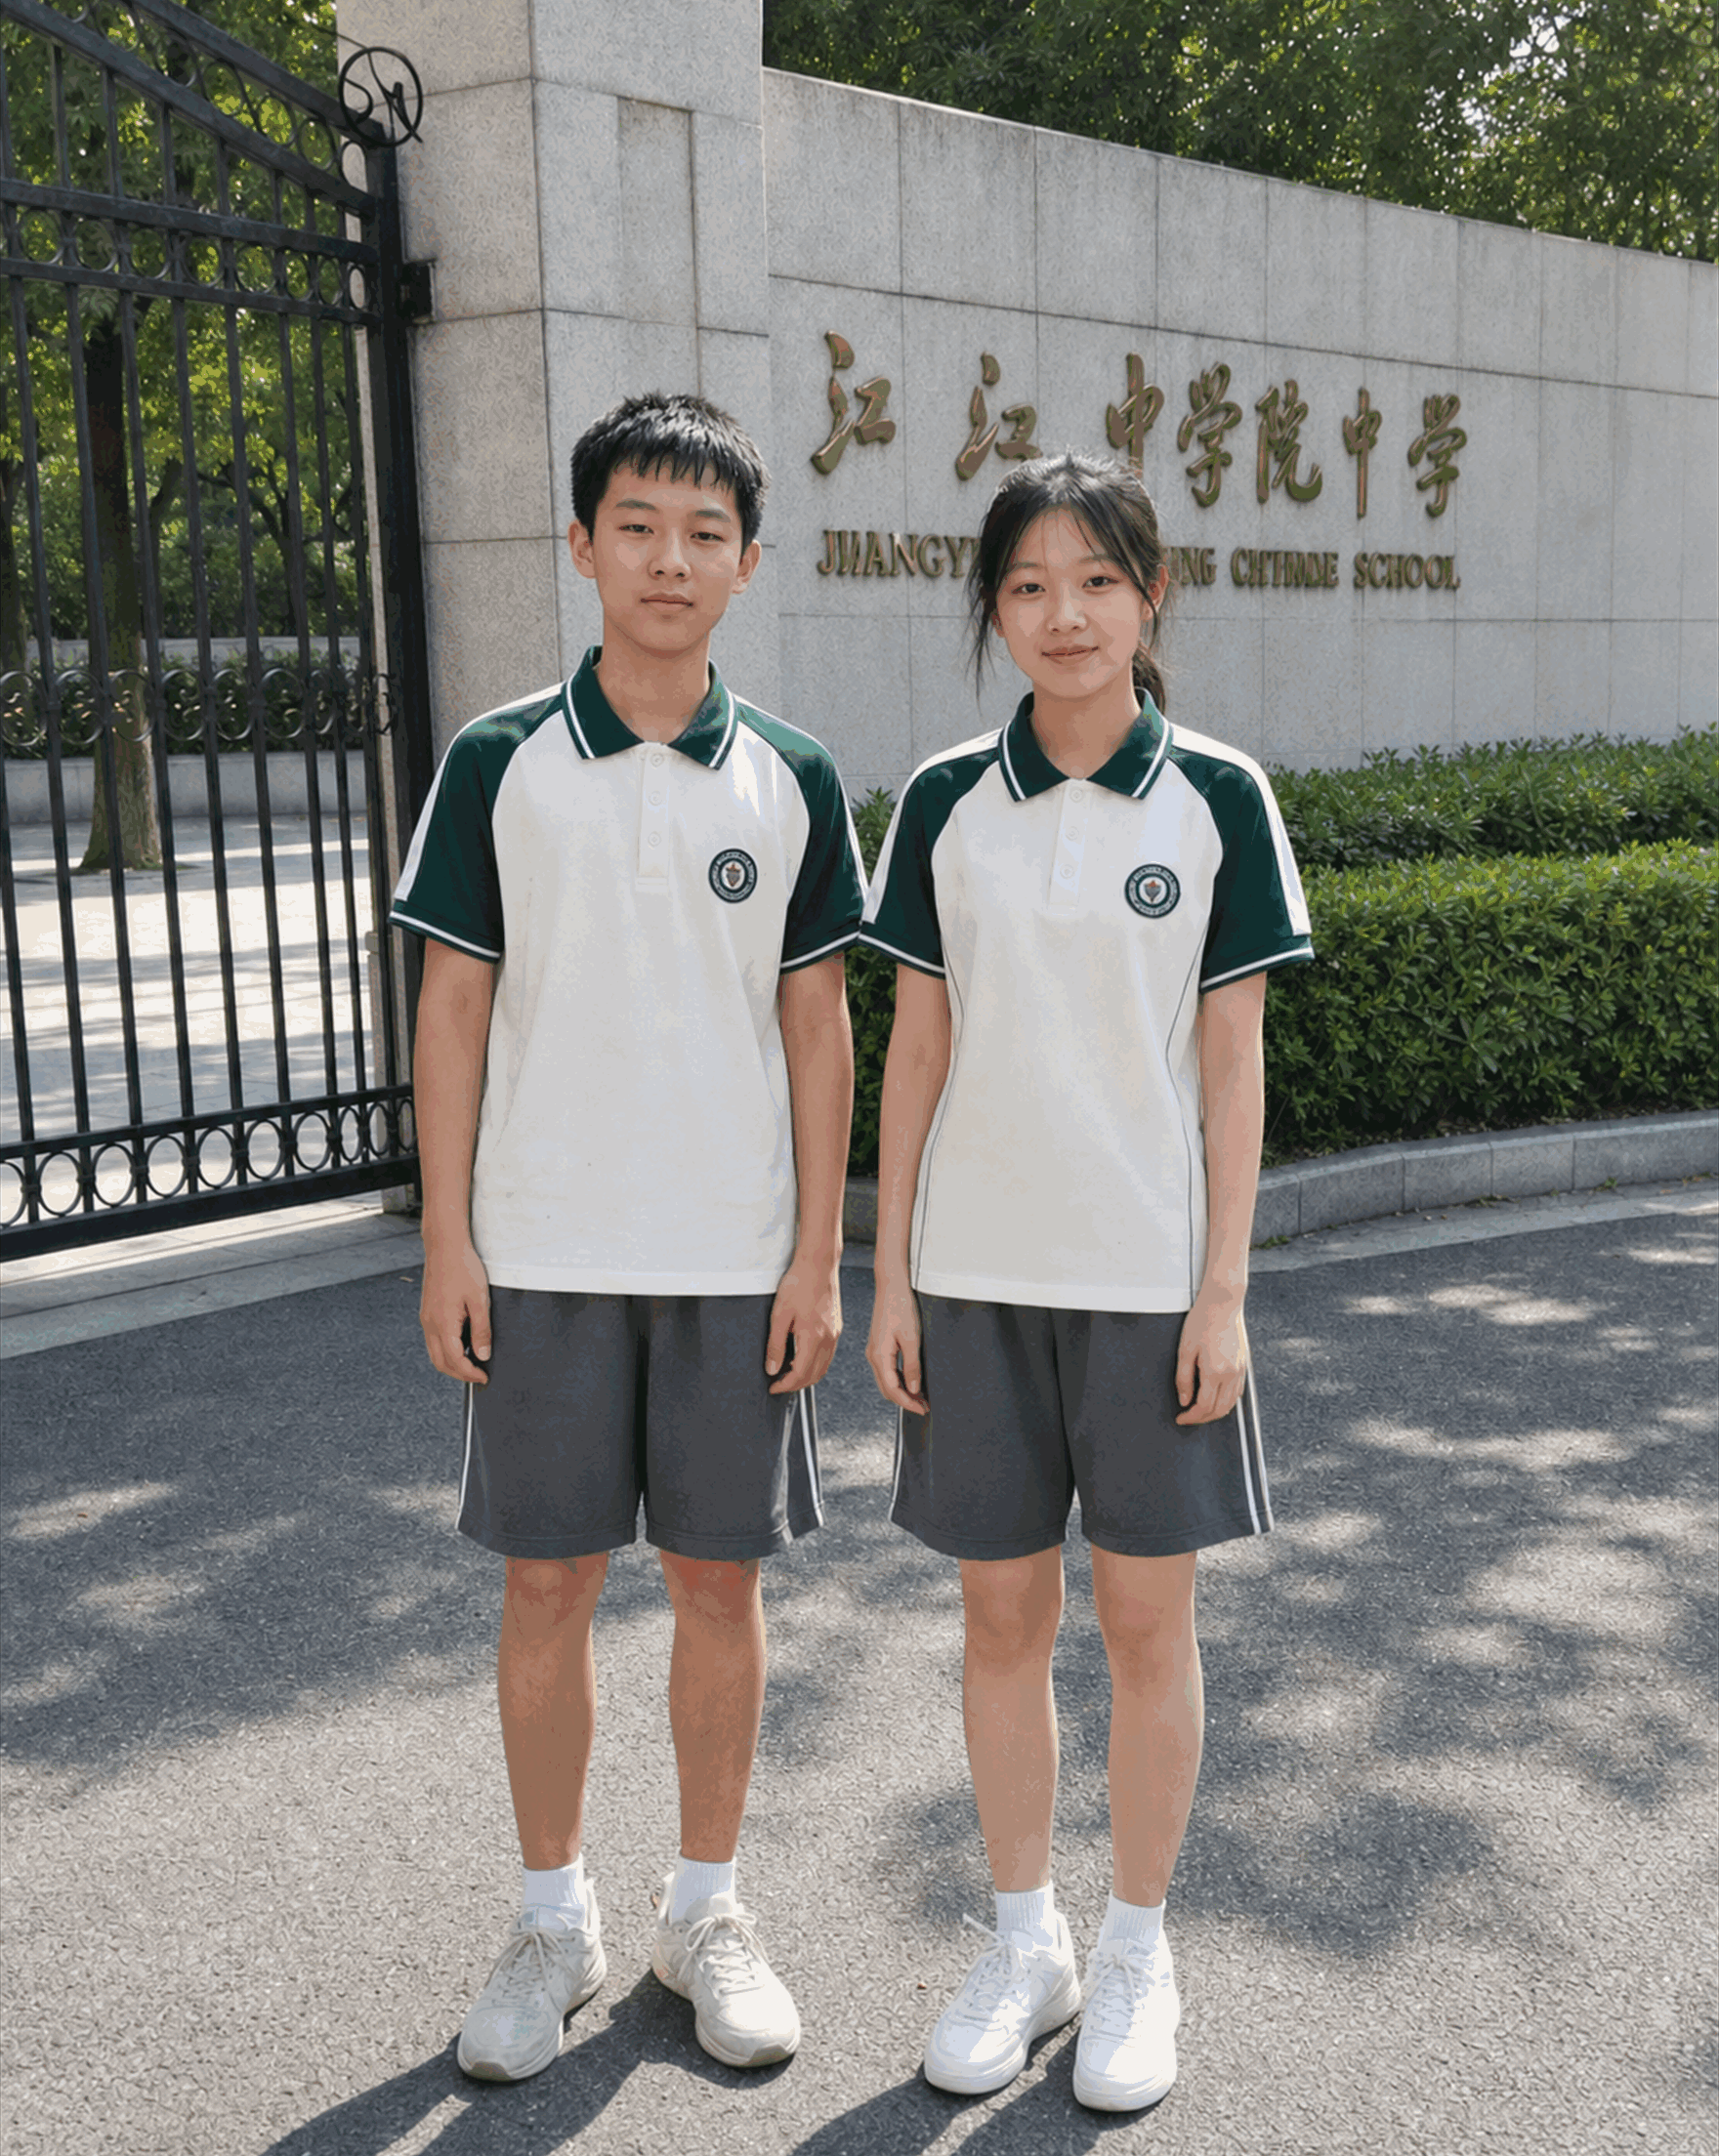
校服作为校园文化的视觉符号,其胸前标识的呈现质量直接关系到学校的品牌形象与学生群体的归属感。在服装加工领域,机器刺绣是最为普遍的装饰方式之一。然而,面对数百甚至上千件的批量订单,如何确保前后批次胸标在色泽上保持高度一致,消除肉眼可见的色差,成为了生产端与客户共同关注的焦点。这并非单纯的调色问题,而是一套涉及原材料、工艺参数、设备管理及环境控制的系统工程。
控制色差的第一步在于原材料的高度一致性。绝大多数刺绣色差的产生,源于绣线的物理属性差异。首先,必须严格规定使用特定品牌的绣花线型号,严禁擅自更换供应商或混用不同产地的线材。不同品牌甚至同一品牌不同系列的绣线,其表面光泽度与吸光性均有区别,会导致成绣后的色彩质感迥异。更为关键的是执行“同缸号”原则,即同一批次生产所使用的绣线,必须属于同一个染色缸次。由于工业染色的微小波动,即便色号相同,不同缸次的线材在饱和度与色相上也可能存在肉眼难辨但客观存在的偏差。因此,在生产计划下达前,需预留充足的库存量,确保整单需求均能从同一批次备料中调配。若订单量巨大需分次采购,务必要求供应商提供同批次颜色检验报告,并在仓库中进行实物比对与封样留存。
其次,建立标准化的对色环境至关重要。人的眼睛在不同光谱的光线下对颜色的感知会发生严重偏移。建议在专门的打样室和质检室配备标准光源灯箱(如 D65、TL84 等),明确界定验收时的光照条件。避免将样品置于自然光下进行随意比对,因为清晨、正午及阴天的阳光色温差异巨大,极易导致判断失误。所有对比必须在同一时间、同一光源下进行,以模拟客户实际穿着场景下的光照效果。
除了材料,绣花机的技术参数设置对色彩呈现也有显著影响。绣线的密度、起针点的张力以及底衬的选择,都会改变光线的反射率,进而影响最终的观感。例如,若线迹密度过低,面料底色容易透过绣线显现,导致颜色显得灰暗;密度过高则可能导致绣面鼓胀,产生强烈的镜面反射,使颜色看起来过亮且失真。针对校服常用的聚酯纤维或棉质面料,底托纸(水溶或不溶)的厚度选择应统一,避免因底托厚度变化拉扯绣线张力不同而造成色深不一。
此外,机针的磨损程度也不容忽视。钝化的机针在高速运转中可能会勾断绣线或造成断线修补,这些微观瑕疵往往伴随着局部颜色不均。在批量生产中,建议设定严格的机针更换周期,每完成一定数量的衣片后强制更换新针,以保证走线流畅度的一致性。同时,定期校准绣花机的送布牙和压脚压力,确保每一枚标识在布料上的张紧度完全相同,防止因布料局部拉伸变形引起的透视色差。
标准化不仅体现在硬件配置上,更体现在严谨的管理流程中。实行严格的“首件确认制”是控制色差的核心手段。在大货开绣前,必须先缝制第一件样品,该样品需由品质主管、客户代表及技术人员三方共同确认。确认内容包括线色是否正、是否有跳针或断线、整体视觉效果是否与签样一致,并签署《首件确认书》进行封样保存。只有当首件样品达到标准并被正式签字封存后,方可启动大规模生产。
在生产进行中,质检人员应实施不定时抽检,特别是对于长时连续运行的绣机,需监控机器内部温度变化是否影响电机转速稳定性。若遇到紧急补单情况,务必使用留存的原始签样进行再次校对,严禁仅凭记忆或照片生产。一旦发现色差,立即停机分析原因,调整至标准范围内,切勿抱有侥幸心理继续生产,以免小范围误差扩大为批量性事故。
最后,建立完善的色彩档案库是实现长期稳定的基石。企业应对每一款设计的校徽建立独立档案,详细记录使用的绣线色号、具体批次号、机台编号、针距参数以及当时的灯光照度。当后续有新订单到来时,系统可自动调取原档案数据,按图索骥,指导生产还原旧样。通过这种数据化管理,将不可控的经验转化为可控的参数,从而最大程度地降低人为因素带来的误差。
综上所述,校服刺绣 LOGO 的色差控制,绝非一日之功,而是在供应链协作、设备维护及管理制度三个维度上协同发力的结果。只有通过精细化的颗粒度管理,对每一个环节进行标准化约束,才能让每一件校服胸前的徽章都呈现出最完美的色泽,维持品牌色调的统一性与神圣感,最终赢得学校、家长及社会的充分信任。
Copyright © 2024-2026
微信扫码添加我