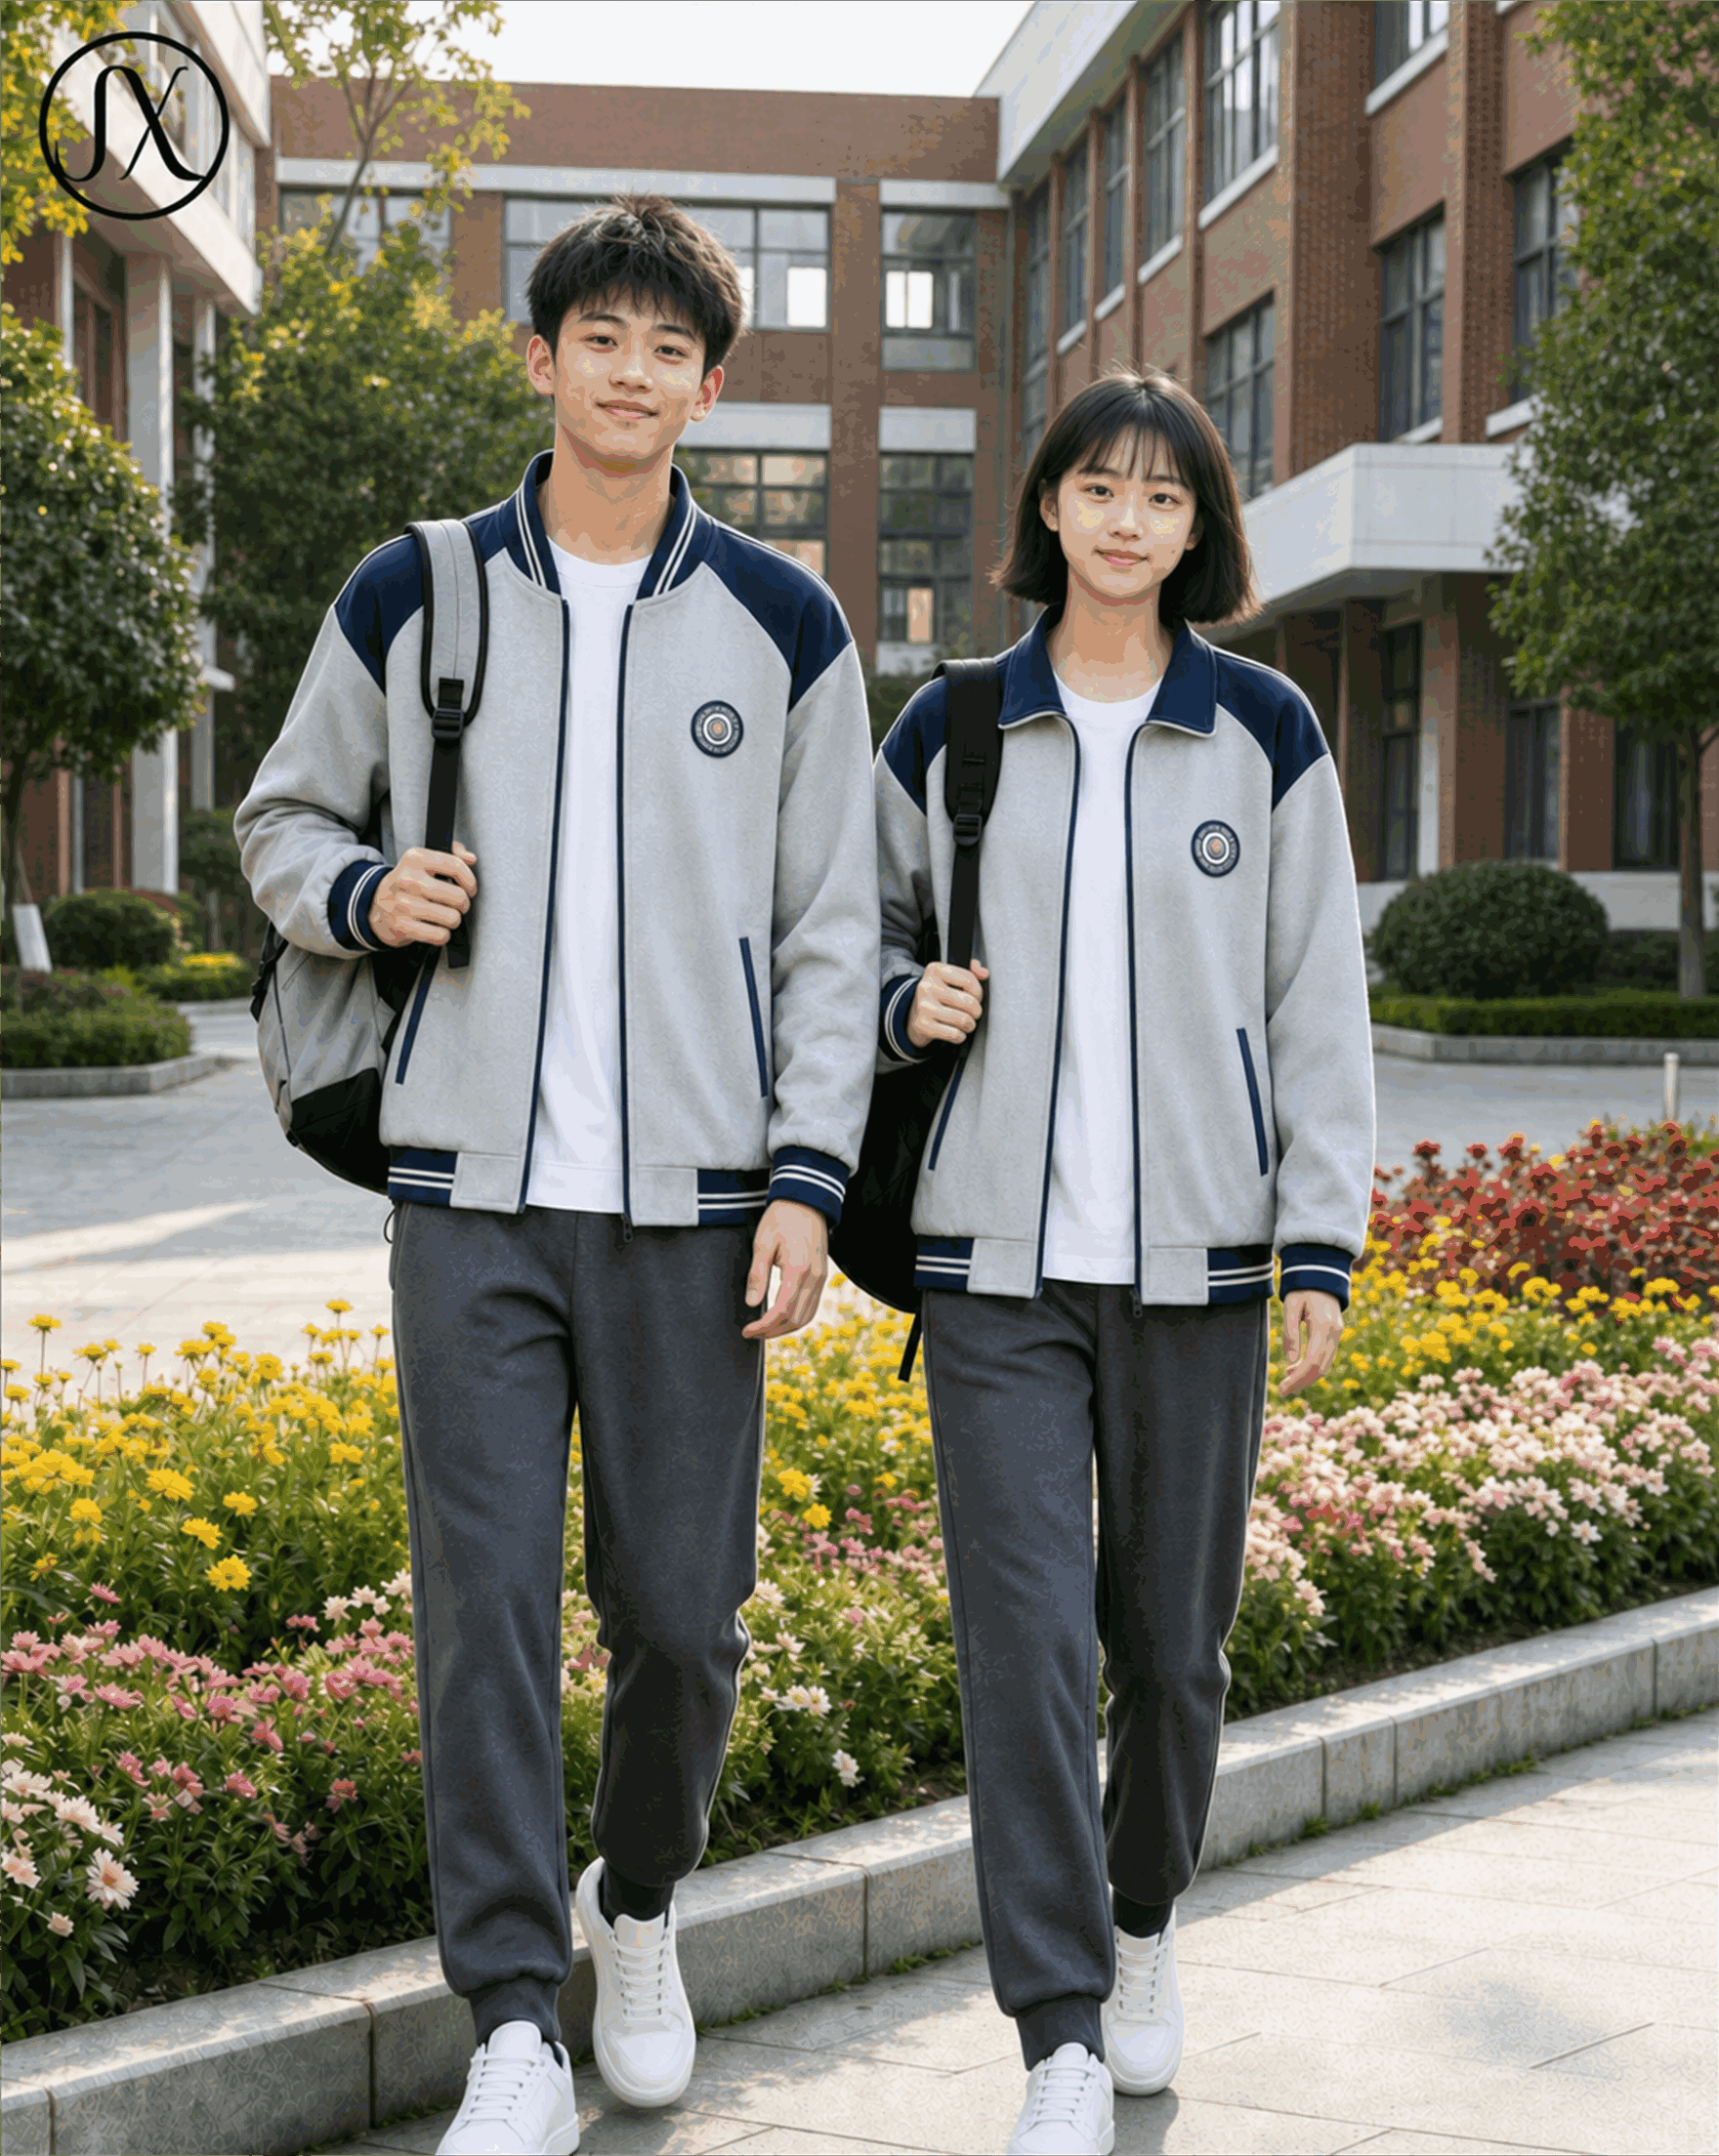
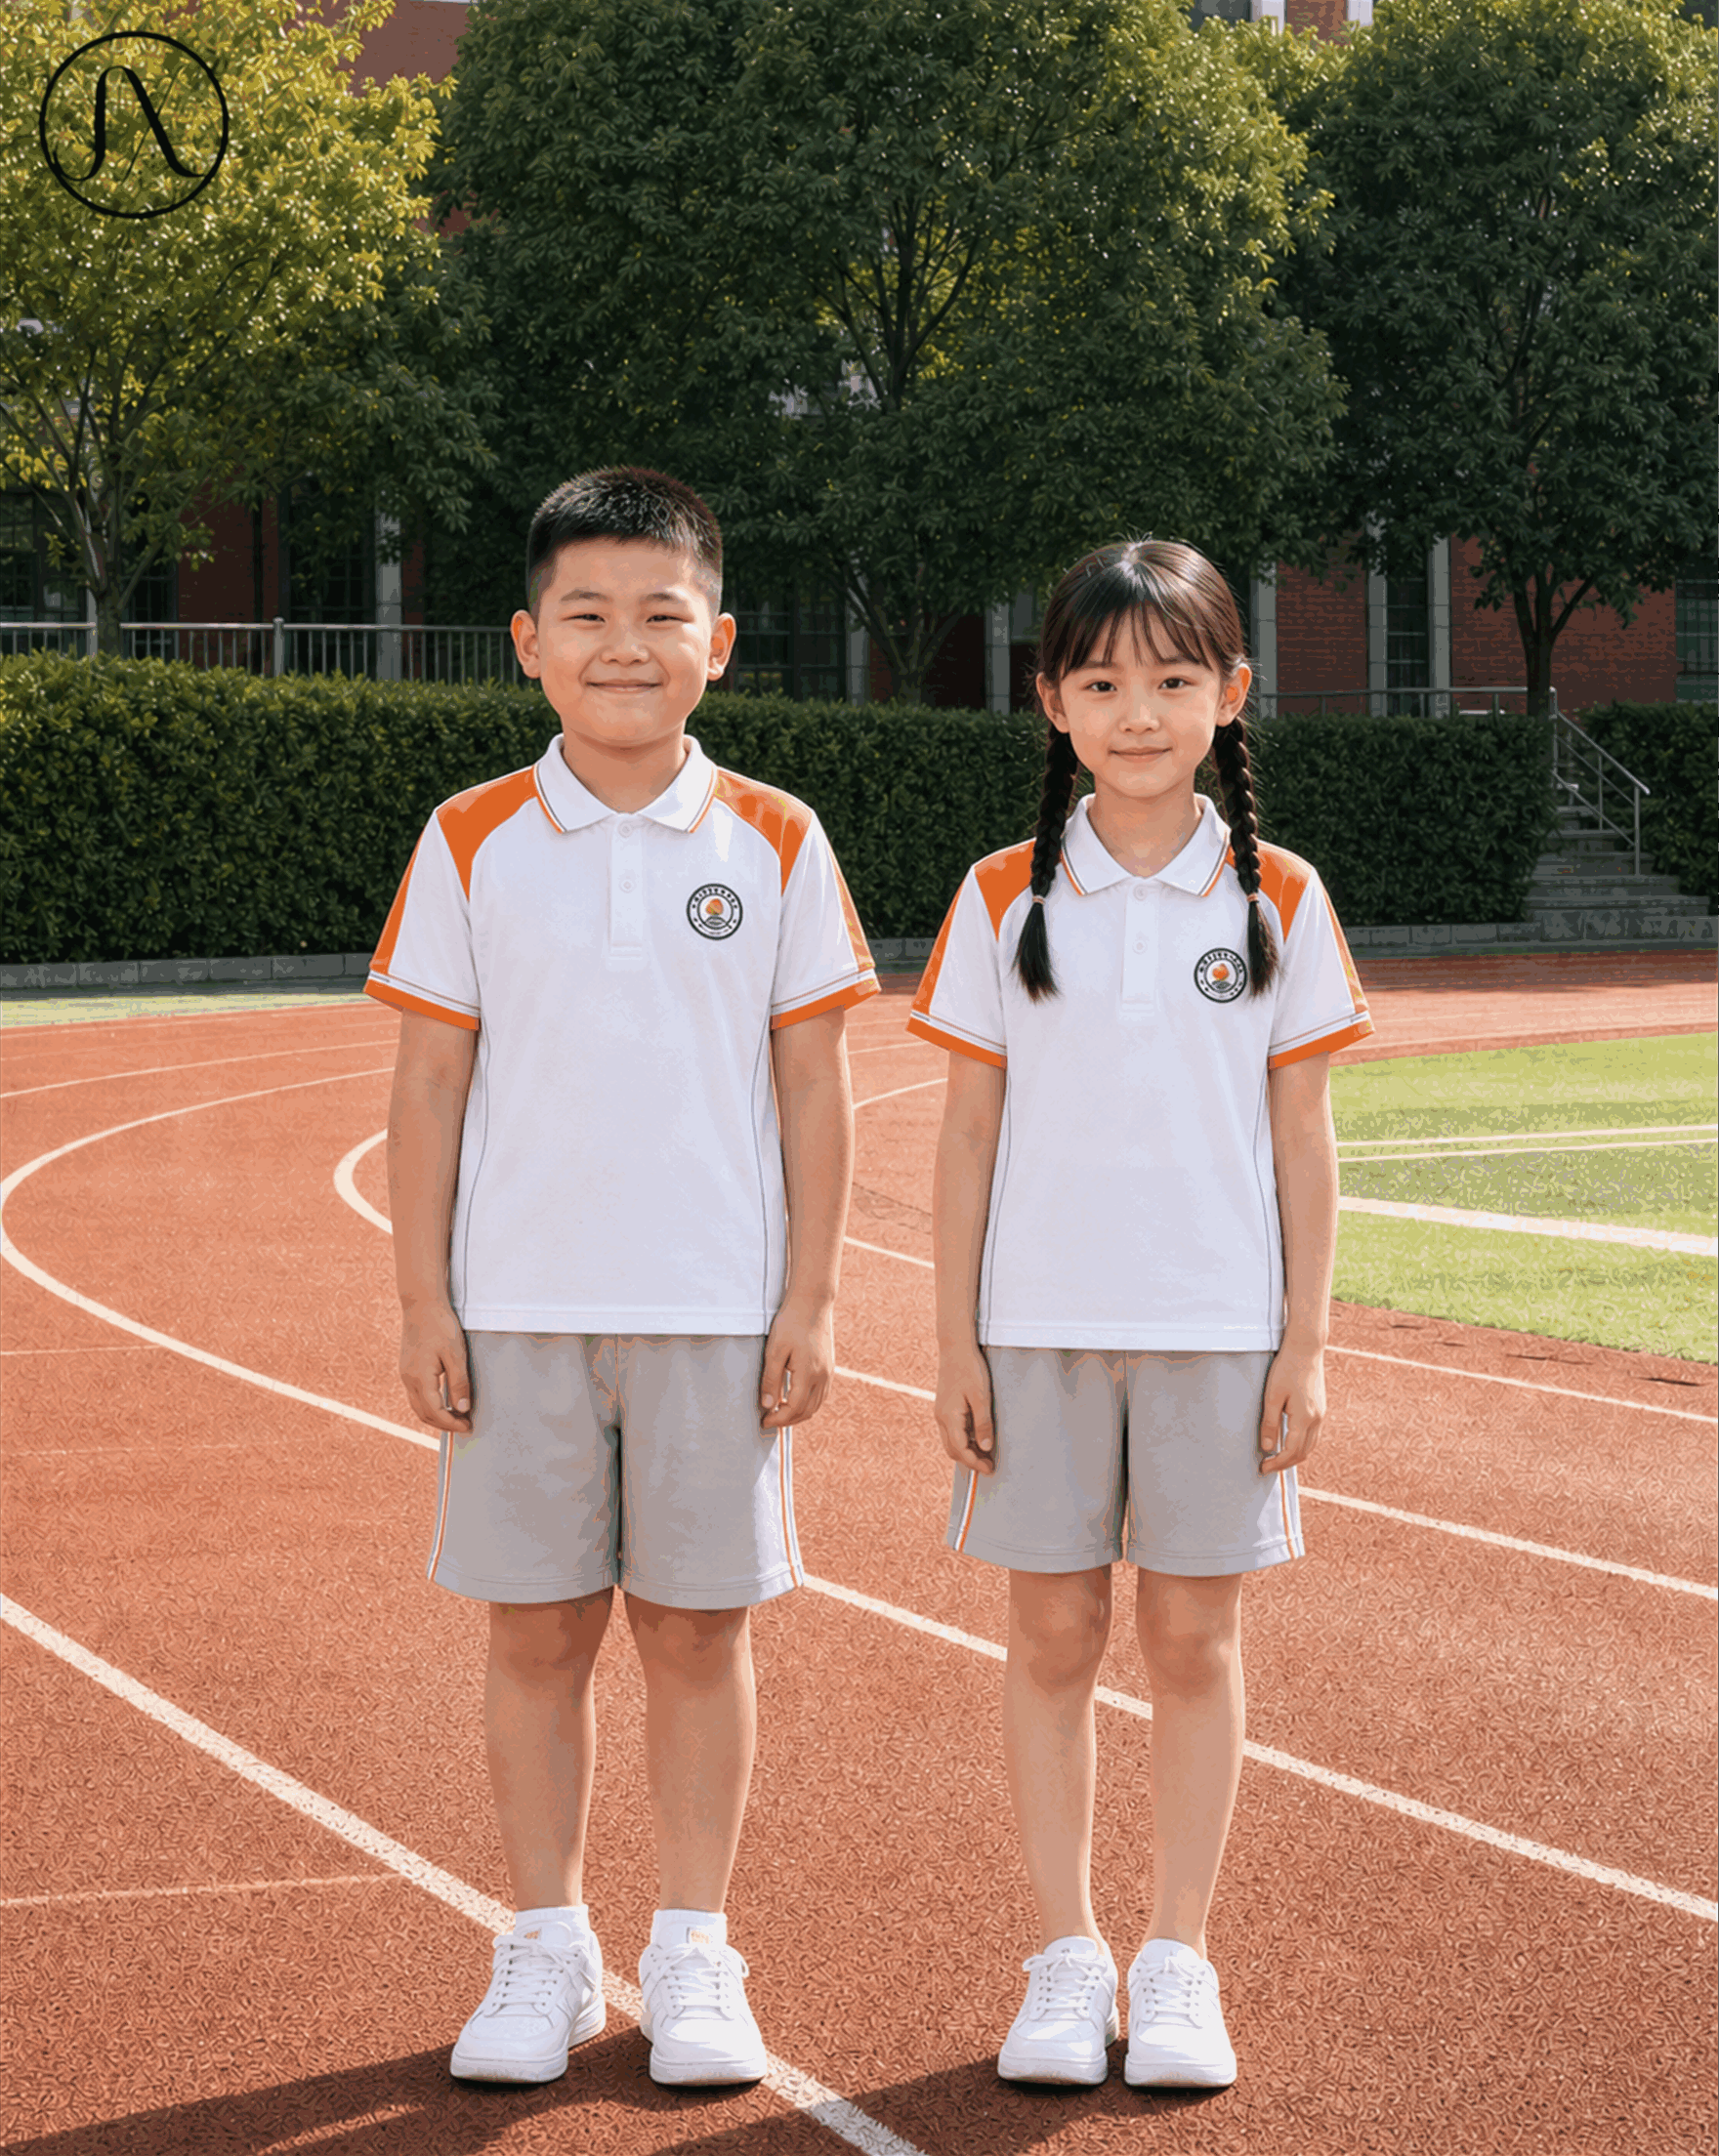
校服不仅是学生身份的标识,更承载着集体的荣誉感。而刺绣 LOGO 作为校服设计的核心视觉元素,其工艺精细度与色彩一致性直接关系到成品的品质感。在大规模批量生产过程中,由于时间跨度大、材料多源、机器设备差异等因素,极易出现同一款 LOGO 在不同生产批次间产生肉眼可见的色差问题。这不仅影响了校服的统一美观,更可能引发家长及学校的质疑。因此,建立一套严谨的控制体系是解决这一难题的关键。
控制色差的第一步并非在生产现场,而是在设计确认阶段。必须确立一份具有法律效力的“封样”标准。设计师不能仅依靠电子屏幕上的颜色数据或打印稿来定案,因为屏幕发光原理与布料反射光存在本质差异,且打印墨水也可能氧化变色。真正的标准必须基于实物——即使用最终选定的面料和绣线,通过打样机制作出的真实样品。
这份封样样品应被标记为“原样”,并妥善保存在恒温恒湿的环境中,防止褪色。所有后续批次的生产均以此为参照物。同时,建议将封样的关键颜色转换为国际通用的潘通色号(PANTONE),作为数字化辅助参考,但在实际生产中,仍以实物样品的视觉效果为准。对于包含多个颜色的复杂班级 LOGO,需对每一种主色和辅色分别建立标准卡,避免混合比较带来的误差。
绣线的批次色差是批量生产中最常见的变量。即使是同一色号的涤纶线,若由不同工厂、不同染缸甚至不同时间生产,其色相深浅都会有细微差别。为了最大限度地减少此类风险,厂家需在采购环节进行严格的供应链管理。
首先,要求供应商提供整卷线的“大货留样”。在接到批量订单时,必须向厂家明确要求:同一批次生产的校服,其使用的绣线品牌、规格、色号必须保持一致。如果生产周期较长,无法一次性用完所有绣线,需要重新补线时,必须让供应商提供与原线完全相同的色板进行比对。严禁混用不同来源的线材。此外,还需考虑环境因素,某些浅色线材在高温高湿环境下容易吸湿改变光泽,进而影响视觉颜色,因此建议优先选用经过固色处理的高品质丝线。
刺绣过程中的张力变化会导致布面收缩,从而引起光影变化,使人眼感觉颜色变深或变浅。因此,生产环境的温度和湿度控制至关重要。建议在车间内安装温湿度计,将温度控制在 25℃左右,相对湿度保持在 55%-65%,以保证绣线处于稳定的物理状态。
在机器设置上,每一台绣花机的针距密度、走线速度和剪线张力都应记录在案并标准化。当更换生产线或更换操作人员时,必须进行首件复核。特别是对于深色底布上的浅色绣线,或者白色底布上的深色绣线,对比度强烈,微小的针距变化都会造成颜色覆盖率的差异,从而影响整体色调。技术人员需定期校准机器,确保所有设备在同一参数下运行,消除因设备个体差异带来的“隐形色差”。
质量检验(QC)是防止色差流入市场的最后一道防线。传统的自然光检查法极不稳定,受天气和时间影响巨大。必须引入标准光源箱进行验收,通常选择 CWF(荧光灯)、D65(日光)或 TL84(商店照明)等多种光源模式进行测试。如果在 D65 日光模式下颜色一致,在暖白光下却有色差,说明存在“同色异谱”现象,这需要调整染料配方。
验收人员需佩戴无色差的护目镜,手持标准样品与成品并列对比,距离保持在 30-50 厘米,角度偏差不得超过 45 度。对于批量大的订单,建议采取“分批抽检”策略,而不是等到全部完工后再验货。一旦发现某一批次出现轻微色差,立即停止该批次生产,追溯原因。同时,保留每一批次的首件样衣和尾件样衣,归档保存至校服交付后的规定期限内,以便日后如有争议时进行溯源核对。
综上所述,控制校服刺绣 LOGO 的批次色差是一项系统工程,它需要设计端的精准定义、供应链的稳定执行以及生产端的严格管控三方协同。只有将每一个细节量化、标准化,才能确保每一位同学穿上校服时,展现出的都是整齐划一、无可挑剔的青春风采。通过上述科学的管理手段,可以有效降低生产成本浪费,维护学校形象,提升整体满意度。
Copyright © 2024-2026
微信扫码添加我