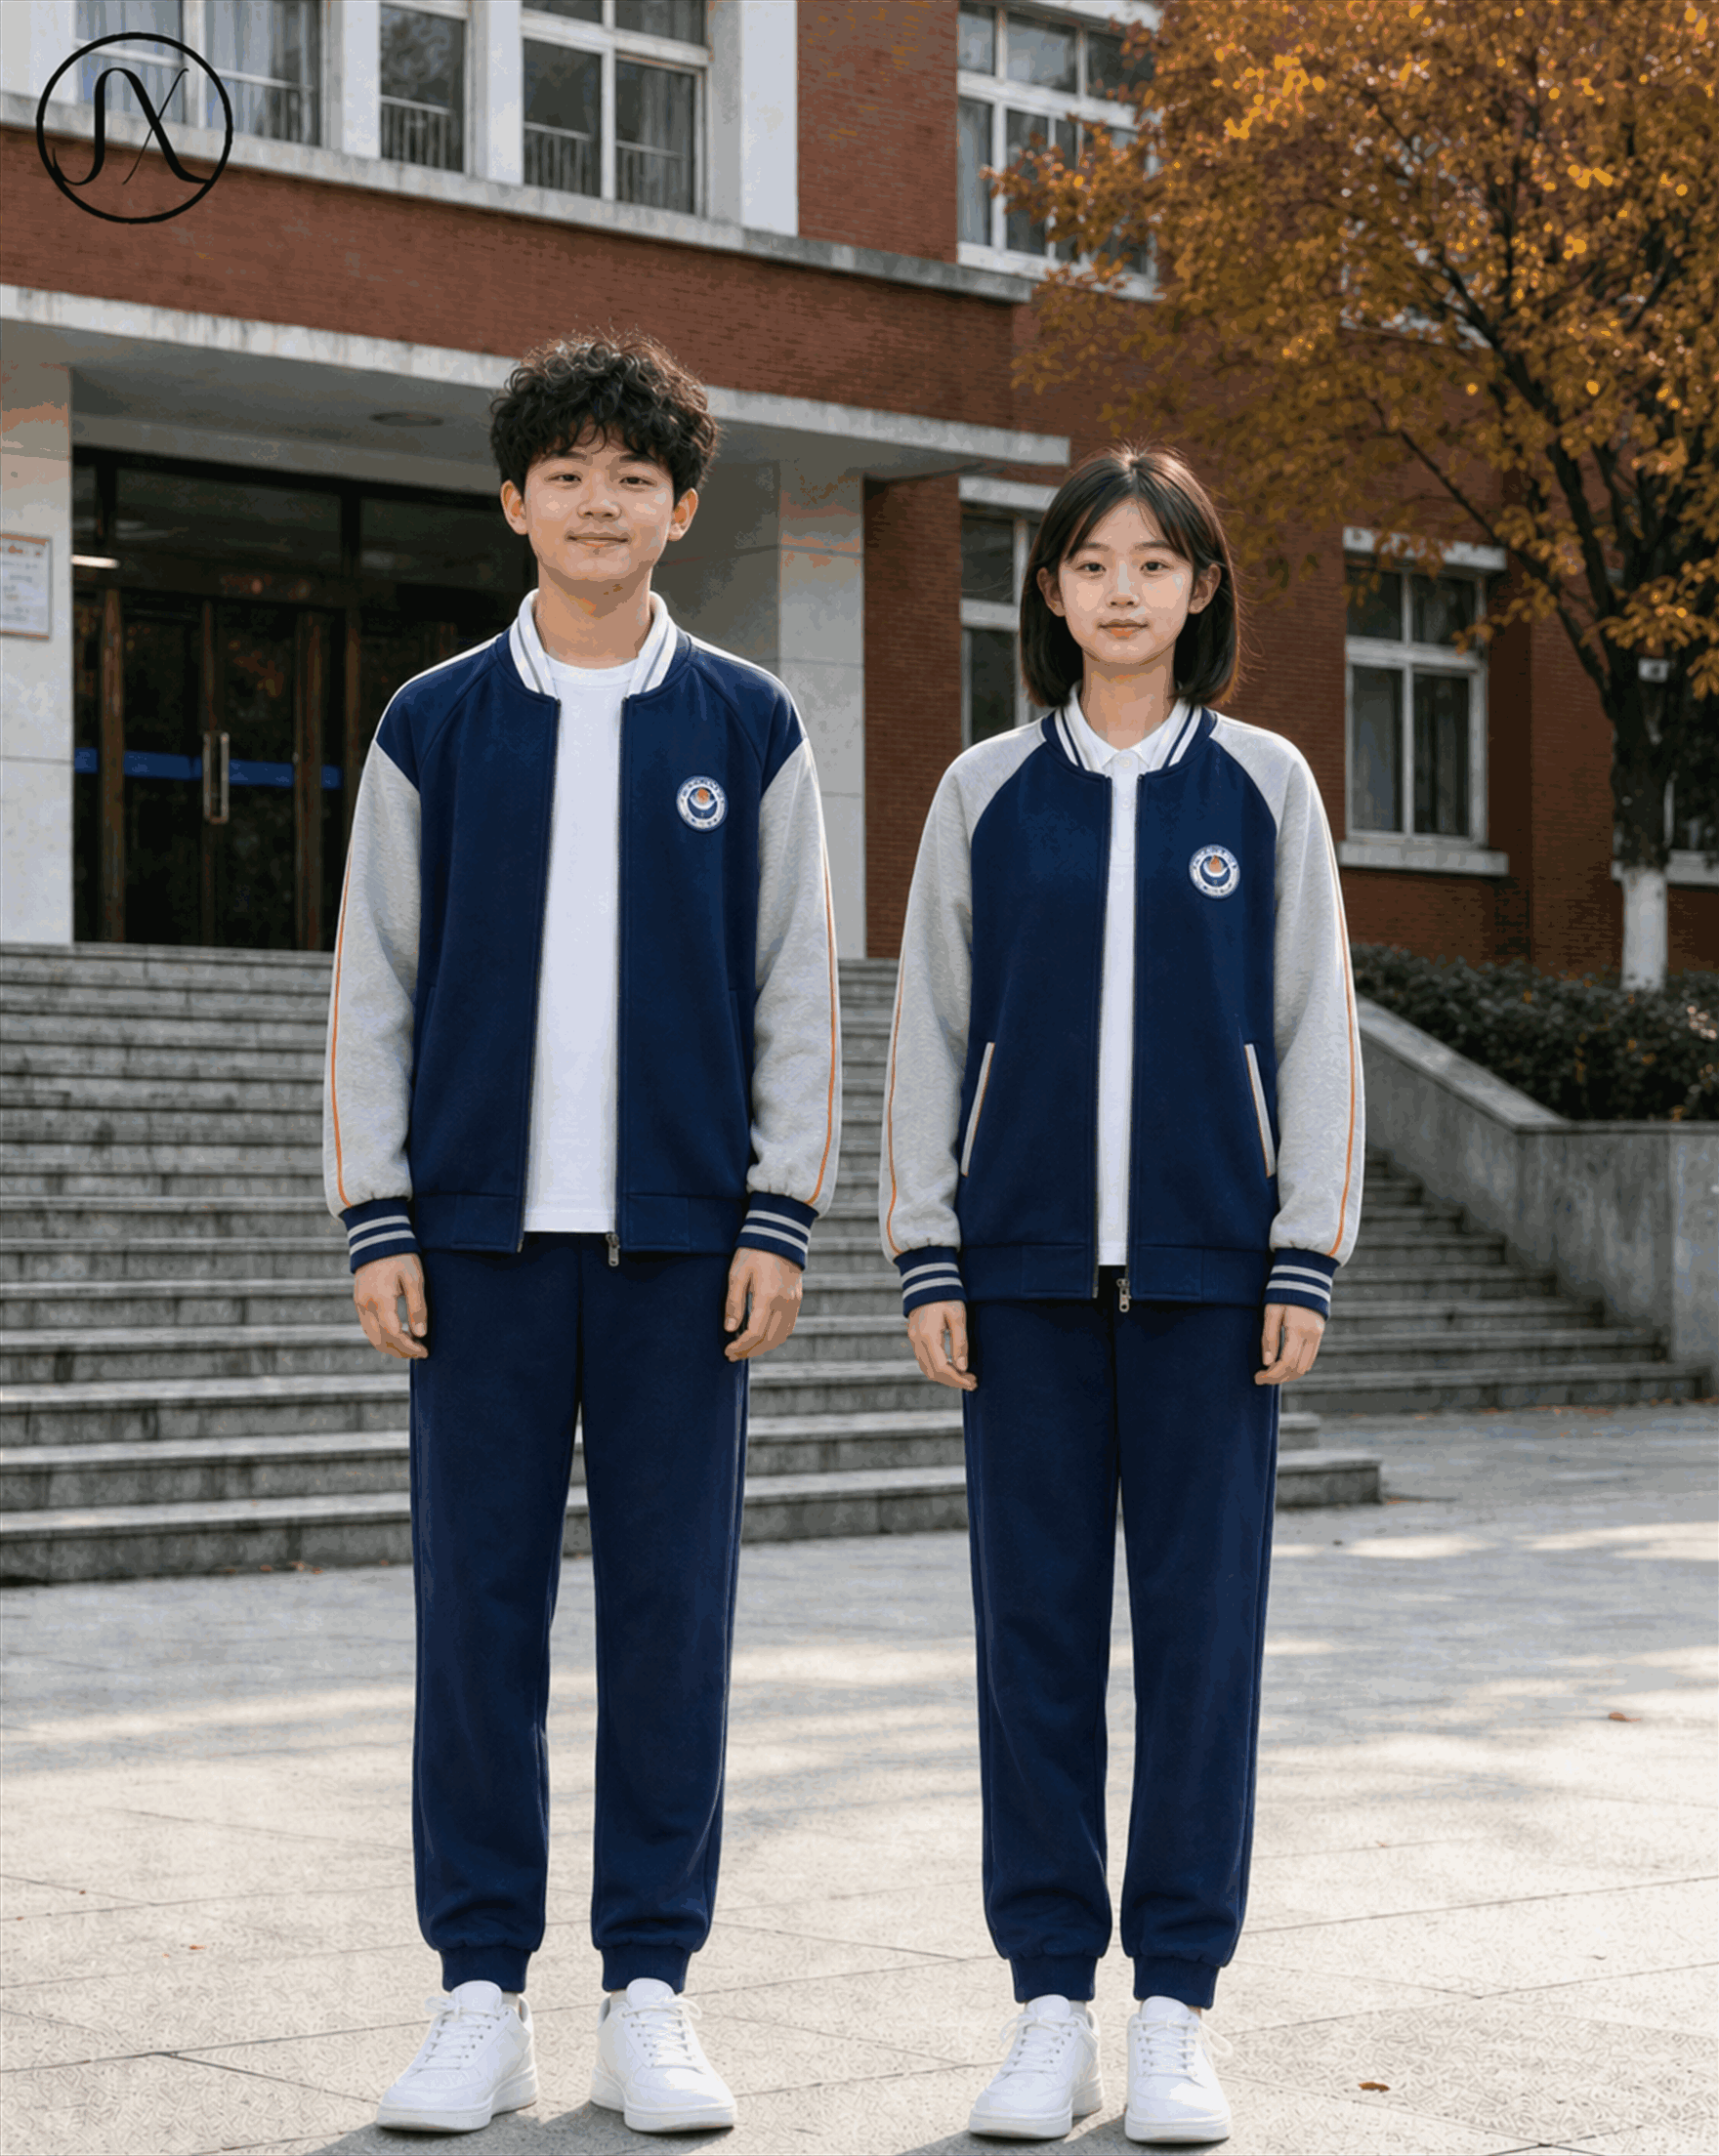
校服作为校园文化的视觉载体,其外观质感直接影响着学校的整体形象与社会认知。在大批量生产校服刺绣 LOGO 的过程中,最令采购方与工厂头疼的难题之一便是色差控制。由于纺织品的染整工艺稳定性、绣线批次的天然特性以及环境光照因素的巨大干扰,不同时间生产的同一款 LOGO 往往会出现肉眼可见的差异。因此,建立一套严格的交付验收标准体系,是确保批量产品质量稳定性和一致性的关键所在。
首先,源头管控是减少色差的绝对基石。在正式大货投产前,必须确立具有法律效力的“标准样稿”。这个样稿绝不能仅凭设计师电脑屏幕上的 RGB 图片来决定,而应使用实际生产用面料、同批次确定的绣线,并在标准光源箱下反复确认后制作的实物样品。双方需共同签署封样协议,明确签字封存,该样样的颜色即为唯一的合格基准线。
同时,对于绣线的使用,工厂应严格指定具体的纱线供应商及色号,严禁在生产中途随意更换线轴批次。一旦必须换线,需提前报备并重新打样比对。工厂内部在生产启动前,还需对刺绣机进行严格的针距、密度和张力度校准,因为机械参数的微小波动会导致线迹物理形态改变,进而反射光线产生视觉色差,这常被误认为是染料颜色问题。
进入批量生产阶段后,动态的过程监控不可或缺。刺绣车间内的温湿度变化会显著影响丝线的热胀冷缩系数和吸湿性,从而导致线迹紧密度和光泽度发生变化。建议每生产一定数量(例如每五千针或每小时)后,裁切一块小样留存,并对照标准样进行抽检核对。
特别是在连续生产数日导致需要更换绣线盘时,必须进行“首件确认”,重点检查新旧线轴之间因染色缸次不同而产生的细微色差。此外,不同面料底色对 LOGO 颜色的显色效果存在“光学干涉”效应,深色底与白色底的同色绣线在视觉上会有深浅之别,因此在制定标准时,需针对主色调和辅色区分设定不同的容错范围,不可一概而论。
最为关键的环节在于交付验收的专业化标准制定。很多商业争议源于验收条件的主观性和不统一,例如有人选择在普通室内灯光下看,有人选择正午阳光下看。为了解决这一痛点,验收必须在受控条件下进行。强烈建议使用符合国际标准的 D65 人工 daylight 光源箱,其色温需恒定在 6500K,显色指数 Ra 大于 90。观察角度应固定在视线垂直于绣面法线的 15 至 45 度之间,避免斜视造成的镜面反光误差。
在色彩量化方面,不应仅依赖人眼的主观感受,还应引入便携式测色仪检测 Lab*值。通常行业通用的可接受色差范围(Delta E)应控制在 2.5 至 3.0 之间,超过此数值即可判定为不合格。验收人员应在同一时间点、同一光源环境下,将交货品与封样样稿并排摆放对比,重点检查大面积色块和细线条过渡处的颜色一致性,特别注意绣线接头处是否有跳色现象。
若验收中经仪器与目测双重确认发现确属严重超差,需理性评估是否影响整体品牌形象。对于轻微色差且不影响学校 VI 识别系统的情况,甲乙双方可协商折价或补货处理;若涉及核心 LOGO 主体颜色偏差过大,则必须无条件返工重做。为了规避后续纠纷,建议在合同中明确约定“留样条款”,即甲方留存一份同等条件下的加样,乙方保留一份封样,一旦发生争议,以两份实体样品在标准光源下的比对结果为最终裁决依据。
总之,校服刺绣 LOGO 的批量色差控制是一项涵盖材料学、光学及心理学的系统工程,需要精细化管理从选材、机台调试到最终验收的全流程。只有将模糊的感官体验转化为标准化的数据指标,才能在规模化生产中保证每一套校服都呈现出统一、专业的视觉效果,真正守护好校园品牌的尊严与信誉。通过严谨的制程管理和透明公正的验收机制,买卖双方能够建立起长期的互信合作关系,共同推动校服品质向更高的行业标准迈进。
Copyright © 2024-2026
微信扫码添加我